
В данной статье мы рассмотрим ключевые методы диагностики головки блока цилиндров (ГБЦ) двигателя Камаз, включая поиск трещин и других дефектов, которые могут существенно повлиять на работу двигателя. Правильная диагностика ГБЦ является важным этапом в обслуживании и ремонте автомобилей, так как даже незначительные повреждения могут привести к серьезным последствиям, включая потерю мощности и увеличение расхода топлива. Мы предоставим подробную инструкцию по проверке давлением, опрессовке, а также обсудим допустимые нормы деформации и признаки пробоя, что поможет вам своевременно выявить и устранить проблемы с ГБЦ.
Визуальный осмотр и подготовка поверхности к диагностике
Первый этап работы включает тщательную очистку всех поверхностей головки блока от нагара, масляных отложений и продуктов сгорания. Загрязнения могут скрывать микроскопические дефекты. Для этого используются специальные химические растворители, жесткие щетки и скребки. Важно избегать повреждений алюминиевых или чугунных поверхностей мест установки.
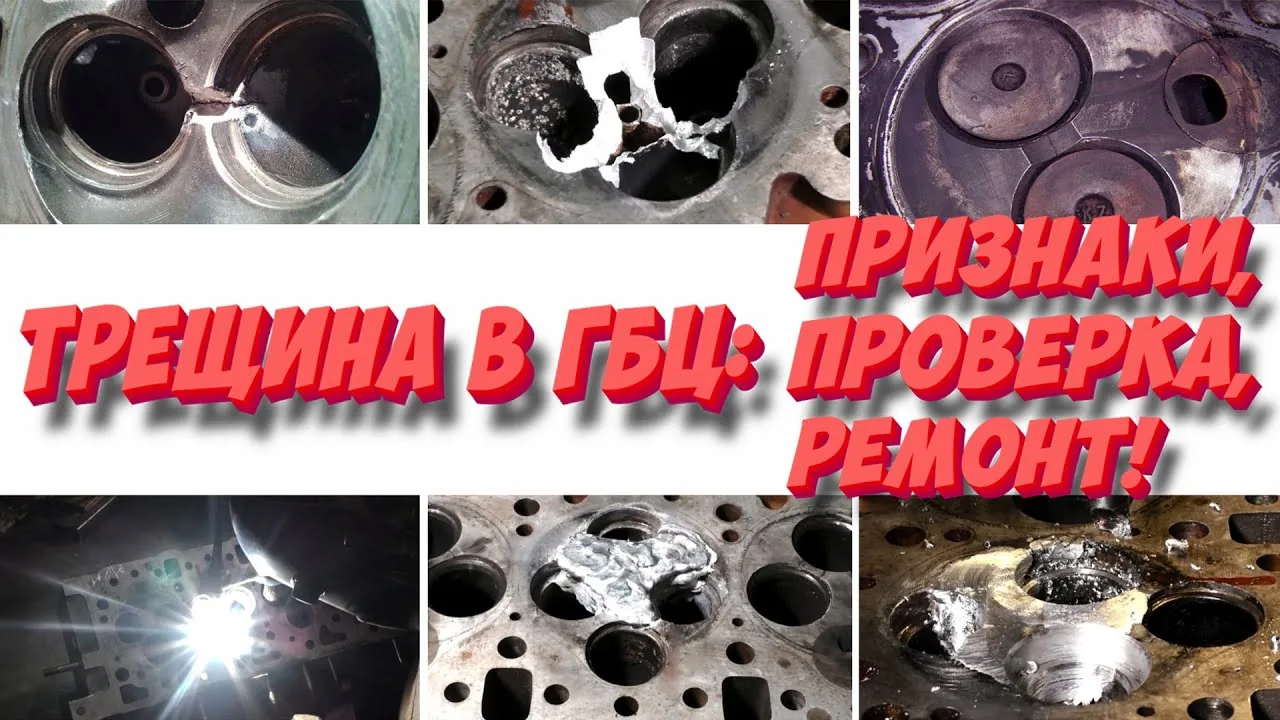
После механической очистки проводится визуальный осмотр при хорошем освещении, часто с использованием увеличительной лупы. Особое внимание уделяется зонам термического напряжения. Осматриваются перемычки между седлами клапанов, область вокруг форсуночных стаканчиков и участки перехода от водяной рубашки к камере сгорания, так как именно здесь чаще всего возникают трещины.
Темные полосы или следы газового прорыва на поверхности могут указывать на наличие сквозного дефекта, требующего немедленного внимания. Однако не стоит полагаться только на визуальный осмотр, так как многие трещины могут быть скрыты внутри металла или иметь микроскопическую ширину.
Ключевым этапом является проверка состояния резьбовых соединений и целостности мест установки под седла клапанов. Деформация в этих областях может имитировать признаки трещины. Все подозрительные участки отмечаются маркером для последующей более детальной инструментальной проверки.
Методика проверки герметичности опрессовкой
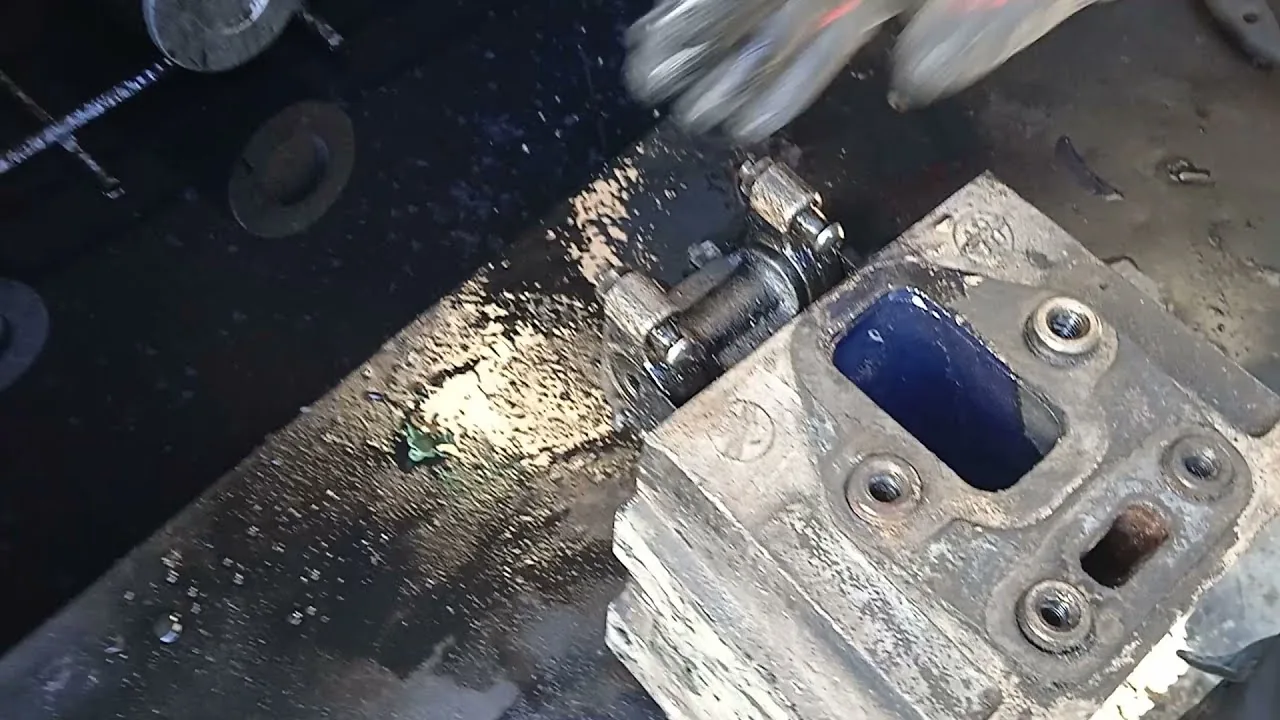
Наиболее надежным методом обнаружения скрытых дефектов является опрессовка. Этот процесс включает создание избыточного давления внутри водяной рубашки головки блока. Для выполнения процедуры головку устанавливают на специализированный стенд или герметизируют с помощью плиты и прокладок, после чего подключают компрессор и манометр.
Система заполняется водой или керосином, затем создается давление, превышающее рабочее в системе охлаждения, обычно от 1,5 до 2,0 атмосфер для первичной проверки. В таком состоянии деталь выдерживают определенное время, внимательно следя за показаниями манометра и внешними поверхностями на предмет появления капель жидкости или пузырьков воздуха.
Снижение давления на манометре указывает на наличие утечки, локализацию которой определяют по выходу жидкости или воздуха через микротрещины. Особое внимание следует уделить зонам между направляющими втулками клапанов и седлами, так как именно в этих местах металл подвергается наибольшим термическим нагрузкам.
⚠️ Важно: Превышение давления выше 2,5 атмосфер во время опрессовки может привести к расширению существующих микротрещин или деформации тонкостенных участков головки, что сделает деталь непригодной для ремонта.
Для более точной локализации дефекта головку иногда погружают в ванну с водой (если это позволяет размер и конструкция стенда) или обильно смазывают мыльным раствором внешние поверхности. Появление растущих пузырьков воздуха точно укажет место выхода давления из водяной рубашки.
| Метод диагностики | Описание метода | Примечания |
|---|---|---|
| Визуальный осмотр | Проверка на наличие трещин, коррозии и повреждений | Использовать лупу для лучшего обзора |
| Ультразвуковая диагностика | Определение дефектов с помощью ультразвуковых волн | Высокая точность, требует оборудования |
| Метод краскопульта | Нанесение специальной краски для выявления трещин | Эффективен для мелких трещин |
| Проверка на герметичность | Использование давления для выявления утечек | Помогает обнаружить скрытые дефекты |
| Магнитопорошковый метод | Применение магнитного порошка для выявления трещин | Подходит для ферромагнитных материалов |
Интересные факты
Вот несколько интересных фактов о диагностике головки блока цилиндров КамАЗ, особенно в контексте поиска трещин и дефектов:
Методы неразрушающего контроля: Для диагностики головки блока цилиндров часто применяются методы неразрушающего контроля, такие как ультразвуковая дефектоскопия и магнитопорошковый контроль. Эти методы позволяют выявить трещины и дефекты без повреждения детали, что особенно важно для дорогостоящих компонентов.
Температурные деформации: Головка блока цилиндров подвержена значительным температурным колебаниям в процессе работы двигателя. Это может приводить к термическим деформациям и образованию трещин. Поэтому регулярная диагностика и контроль за состоянием головки блока являются ключевыми для предотвращения серьезных поломок.
Влияние качества топлива: Качество используемого топлива также может влиять на состояние головки блока цилиндров. Некачественное топливо может привести к образованию отложений и перегреву, что, в свою очередь, увеличивает риск появления трещин. Поэтому диагностика состояния головки блока цилиндров может служить индикатором не только механических повреждений, но и качества топлива, используемого в двигателе.
Инструментальный контроль плоскостности и геометрии
Деформация привалочной поверхности головки блока часто приводит к повреждению прокладки и проникновению газов в систему охлаждения. Поэтому проверка геометрии должна проводиться с высокой точностью. Для этих измерений используется металлическая поверочная линейка длиной не менее 1000 мм и набор щупов различной толщины, соответствующих техническим требованиям.
Линейка прикладывается к поверхности головки в разных направлениях: по диагоналям, вдоль и поперек оси двигателя. При этом проверяется возможность вставить щуп в зазор между линейкой и металлом. Допустимые нормы неплоскостности строго определены и для большинства двигателей Камаз не должны превышать 0,15 мм по всей длине поверхности.
| Параметр измерения | Допустимое значение (мм) | Метод контроля |
|---|---|---|
| Неплоскостность плоскости (общая) | 0,15 | Щуп и линейка |
| Неплоскостность под форсунку | 0,05 | Щуп и линейка |
Если результаты измерений превышают допустимые значения, необходимо провести фрезеровку привалочной поверхности, но только если это не нарушает минимальную высоту головки, указанную в технических спецификациях. Чрезмерное удаление металла может увеличить степень сжатия, что может привести к детонации и повреждению поршней.
Также отдельно проверяется плоскостность посадочных мест под форсунки и клапанные седла, так как перекосы в этих областях могут вызвать неправильный распыл топлива или неплотное прилегание клапанов. Использование прецизионных инструментов помогает избежать ошибок, которые могут дорого обойтись при сборке двигателя.
Диагностика состояния клапанного механизма и седел
Трещины часто возникают в области контакта седла клапана и головки из-за температурных колебаний и механических ударов во время работы двигателя. Проверка начинается с осмотра фасок седел на наличие кольцевых выработок, раковин и трещин, которые могут быть незаметны без лупы или дефектоскопа.
Для оценки герметичности клапанов используется метод пролива керосином или воздухом под давлением. Головка располагается клапанами вверх, а в каналы заливается жидкость. Если в течение 3 минут не наблюдается подтекания через закрытые клапаны, это свидетельствует о нормальной плотности прилегания фасок.
- Проверка целостности перемычек между седлами клапанов на наличие микротрещин.
- Контроль глубины посадки клапана относительно плоскости головки.
- Оценка состояния направляющих втулок и проверка люфта стержня клапана.
- Визуальный осмотр зоны «мостика» между впускным и выпускным каналами.
Также важно обратить внимание на состояние клапанов, так как прогоревший клапан может привести к локальному перегреву и растрескиванию седла. Дефекты направляющих втулок могут вызвать перекос клапана, что приводит к неравномерному износу и увеличивает риск появления трещин в седле.
Типичные ошибки при диагностике и ремонте
При самостоятельной или некомпетентной проверке головки блока двигателя часто возникают ошибки, которые могут свести на нет все усилия по восстановлению мотора. Осознание этих ошибок помогает избежать неверных выводов и ненужных расходов на новые компоненты.
- Игнорирование предварительной очистки — проверка загрязненной головки блока может скрыть трещины под нагаром, а грязь в резьбах исказит результаты затяжки. Поэтому очистка должна быть первым и обязательным этапом.
- Избыточное давление при опрессовке — создание повышенного давления «на всякий случай» может повредить тонкие перемычки, которые еще сохраняли целостность, превращая ремонтопригодную деталь в непригодный для использования металл.
- Отсутствие контроля плоскостности после фрезеровки — некоторые специалисты полагаются исключительно на оборудование, забывая перепроверить геометрию с помощью щупа. Это может привести к сборке двигателя с деформированной головкой.
- Неправильная последовательность затяжки болтов — нарушение порядка или момента затяжки болтов головки блока цилиндров может вызвать перекос, что приведет к образованию новой трещины сразу после запуска.
Распространенной ошибкой также является использование старых болтов крепления головки, которые могут иметь вытяжку и не обеспечивать необходимое усилие прижима. Болты головки блока цилиндров являются одноразовыми элементами и требуют замены при каждом снятии головки.
Технические нормы и параметры для двигателей Камаз
Для различных моделей двигателей КамАЗ существуют определенные допуски и параметры, которые необходимо учитывать при дефектовке. Например, для двигателей серий 740 и 550 нормы по неплоскостности и высоте головки могут различаться, поэтому важно обращаться к актуальной технической документации.
При измерении высоты головки блока следует помнить, что минимально допустимая высота имеет ограничения. Если деталь уже подвергалась фрезеровке, ее дальнейшая эксплуатация становится невозможной. В таблице ниже представлены основные данные для стандартных проверок.
| Модель двигателя | Номинальная высота (мм) | Мин. допустимая высота (мм) |
|---|---|---|
| КамАЗ-740 (Евро-2/3) | 124,0 | 123,4 |
| КамАЗ-550 (Евро-4/5) | 128,5 | 127,9 |
Соблюдение этих размеров обеспечивает правильное взаимодействие поршневой группы с головкой блока и поддержание расчетной степени сжатия. Превышение установленных допусков может привести к нарушению фаз газораспределения и снижению мощности двигателя.
Финальная оценка состояния и решение о ремонте
После завершения всех диагностических мероприятий принимается окончательное решение о судьбе головки блока: восстановление, замена или утилизация. Если трещина обнаружена в области водяной рубашки или между клапанами, ремонт с использованием сварки возможен только для чугунных головок и требует высокой квалификации сварщика.
Что касается алюминиевых головок современных двигателей Камаз, наличие трещины обычно означает необходимость полной замены узла. Сварка алюминия в таких критически нагруженных местах не обеспечивает долговечности. Экономия на новой головке может привести к капитальному ремонту всего двигателя в ближайшем будущем.
Качественная диагностика позволяет точно определить объем необходимых работ и избежать неожиданных простоев техники в пути. Соблюдение всех этапов проверки, от визуального осмотра до инструментального контроля, является залогом надежной работы силового агрегата после сборки.
Использование ультразвукового контроля для выявления трещин
Ультразвуковой контроль (УЗК) является одним из самых эффективных методов диагностики головки блока цилиндров (ГБЦ) автомобилей КамАЗ, позволяющим выявить трещины и другие дефекты, которые могут негативно сказаться на работе двигателя. Этот метод основан на использовании высокочастотных звуковых волн, которые проникают в материал и отражаются от его внутренних неоднородностей.
Процесс ультразвукового контроля начинается с подготовки поверхности ГБЦ. Для этого необходимо очистить ее от загрязнений, масла и старой краски, чтобы обеспечить максимальную контактность между ультразвуковым преобразователем и исследуемой поверхностью. Важно также проверить целостность всех крепежных элементов и обеспечить доступ к наиболее уязвимым местам, где могут образовываться трещины.
После подготовки поверхности на ГБЦ устанавливается ультразвуковой преобразователь, который генерирует звуковые волны. Эти волны проникают в материал и, при наличии трещин или других дефектов, отражаются обратно к датчику. Анализ полученных сигналов позволяет специалисту определить наличие и местоположение дефектов, а также их размеры и характер.
Одним из преимуществ ультразвукового контроля является его высокая чувствительность. Метод способен обнаруживать трещины, которые не видны невооруженным глазом, а также выявлять скрытые дефекты, находящиеся внутри материала. Это особенно важно для ГБЦ, так как даже небольшие трещины могут привести к серьезным последствиям, таким как перегрев двигателя или его поломка.
Кроме того, ультразвуковой контроль позволяет проводить диагностику без разрушения материала, что делает его экономически выгодным и безопасным. В отличие от других методов, таких как рентгенография или магнитный контроль, УЗК не требует сложного оборудования и может быть выполнен на месте, что значительно ускоряет процесс диагностики.
Однако, для получения точных результатов необходимо учитывать ряд факторов, таких как толщина материала, его акустические свойства и наличие различных примесей. Поэтому ультразвуковой контроль должен проводиться квалифицированными специалистами, обладающими соответствующими знаниями и опытом.
В заключение, ультразвуковой контроль является незаменимым инструментом для диагностики головки блока цилиндров КамАЗ. Он позволяет своевременно выявлять трещины и другие дефекты, что способствует увеличению срока службы двигателя и снижению затрат на его обслуживание и ремонт.
Анализ материалов и их свойств для диагностики
Для успешной диагностики головки блока цилиндров (ГБЦ) Камаз необходимо учитывать материалы, из которых она изготовлена, а также их физико-механические свойства. ГБЦ, как правило, изготавливаются из алюминиевых сплавов или чугунных материалов, каждый из которых имеет свои особенности, влияющие на диагностику.
Алюминиевые сплавы, используемые в производстве ГБЦ, обладают высокой прочностью при низком весе, что делает их популярными в автомобильной промышленности. Однако алюминий подвержен коррозии и образованию трещин при перегреве. Поэтому при диагностике важно обращать внимание на наличие следов коррозии, а также на изменения цвета и текстуры поверхности. При наличии трещин в алюминиевой ГБЦ, они могут быть как поверхностными, так и проникающими, что требует применения специальных методов диагностики, таких как ультразвуковая дефектоскопия или магнитно-порошковый контроль.
Чугунные головки блока цилиндров, в свою очередь, отличаются высокой прочностью и стойкостью к термическим нагрузкам. Однако чугун также может трескаться, особенно при резких перепадах температуры. При диагностике чугунной ГБЦ важно проверять наличие микротрещин, которые могут быть не видны невооруженным глазом. Для этого применяются методы, такие как капиллярный контроль, который позволяет выявить трещины, заполняя их специальными жидкостями и анализируя их распространение.
Кроме того, для диагностики ГБЦ необходимо учитывать такие свойства материалов, как теплопроводность и коэффициент теплового расширения. Эти характеристики влияют на распределение температуры в головке блока цилиндров, что, в свою очередь, может привести к образованию трещин. Например, неравномерный нагрев может вызвать термические напряжения, которые приведут к разрушению материала. Поэтому важно проводить термографический анализ, который позволяет визуализировать температурные аномалии и выявить потенциальные проблемные зоны.
Также следует учитывать, что в процессе эксплуатации ГБЦ подвергается воздействию различных химических веществ, таких как масла, охлаждающие жидкости и продукты сгорания. Эти вещества могут вызывать коррозию и разрушение материала, что также необходимо учитывать при диагностике. Для этого применяются химические анализы, которые позволяют определить степень коррозии и состояние материала.
Таким образом, диагностика головки блока цилиндров Камаз требует комплексного подхода, включающего анализ материалов и их свойств. Использование современных методов диагностики, таких как ультразвуковая дефектоскопия, капиллярный контроль и термографический анализ, позволяет эффективно выявлять трещины и дефекты, обеспечивая надежную работу двигателя.
Рекомендации по профилактике повреждений головки блока цилиндров
Для обеспечения долговечности и надежности головки блока цилиндров (ГБЦ) Камаз, необходимо соблюдать ряд профилактических мер, которые помогут предотвратить возникновение трещин и других дефектов. Важно помнить, что ГБЦ подвергается значительным термическим и механическим нагрузкам, что делает ее уязвимой к повреждениям.
1. Регулярная проверка системы охлаждения. Одной из основных причин перегрева двигателя и, как следствие, повреждения ГБЦ является недостаточная эффективность системы охлаждения. Регулярно проверяйте уровень охлаждающей жидкости, состояние радиатора, термостата и водяного насоса. Замена охлаждающей жидкости должна проводиться в соответствии с рекомендациями производителя, чтобы избежать коррозии и отложений.
2. Контроль за качеством топлива. Использование некачественного топлива может привести к образованию отложений и увеличению температуры в камере сгорания, что также негативно сказывается на состоянии ГБЦ. Рекомендуется использовать топливо, соответствующее стандартам, и избегать его смешивания с низкокачественными добавками.
3. Регулярная замена масла. Масло выполняет не только смазывающую, но и охлаждающую функцию. Регулярная замена масла и фильтров поможет избежать перегрева и износа деталей двигателя, включая ГБЦ. Следует использовать масла, рекомендованные производителем, и соблюдать интервалы замены.
4. Проверка и регулировка зазоров клапанов. Неправильные зазоры клапанов могут привести к их заклиниванию или перегреву, что в свою очередь может вызвать деформацию ГБЦ. Регулярная проверка и корректировка зазоров клапанов помогут избежать этих проблем и продлить срок службы головки блока.
5. Избегание перегрузок. Перегрузка автомобиля может привести к повышенному износу двигателя и его компонентов, включая ГБЦ. Соблюдайте допустимые нагрузки, указанные в технической документации, и избегайте резких ускорений и торможений, которые могут вызвать дополнительные нагрузки на двигатель.
6. Своевременное обслуживание. Регулярное техническое обслуживание, включая диагностику и проверку состояния двигателя, поможет выявить потенциальные проблемы на ранних стадиях. Это может включать в себя проверку герметичности соединений, состояние прокладок и крепежных элементов, а также осмотр на наличие трещин и других дефектов.
Соблюдение этих рекомендаций поможет значительно снизить риск повреждений головки блока цилиндров и продлить срок службы двигателя Камаз. Профилактика всегда проще и дешевле, чем ремонт, поэтому стоит уделить внимание профилактическим мерам для обеспечения надежной работы вашего автомобиля.