
Восстановление подшипников является важной задачей в сфере технического обслуживания и ремонта оборудования, так как это позволяет значительно продлить срок службы деталей и снизить затраты на их замену. В данной статье мы подробно рассмотрим технологию варки подшипников в литиевой смазке, включая необходимые пропорции, температурные режимы и меры безопасности. Знание этих аспектов поможет специалистам эффективно применять данный метод, обеспечивая надежность и долговечность восстановленных подшипников.
Подготовка оборудования и выбор смазочных материалов
Для успешной операции необходимо подготовить оборудование, обеспечивающее равномерный нагрев детали и точный контроль температуры.
Ключевым элементом является электрическая плитка или индукционный нагреватель, способный поддерживать стабильную температуру до 200 градусов Цельсия без резких колебаний.
В качестве емкости для нагрева рекомендуется использовать металлический ковш или контейнер из нержавеющей стали, который не будет реагировать с компонентами смазки при длительном воздействии тепла.
Выбор смазочного материала — важный этап, так как его характеристики определяют срок службы восстановленного узла в условиях высоких нагрузок.
Для грузовых автомобилей оптимально использовать литиевые комплексные смазки с отличными противозадирными свойствами и стойкостью к вымыванию водой.
Следует помнить, что разные марки смазок могут иметь различные температуры каплепадения, что влияет на выбор режима нагрева при варке.
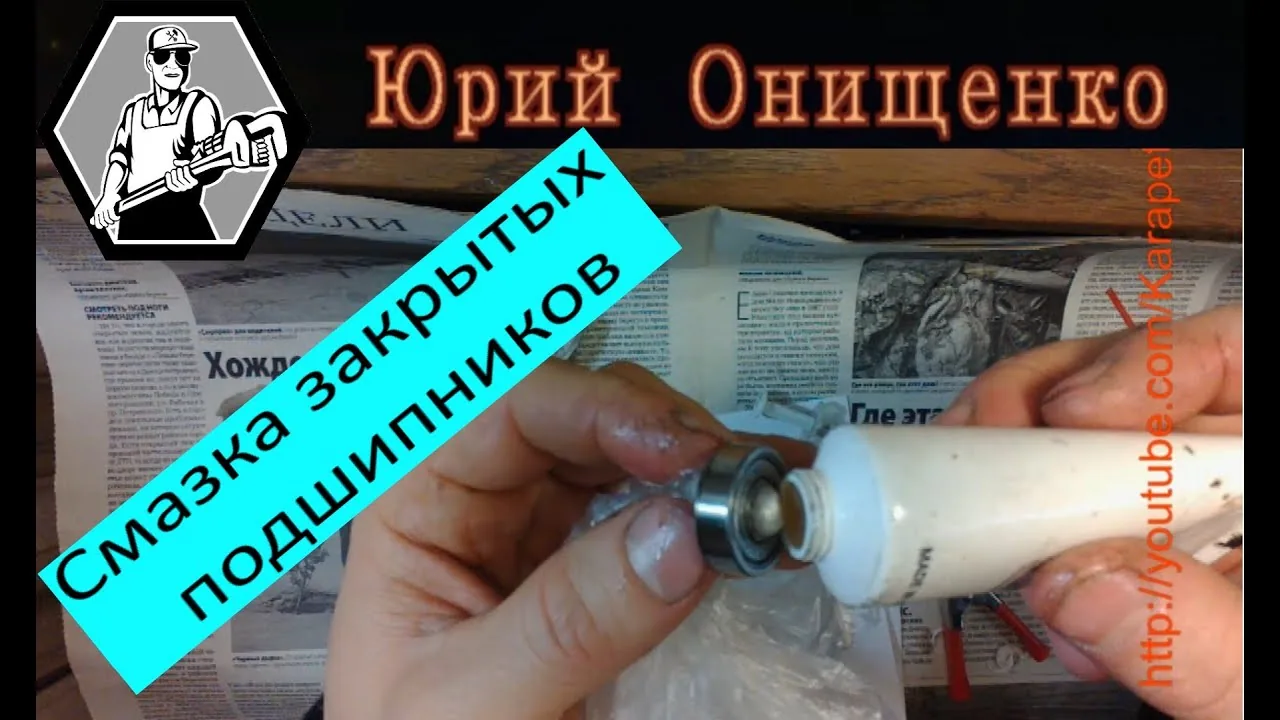
Требования к литиевым смазкам для грузовиков
Литиевые смазочные материалы, часто называемые «Литол», представляют собой загущенные мыльные смеси, которые надежно защищают трущиеся поверхности.
Современные варианты, такие как Литол-24 и зарубежные аналоги, должны соответствовать стандартам, где температура каплепадения не должна быть ниже 180-200 градусов Цельсия.
При выборе смазки важно обратить внимание на наличие противозадирных добавок, которые формируют защитную пленку на металлической поверхности даже в условиях граничного трения.
Для узлов, работающих на высоких скоростях, лучше подходят составы с низкой вязкостью базового масла. Для медленно движущихся и нагруженных узлов предпочтительнее более густые варианты.
Использование смазок с графитом в высокоскоростных подшипниках не рекомендуется, так как твердые частицы графита могут действовать как абразив в определенных условиях.
Также важно учитывать совместимость различных типов смазок. Перед заполнением резервуара необходимо убедиться в отсутствии химической несовместимости между остатками старого материала и новым составом.
| Параметр | Оптимальное значение | Критическое значение |
|---|---|---|
| Температура каплепадения | 190-210 °C | Ниже 170 °C |
| Пенетрация (0.1 мм) | 265-295 | Выше 330 или ниже 220 |
| Содержание воды | Следы | Более 1% |
Интересные факты
Вот несколько интересных фактов о технологии восстановления подшипников варкой в литиевой смазке:
Экологическая устойчивость: Восстановление подшипников с использованием технологии варки в литиевой смазке позволяет значительно сократить количество отходов. Вместо того чтобы выбрасывать изношенные подшипники, их можно восстановить, что снижает потребность в производстве новых деталей и уменьшает негативное воздействие на окружающую среду.
Повышение долговечности: Процесс варки в литиевой смазке способствует улучшению свойств поверхности подшипников, что может увеличить их срок службы. Литиевая смазка обладает отличными антифрикционными свойствами и способна выдерживать высокие температуры, что делает восстановленные подшипники более надежными в эксплуатации.
Экономическая эффективность: Восстановление подшипников с помощью варки в литиевой смазке может быть значительно дешевле, чем покупка новых. Это особенно актуально для промышленных предприятий, где подшипники используются в больших объемах. Экономия на затратах на новые детали и снижение времени простоя оборудования делают эту технологию привлекательной для многих компаний.
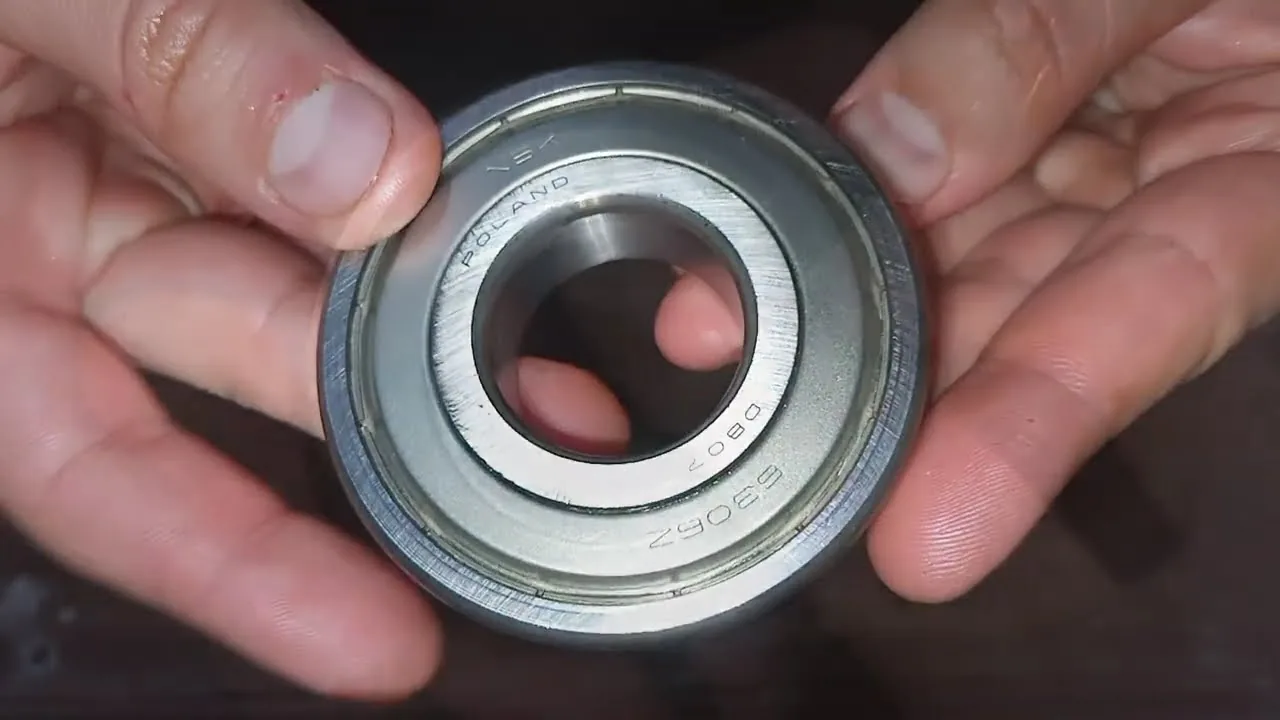
Технологический процесс проварки подшипников
Процесс варки заключается в погружении детали в разогретый смазочный материал, что позволяет вытеснить воздух и влагу из внутренних полостей.
Перед нагревом необходимо тщательно очистить подшипник от загрязнений. Наличие абразивных частиц внутри сепаратора может свести на нет преимущества процедуры.
Нагревание емкости со смазкой должно происходить постепенно, чтобы избежать локального перегрева и образования нагара на дне посуды.
Идеальная температура для пропитки составляет от 110 до 140 градусов Цельсия. При этой температуре смазка становится достаточно жидкой для проникновения, не повреждая структуру загустителя.
Когда рабочая температура достигнута, подшипник аккуратно опускается в емкость с помощью металлических щипцов или проволоки, что обеспечивает его полное погружение.
Время выдержки зависит от размера подшипника и обычно составляет от 10 до 20 минут для стандартных узлов грузовых автомобилей.
Контроль температурных режимов и времени экспозиции
Контроль температуры — ключевой элемент, так как превышение 150 градусов может вызвать необратимые изменения в металлической структуре.
Для точного измерения температуры рекомендуется использовать погружной термометр или инфракрасный пирометр, направленный на поверхность жидкости.
Если температура превысит 160 градусов, начнется интенсивное окисление масла и разрушение загустителя, что приведет к образованию лаковых отложений на шариках.
Недостаточный нагрев (ниже 90 градусов) не обеспечит необходимую текучесть смазки, что затруднит ее проникновение в зоны контакта.
Во время варки можно наблюдать выход пузырьков воздуха из сепаратора, что указывает на замену газовой среды жидким смазочным материалом.
После завершения процесса деталь извлекается и подвешивается для стекания излишков, а затем должна остывать в подвешенном состоянии, чтобы обеспечить равномерное распределение смазки при застывании.
Меры безопасности и организация рабочего места
Работа с нагретыми нефтепродуктами считается высокоопасной и требует строгого соблюдения мер пожарной безопасности.
Помещение должно быть оснащено эффективной системой приточно-вытяжной вентиляции, так как при нагревании смазочных материалов выделяются летучие вещества и неприятные запахи.
Все легковоспламеняющиеся жидкости и материалы необходимо убрать из рабочей зоны на безопасное расстояние.
Оператор обязан использовать средства индивидуальной защиты: термостойкие перчатки, защитные очки и специальную одежду из натуральных тканей.
Контакт горячей смазки с кожей может привести к серьезным ожогам, поэтому движения должны быть аккуратными и плавными, без резких движений.
В непосредственной близости от места нагрева должен находиться огнетушитель для тушения пожаров, связанных с нефтепродуктами класса B.
Утилизация отходов и экологические аспекты
Отработанные масла и промывочные жидкости относятся к опасным отходам и требуют специальной утилизации в соответствии с экологическими стандартами.
Запрещено сбрасывать использованные материалы в канализацию или на землю, так как это может привести к административным санкциям.
Для сбора таких отходов необходимо использовать герметичные контейнеры с соответствующей маркировкой, чтобы затем передать их специализированным организациям.
Смазку, использованную в процессе варки, можно повторно применять для менее критичных узлов или открытых передач после предварительной фильтрации, если она не содержит продуктов износа.
Тем не менее, для узлов с критическим значением рекомендуется каждый раз использовать свежую смазку, которая обеспечивает заявленные характеристики.
Поддержание чистоты на рабочем месте помогает избежать случайного загрязнения восстанавливаемых узлов и снижает вероятность возникновения пожароопасных ситуаций.
⚠️ Внимание: Работа с открытым огнем рядом с емкостями с маслом строго запрещена. Используйте только исправные электрические нагревательные устройства.
Типичные ошибки при восстановлении подшипников
Нарушение технологии выполнения процесса часто приводит к тому, что восстановленный элемент выходит из строя быстрее, чем новый.
Одной из распространенных ошибок является пренебрежение температурными условиями, что может вызвать термическое повреждение металла.
Также часто используются неподходящие контейнеры, которые могут реагировать со смазочными материалами или не обеспечивать равномерный прогрев.
Недостаточная очистка детали перед сваркой приводит к тому, что абразивные частицы остаются внутри узла вместе с новой смазкой.
Нарушение правил охлаждения, например, резкое охлаждение водой или на сквозняке, может вызвать неравномерную кристаллизацию смазки и утрату её свойств.
- Перегрев детали — температура выше 160-180 градусов приводит к отпуску закалочной стали, в результате чего подшипник становится мягким и быстро разрушается под нагрузкой. Необходимо строго контролировать температуру с помощью термометра.
- Использование старой смазки — повторное применение отработанного материала с продуктами износа действует как абразивная паста, что ускоряет износ. Всегда используйте свежий состав.
- Попадание влаги — наличие воды в смазке при нагреве приводит к образованию пара и вспениванию, что мешает нормальной пропитке. Смазка должна быть сухой.
- Резкое охлаждение — погружение горячего подшипника в холодную среду вызывает термический шок и деформацию колец. Остывание должно происходить естественным образом в подвешенном состоянии.
Контроль качества и диагностика результата
После охлаждения подшипника выполните визуальный и тактильный контроль качества работы.
Металлическая поверхность должна быть равномерно покрыта смазкой, без сухих участков и признаков коррозии.
Вращение подшипника должно быть плавным, без заеданий, рывков или посторонних звуков, что указывает на правильное распределение смазочного материала.
Если после процедуры обнаруживаются люфт или шум, это свидетельствует о неэффективности восстановления, и деталь необходимо заменить.
Важно также проверить количество смазки: избыток может вызвать перегрев узла из-за перемешивания, а недостаток — привести к сухому трению.
Для финальной установки рекомендуется удалить излишки смазки с наружной поверхности, оставив ее только внутри сепаратора и на дорожках качения.
Диагностика состояния после эксплуатации
В процессе эксплуатации важно регулярно следить за температурой узла, так как перегрев может указывать на проблемы со смазкой.
Если на ранних этапах после восстановления возникают гул или вибрация, необходимо немедленно остановить устройство и провести повторную диагностику.
Оценка состояния смазки во время планового технического обслуживания позволяет выявить её деградацию и наличие износных продуктов, что дает представление о состоянии подшипника.
Если смазка потемнела и утратила пластичность за короткий срок, это может свидетельствовать о продолжающемся интенсивном износе деталей.
Своевременное обнаружение проблем на этапе диагностики помогает избежать серьезных поломок смежных узлов грузовика.
Частота проверок зависит от условий эксплуатации и должна увеличиваться при работе в запыленной среде или при перегрузках.
| Признак | Возможная причина | Действие |
|---|---|---|
| Гудение при вращении | Недостаток смазки или задиры | Разборка и повторная смазка или замена |
| Нагрев узла | Избыток смазки или перетяжка | Удаление излишков, проверка затяжки |
| Ржавый налет | Попадание воды | Замена уплотнений и смазки |
Альтернативные методы смазывания и их эффективность
Метод варки не является единственным способом восстановления подшипников; существуют и другие технологии, каждая из которых имеет свои плюсы и минусы.
Шприцевание под давлением позволяет вводить смазку без нагрева, но не гарантирует полного удаления старого материала и влаги.
Вакуумная пропитка — это более современный и эффективный метод, который удаляет воздух из пор и обеспечивает глубокое проникновение смазочного состава.
Ультразвуковая обработка в сочетании с нагревом также показывает отличные результаты, разрушая окисные пленки и улучшая сцепление смазки.
Выбор метода восстановления зависит от оснащенности ремонтной мастерской и объема работ.
Для разового ремонта в гараже метод варки остается наиболее доступным и понятным, так как не требует сложного оборудования.
Сравнение методов восстановления
Каждый метод имеет свои особенности, и выбор подходящего варианта зависит от технического состояния детали и доступных ресурсов.
Варка подходит для подшипников без серьезных механических повреждений, нуждающихся в обновлении смазочного слоя.
Если подшипник имеет заметные дефекты на дорожках качения или сепараторах, никакие методы смазки не восстановят его работоспособность.
В таких случаях единственным правильным решением будет полная замена узла на новый, соответствующий оригинальным спецификациям производителя.
Экономия на подшипниках в нагруженных узлах грузовика может привести к дорогостоящему ремонту ступиц или карданных валов.
Поэтому диагностика должна предшествовать любым восстановительным работам, чтобы избежать установки неисправной детали.
Восстановление подшипников с помощью варки в литиевой смазке — это проверенная технология, позволяющая значительно продлить срок службы узлов трения грузовых автомобилей.
Ключевым фактором успеха является строгое соблюдение температурного режима, что исключает перегрев металла и деградацию смазочного материала.
Использование качественных смазок и поддержание чистоты процесса обеспечивают надежную защиту от износа и коррозии в сложных условиях эксплуатации.
Регулярное обслуживание и грамотная диагностика помогают поддерживать технику в рабочем состоянии и избегать неожиданных простоев.
Применение данного метода в сочетании с другими мерами по обслуживанию ходовой части обеспечивает экономическую эффективность эксплуатации автопарка.
Экономическая эффективность восстановления подшипников
Восстановление подшипников с использованием технологии варки в литиевой смазке представляет собой не только технически сложный, но и экономически выгодный процесс. В условиях современного производства, где затраты на замену оборудования могут быть значительными, восстановление подшипников становится привлекательной альтернативой.
Во-первых, стоит отметить, что стоимость нового подшипника может значительно превышать затраты на его восстановление. В зависимости от типа и размера подшипника, процесс восстановления может обойтись в 30-50% от стоимости нового изделия. Это особенно актуально для крупных и специализированных подшипников, которые могут быть недоступны на рынке или иметь длительные сроки поставки.
Во-вторых, восстановление подшипников позволяет значительно сократить время простоя оборудования. Процесс варки в литиевой смазке может быть выполнен на месте, что исключает необходимость демонтажа и транспортировки подшипников. Это особенно важно для промышленных предприятий, где каждая минута простоя может привести к значительным финансовым потерям.
Кроме того, использование литиевой смазки в процессе восстановления обеспечивает высокую степень защиты от износа и коррозии, что в свою очередь увеличивает срок службы восстановленных подшипников. Литиевая смазка обладает отличными эксплуатационными характеристиками, такими как высокая термостойкость и устойчивость к окислению, что делает её идеальным выбором для работы в условиях повышенных нагрузок.
Не менее важным аспектом является и экологическая составляющая. Восстановление подшипников способствует снижению количества отходов и уменьшению негативного воздействия на окружающую среду. Вместо того чтобы выбрасывать изношенные подшипники, их можно восстановить и использовать повторно, что соответствует принципам устойчивого развития и бережного отношения к ресурсам.
В заключение, экономическая эффективность восстановления подшипников варкой в литиевой смазке заключается в снижении затрат на новые изделия, сокращении времени простоя, увеличении срока службы восстановленных подшипников и положительном влиянии на экологию. Эти факторы делают данную технологию привлекательной для многих предприятий, стремящихся оптимизировать свои производственные процессы и снизить затраты.
Сравнение затрат на восстановление и замену
Вопрос выбора между восстановлением подшипников и их заменой является актуальным для многих предприятий, особенно в условиях ограниченного бюджета и необходимости оптимизации производственных процессов. Восстановление подшипников варкой в литиевой смазке представляет собой экономически выгодный и технологически обоснованный подход, который позволяет значительно снизить затраты на обслуживание оборудования.
Первоначальные затраты на замену подшипников могут быть весьма значительными. Они включают в себя не только стоимость самих подшипников, но и затраты на их установку, демонтаж старых элементов, а также возможные простои оборудования. В зависимости от типа и размера подшипников, а также сложности их установки, эти расходы могут варьироваться от нескольких тысяч до десятков тысяч рублей.
Сравнительно, восстановление подшипников варкой в литиевой смазке требует меньших финансовых вложений. Процесс восстановления включает в себя очистку подшипников, их сварку и повторное использование, что позволяет значительно сократить затраты. В большинстве случаев, стоимость восстановления составляет 30-50% от стоимости новых подшипников, что делает этот метод особенно привлекательным для предприятий с ограниченным бюджетом.
Кроме того, восстановление подшипников позволяет существенно сократить время простоя оборудования. Процесс замены подшипников может занять от нескольких часов до нескольких дней, в зависимости от сложности работы и доступности необходимых запчастей. Восстановление же, как правило, занимает меньше времени, что позволяет быстрее вернуть оборудование в эксплуатацию и минимизировать потери от простоя.
Важно также учитывать экологический аспект. Восстановление подшипников способствует снижению количества отходов, так как позволяет продлить срок службы существующих деталей. Это не только экономически выгодно, но и отвечает современным требованиям устойчивого развития и охраны окружающей среды.
Таким образом, выбор между восстановлением и заменой подшипников должен основываться на комплексной оценке затрат, времени и экологических последствий. В большинстве случаев восстановление подшипников варкой в литиевой смазке оказывается более выгодным и эффективным решением, что делает его предпочтительным вариантом для многих промышленных предприятий.
Технические характеристики восстановленных подшипников
Восстановленные подшипники, полученные в результате технологии варки в литиевой смазке, обладают рядом уникальных технических характеристик, которые делают их конкурентоспособными на рынке. Эти характеристики определяются как процессом восстановления, так и качеством используемых материалов.
Одним из ключевых аспектов является прочность восстановленного подшипника. Процесс варки в литиевой смазке способствует образованию прочного и устойчивого к износу слоя, который значительно увеличивает срок службы подшипника. В результате, восстановленные подшипники могут выдерживать высокие нагрузки и экстремальные условия эксплуатации, что делает их идеальными для применения в тяжелой промышленности.
Температурный диапазон эксплуатации восстановленных подшипников также является важным параметром. Литиевая смазка, используемая в процессе варки, обладает высокой термостойкостью, что позволяет подшипникам функционировать при температурах до 150°C. Это делает их подходящими для работы в условиях, где традиционные смазочные материалы могут терять свои свойства.
Кроме того, восстановленные подшипники демонстрируют отличные антикоррозионные свойства. Литиевая смазка образует защитную пленку, которая предотвращает коррозию металлических частей подшипника, что особенно важно в условиях повышенной влажности или агрессивной среды. Это свойство значительно увеличивает надежность и долговечность подшипников.
Еще одной важной характеристикой является уровень шума и вибрации. Восстановленные подшипники, благодаря качественной обработке и использованию литиевой смазки, обеспечивают низкий уровень шума и вибрации в процессе работы. Это особенно актуально для высокоскоростных машин и механизмов, где даже незначительные колебания могут привести к серьезным последствиям.
Наконец, стоит отметить, что восстановленные подшипники имеют высокую экономическую эффективность. Процесс восстановления позволяет значительно снизить затраты по сравнению с покупкой новых подшипников, при этом сохраняя высокие эксплуатационные характеристики. Это делает их привлекательным выбором для многих предприятий, стремящихся оптимизировать свои расходы на техническое обслуживание и замену оборудования.
Таким образом, восстановленные подшипники, полученные с использованием технологии варки в литиевой смазке, обладают выдающимися техническими характеристиками, которые делают их надежным и экономически выгодным решением для различных отраслей промышленности.
Сравнение с новыми подшипниками
Восстановление подшипников варкой в литиевой смазке представляет собой альтернативный подход к замене изношенных компонентов. Важно рассмотреть, как восстановленные подшипники соотносятся с новыми, чтобы понять их преимущества и недостатки.
Первое, что стоит отметить, это стоимость. Восстановление подшипников варкой обычно обходится значительно дешевле, чем покупка новых. Это особенно актуально для крупных предприятий, где подшипники используются в больших объемах и их замена может потребовать значительных финансовых затрат. Восстановление позволяет сэкономить средства и продлить срок службы оборудования.
Однако, несмотря на экономическую выгоду, восстановленные подшипники могут иметь некоторые ограничения по сравнению с новыми. Качество восстановленных подшипников зависит от мастерства исполнителя и используемых материалов. Если процесс восстановления выполнен некачественно, это может привести к снижению надежности и долговечности подшипника. В отличие от новых подшипников, которые производятся с использованием современных технологий и строгих стандартов качества, восстановленные могут не всегда соответствовать необходимым требованиям.
С точки зрения производительности, новые подшипники часто обеспечивают более высокую точность и меньшие уровни трения, что может быть критически важным для высокоскоростных или высоконагруженных приложений. Восстановленные подшипники могут иметь небольшие отклонения в геометрии, что может негативно сказаться на их работе. Важно учитывать, что в некоторых случаях использование восстановленных подшипников может привести к увеличению вибраций и шумов, что также может повлиять на общую производительность оборудования.
Тем не менее, восстановленные подшипники могут быть вполне приемлемыми для менее критичных приложений, где требования к точности и надежности не так высоки. В таких случаях восстановление может стать разумным выбором, позволяющим продлить срок службы оборудования без значительных затрат.
В заключение, выбор между восстановленными и новыми подшипниками зависит от конкретных условий эксплуатации, требований к производительности и бюджета. Важно тщательно оценить все аспекты, прежде чем принимать решение, чтобы обеспечить оптимальную работу оборудования и минимизировать риски, связанные с его эксплуатацией.
Перспективы развития технологии восстановления подшипников
Технология восстановления подшипников варкой в литиевой смазке представляет собой перспективное направление в области ремонта и обслуживания подшипниковых узлов. С каждым годом растет потребность в эффективных методах восстановления, которые позволяют продлить срок службы подшипников и снизить затраты на их замену. В этом контексте варка в литиевой смазке становится все более актуальной.
Одним из основных преимуществ данной технологии является возможность восстановления подшипников, которые уже не подлежат ремонту традиционными методами. Процесс варки позволяет устранить микротрещины и дефекты, возникающие в результате износа, а также восстановить геометрию рабочих поверхностей. Это достигается благодаря высокой температуре, создаваемой в процессе варки, что способствует плавлению и перераспределению литиевой смазки, которая обладает отличными свойствами для защиты от коррозии и износа.
Литиевая смазка, используемая в процессе восстановления, обладает высокой термостойкостью и стабильностью при различных температурах, что делает ее идеальным выбором для подшипников, работающих в условиях высоких нагрузок и температур. Кроме того, литиевые смазки обеспечивают отличную адгезию к металлическим поверхностям, что способствует более качественному восстановлению подшипников.
Перспективы развития технологии варки в литиевой смазке также связаны с внедрением новых материалов и технологий, таких как использование наночастиц для улучшения свойств смазки. Это может привести к созданию более эффективных и долговечных смазочных материалов, которые будут способствовать еще более высокому качеству восстановления подшипников.
Кроме того, развитие автоматизации процессов восстановления подшипников позволит значительно повысить производительность и снизить затраты на обслуживание. Внедрение современных технологий контроля качества и мониторинга состояния подшипников в процессе эксплуатации также будет способствовать более эффективному использованию технологии варки в литиевой смазке.
Таким образом, технология восстановления подшипников варкой в литиевой смазке имеет значительный потенциал для дальнейшего развития. Она не только позволяет эффективно восстанавливать подшипники, но и открывает новые горизонты для улучшения их эксплуатационных характеристик и повышения надежности работы машин и механизмов в целом.