
В условиях современного машиностроения и эксплуатации двигателей внутреннего сгорания расточка подшипников скольжения становится актуальной темой для многих специалистов. Эта статья предлагает технический анализ возможности расточки подшипниковых вкладышей, рассматривая методы восстановления, потенциальные риски, такие как проворот, и влияние на ресурс двигателя. Понимание этих аспектов поможет инженерам и механикам принимать обоснованные решения, оптимизируя процессы ремонта и продлевая срок службы оборудования.
Конструктивные особенности подшипников скольжения
Современные двигатели грузовых автомобилей, включая модели КАМАЗ, используют подшипники скольжения двух основных категорий: тонкостенные и толстостенные. Тонкостенные вкладыши, которые составляют большинство на производственных линиях последних десятилетий, представляют собой стальные ленты с тонким слоем антифрикционного сплава (алюминий-олово, свинец-олово или медь-свинец), нанесенным методом литья или напыления. Толщина этого слоя обычно не превышает 0,2–0,4 мм, что делает механическую обработку на токарном станке практически невозможной без полного разрушения функциональности детали.
Толстостенные вкладыши, встречающиеся в старых моделях двигателей или крупногабаритной стационарной технике, имеют более прочную стальную основу и значительно более толстый слой баббита. Теоретически, этот тип подшипников позволял проводить расточку под ремонтный размер вала в ранние времена машиностроения. Однако удаление слоя металла нарушало бы структуру поверхностного слоя, специально сформированного для оптимального прилегания и удержания масляной пленки. Механическая обработка разрушала бы этот тщательно созданный микрорельеф.
Ключевым параметром является твердость и структура антифрикционного материала. При расточке на высоких скоростях резания может происходить локальный перегрев, что приводит к изменению физико-химических свойств сплава. Антифрикционный слой может стать слишком мягким или, наоборот, хрупким, теряя способность к приработке. В тонкостенных вкладышах также существует риск нарушения геометрии стальной основы, которая после деформации в постели блока уже не сможет быть идеально восстановлена.
Важно отметить, что современные вкладыши часто имеют специальное гальваническое покрытие (никелевое или оловянное) толщиной всего в несколько микрон, которое защищает поверхность от коррозии во время хранения и улучшает приработку в первые минуты работы двигателя. Расточка полностью удаляет этот защитный слой, оставляя основной сплав уязвимым. Кроме того, многие вкладыши имеют канавки для подвода масла и отверстия, расположение которых строго регламентировано относительно замков и краев детали.
Различия между тонкостенными и толстостенными элементами
В таблице ниже сравниваются характеристики, влияющие на механическую обработку различных типов вкладышей. Это сравнение показывает, почему расточка не является распространенной практикой в современном автопарке.
| Параметр | Тонкостенные вкладыши | Толстостенные вкладыши |
|---|---|---|
| Толщина антифрикционного слоя | 0,2 – 0,4 мм | 1,0 – 3,0 мм и более |
| Возможность расточки | Категорически невозможна | Теоретически возможна, но не рекомендуется |
| Материал основы | Стальная лента (низкоуглеродистая) | Чугун или стальная втулка |
На практике, даже если толщина слоя позволяет снять несколько сотых миллиметра, это потребует последующей шабровки — ручной подгонки по валу. Шабровка толстостенных подшипников — трудоемкий процесс, требующий высокой квалификации и специального красящего состава (синьки). Для двигателей грузовых автомобилей, работающих под высокими нагрузками, шабреный подшипник часто уступает по ресурсу заводскому, так как вручную сложно добиться идеальной геометрии масляного клина.
⚠️ Внимание: Попытка расточить тонкостенный вкладыш на токарном станке приведет к немедленному снятию всего рабочего слоя до стали. Такой подшипник вызовет проворот вкладыша и задиры шейки коленчатого вала в течение первых минут работы двигателя.
| Параметр | Описание | Влияние на расточку подшипников скольжения |
|---|---|---|
| Материал подшипника | Тип материала (бронза, алюминий, композит) | Определяет выбор инструмента и технологии расточки |
| Точность обработки | Допустимые отклонения размеров | Влияет на качество работы подшипника и его срок службы |
| Состояние поверхности | Износ, коррозия, наличие задиров | Определяет необходимость предварительной обработки перед расточкой |
Интересные факты
Вот несколько интересных фактов, связанных с темой технологической оценки возможности расточки подшипников скольжения:
Материалы подшипников: Подшипники скольжения часто изготавливаются из специальных сплавов, таких как бронза или баббит, которые обладают высокой износостойкостью и хорошими антифрикционными свойствами. При расточке таких подшипников важно учитывать не только их механические свойства, но и термическую проводимость, чтобы избежать перегрева и повреждения материала.
Технология расточки: Расточка подшипников скольжения может быть выполнена с использованием различных методов, включая механическую обработку, электроэрозионную обработку и даже лазерную обработку. Выбор метода зависит от требуемой точности, состояния подшипника и доступного оборудования.
Влияние на производительность: Правильная расточка подшипников скольжения может значительно улучшить их эксплуатационные характеристики. Например, увеличение точности размеров и улучшение поверхности может снизить коэффициент трения и увеличить срок службы подшипника, что в свою очередь влияет на общую эффективность механизма или машины, в которой они используются.
Технологии восстановления посадочных мест и валов
Когда речь идет о «расточке подшипников» в ремонте двигателя, чаще всего подразумевается восстановление посадочного места в блоке цилиндров или крышках коренных подшипников, а не обработка самого вкладыша. В процессе эксплуатации, особенно при недостатке масла или попадании абразивных частиц, может происходить износ постелей, их деформация или образование задиров. В таких случаях растачивается именно блок, а не подшипник.
Процесс восстановления начинается с диагностики блока цилиндров. Если геометрия постелей нарушена (например, они стали овальными или бочкообразными), блок помещается на расточной станок. Специальная борштанга с резцом удаляет слой металла с поверхности постели, увеличивая ее диаметр. Затем изготавливаются или подбираются вкладыши увеличенного размера (ремонтные), которые компенсируют снятый металл и восстанавливают необходимый зазор для масла.
Существует также технология восстановления валов, которые могут быть изношены сильнее, чем позволяет стандартная ремонтная группа вкладышей. В этом случае применяется напыление (например, газотермическое) на шейку вала с последующей шлифовкой до номинального или ремонтного размера. Расточка постели блока под больший диаметр вала — это крайняя мера, используемая, когда стандартные ремонтные размеры уже исчерпаны или когда износ постелей превышает допустимые пределы для шлифовки вала.
При незначительном износе или задирках на постели может применяться метод биметаллической втулки. На изношенную поверхность устанавливается тонкостенная втулка, которая затем растачивается под стандартный размер подшипника. Этот метод позволяет сохранить блок, который в противном случае подлежал бы утилизации или дорогостоящей наплавке.
⚠️ Внимание: Расточка постелей блока цилиндров должна выполняться только на высокоточном оборудовании с жесткой фиксацией. Даже малейший перекос может привести к быстрому износу новых вкладышей и стуку двигателя.
Методы увеличения диаметра постели
Если стандартные размеры вкладышей для ремонта недостаточны, может потребоваться расточка блока под индивидуальные параметры. Это сложная задача, требующая точного расчета толщины стенки вкладыша. В специализированных мастерских возможно изготовление вкладышей на заказ, где толщина спинки увеличивается для компенсации расточки блока.
В качестве альтернативы расточке можно использовать гильзовку изношенных отверстий. В это отверстие устанавливается втулка из высокопрочной бронзы или стали, которая затем обрабатывается до номинального размера. Этот метод часто применяется для восстановления втулок шатунов или промежуточных втулок, но реже используется для коренных постелей из-за сложности обеспечения теплоотведения.
Важно отметить, что любая расточка блока влияет на его жесткость и геометрию. После выполнения операции необходимо проверить блок на герметичность рубашки охлаждения и повторно проверить геометрию всех плоскостей. Деформация блока при расточке — распространенная проблема, если не соблюдаются технологии крепления и охлаждения в процессе обработки.
Риски и последствия некорректной обработки
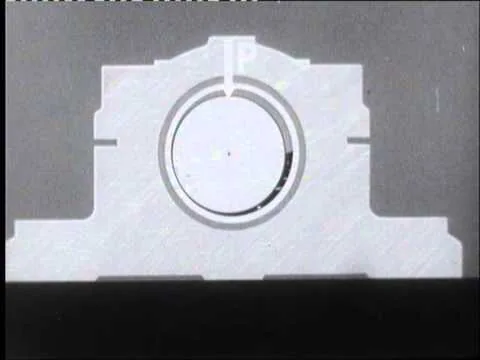
Попытки самостоятельно подогнать или расточить подшипник могут привести к серьезным последствиям для двигателя. Главный риск — нарушение теплоотведения. Подшипник скольжения работает так, что тепло от трения отводится через стальную спинку вкладыша в корпус блока цилиндров. Любое нарушение контакта между спинкой вкладыша и постелью (например, из-за неравномерной расточки или шабровки) может вызвать локальный перегрев.
Перегрев приводит к тепловой деформации вкладыша, что может вызвать его проворот в постели. Проворот вкладыша — критическая ситуация, при которой замок вкладыша ломается, и он начинает вращаться вместе с валом, что приводит к полному разрушению постели в блоке. Восстановление блока после проворота коренного вкладыша часто оказывается экономически нецелесообразным и требует полной замены блока.
Еще один важный риск — изменение зазора. При ручной расточке или шабровке невозможно обеспечить равномерное снятие металла по всей окружности, что может привести к биению вала, нарушению смазки и быстрому выдавливанию масла из зоны трения. Масляное голодание в таком узле может произойти всего через несколько секунд после запуска двигателя.
Также следует учитывать риск загрязнения системы смазки. Механические частицы (металлическая стружка), попадающие в каналы блока даже в минимальных количествах, действуют как абразив и могут повредить другие компоненты двигателя, включая турбокомпрессор и распределительный вал. Тщательная мойка блока после расточки обязательна, но в условиях кустарного производства обеспечить необходимую чистоту бывает крайне сложно.
Практические рекомендации по ремонту и подбору
При возникновении проблем с зазорами в кривошипно-шатунном механизме правильным подходом будет дефектовка и выбор ремонтных размеров, а не механическая подгонка стандартных деталей. Современные производители предлагают вкладыши в различных ремонтных размерах, что позволяет восстанавливать двигатель без нарушения заводской геометрии блоков и валов.
Если износ превышает максимально допустимый ремонтный размер, необходимо рассмотреть варианты восстановления вала с помощью напыления или замену блока/вала на новые. Применение кустарных методов, таких как лужение вкладышей оловом или использование фольги под спинкой вкладыша, является серьезной ошибкой. Эти методы могут временно устранить стук, но ресурс такого двигателя составит всего несколько часов, а вероятность заклинивания на дороге близка к 100%.
Для корректного подбора размеров следует использовать микрометры и нутромеры. Измерения необходимо проводить в нескольких плоскостях для выявления эллипсности и конусности. Только на основе точных измерений можно определить необходимые размеры вкладышей.
В таблице ниже представлены стандартные ремонтные размеры для популярных двигателей, что исключает необходимость расточки самих вкладышей.
| Тип двигателя | Номинальный диаметр (мм) | Доступные ремонтные размеры |
|---|---|---|
| КАМАЗ-740 (Коренные) | 100,00 | 0,25; 0,50; 0,75; 1,00 |
| КАМАЗ-740 (Шатунные) | 85,50 | 0,25; 0,50; 0,75; 1,00 |
| ЯМЗ-238 | 105,00 | 0,25; 0,50; 0,75; 1,00 |
Типичные ошибки при восстановлении узла
Ошибки при ремонте кривошипно-шатунного механизма часто требуют повторного вскрытия двигателя в короткие сроки. Ниже представлены распространенные мифы и технические ошибки, которых следует избегать.
- Попытка шлифовки тонкостенных вкладышей. — Это невозможно из-за их небольшой толщины. Такая практика может привести к протиранию до металла и провороту.
- Применение наждачной бумаги для притирки. — Абразивные частицы проникают в мягкий сплав и во время работы действуют как резцы, разрушая шейку вала.
- Игнорирование овальности постели. — Установка новых вкладышей в деформированную постель без расточки блока приводит к локальным перегрузкам и разрушению антифрикционного слоя.
- Неправильный момент затяжки крышек. — Недостаточная или чрезмерная затяжка болтов изменяет геометрию отверстия, что делает бесполезными любые точные операции по расточке или подбору вкладышей.
Финальная оценка технического состояния узла
Вопрос о расточке подшипников скольжения в ремонте грузовых автомобилей решается однозначно: вкладыши не подлежат расточке. Технологический процесс изменился, и теперь акцент делается на использование сменных элементов с точными размерами и восстановление основных деталей (блока и вала) до заводских характеристик. Понимание этого принципа помогает избежать серьезных ошибок в ремонте.
Единственным приемлемым вариантом «расточки» является механическая обработка посадочных мест в блоке цилиндров, при условии выбора вкладышей с увеличенной толщиной или изготовления ремонтных деталей. Попытки сэкономить на новых ремонтных вкладышах через их механическую обработку представляют риск для безопасности и надежности автомобиля.
Для долговечности двигателя КАМАЗ или аналогичного грузового мотора крайне важно строго следовать заводским допускам, использовать высокоточный измерительный инструмент и доверять обработку блоков только специализированным компаниям с необходимым оборудованием. Правильно подобранный и установленный подшипник — залог долговечности двигателя на сотни тысяч километров.
Анализ материалов подшипников скольжения
Подшипники скольжения, используемые в различных механизмах и машинах, играют ключевую роль в обеспечении их надежной работы. Эти компоненты, как правило, изготавливаются из различных материалов, каждый из которых имеет свои уникальные свойства, влияющие на их эксплуатационные характеристики и возможность последующей расточки.
Наиболее распространенными материалами для подшипников скольжения являются бронза, баббит, полимеры и композитные материалы. Бронзовые подшипники, благодаря своей высокой прочности и износостойкости, часто используются в тяжелых условиях эксплуатации. Они обладают хорошей способностью к самосмазыванию, что снижает трение и увеличивает срок службы. Однако, в процессе эксплуатации может возникнуть необходимость в расточке таких подшипников, особенно если они подвергались значительным нагрузкам или перегреву.
Баббитовые подшипники, состоящие из сплавов олова, свинца и меди, также широко применяются благодаря своей высокой пластичности и способности к самосмазыванию. Они хорошо переносят ударные нагрузки и обеспечивают низкий коэффициент трения. Однако, баббит имеет ограниченные возможности для расточки, так как его мягкая структура может привести к образованию задиров и повреждений при неаккуратной обработке.
Полимерные подшипники, такие как те, что изготавливаются из полиамида или полиэтилена, становятся все более популярными благодаря своей легкости, коррозионной стойкости и низкому коэффициенту трения. Они могут быть расточены, но важно учитывать, что полимеры имеют ограниченные механические свойства по сравнению с металлами, что может ограничить их применение в высоконагруженных узлах.
Композитные материалы, состоящие из сочетания различных компонентов, таких как металл и полимер, обеспечивают отличные эксплуатационные характеристики. Они могут быть адаптированы под специфические условия работы, что делает их универсальными. Расточка композитных подшипников возможна, но требует применения специализированного инструмента и технологий, чтобы избежать повреждения структуры материала.
При анализе материалов подшипников скольжения важно учитывать не только их механические свойства, но и условия эксплуатации, такие как температура, влажность и наличие агрессивных сред. Эти факторы могут существенно влиять на выбор материала и его способность к расточке. Например, в условиях высокой температуры некоторые материалы могут терять свои свойства, что делает их менее подходящими для повторной обработки.
В заключение, выбор материала подшипников скольжения и возможность их расточки зависят от множества факторов, включая эксплуатационные условия, механические свойства и технологические возможности. Понимание этих аспектов позволяет оптимизировать процессы обслуживания и ремонта, что в свою очередь способствует повышению надежности и долговечности машин и механизмов.
Влияние свойств материалов на процесс расточки
Процесс расточки подшипников скольжения является важным этапом в их производстве и ремонте, который напрямую зависит от свойств используемых материалов. Влияние этих свойств на процесс расточки можно рассмотреть через несколько ключевых аспектов: механические характеристики, термическая проводимость, износостойкость и химическая стабильность.
Механические характеристики материалов, из которых изготавливаются подшипники, играют решающую роль в процессе расточки. Высокая прочность и жесткость материала обеспечивают стабильность формы подшипника во время обработки. Например, подшипники, изготовленные из бронзы или других сплавов, обладают хорошими механическими свойствами, что позволяет проводить расточку с высокой точностью. В то же время, материалы с низкой прочностью могут деформироваться под воздействием механических нагрузок, что приводит к ухудшению качества обработки и необходимости в дополнительной коррекции.
Термическая проводимость также является важным фактором, влияющим на процесс расточки. Материалы с высокой теплопроводностью способны эффективно рассеивать тепло, возникающее в процессе обработки, что снижает риск перегрева и деформации. Например, медные сплавы, используемые в подшипниках, обладают отличной теплопроводностью, что позволяет поддерживать оптимальную температуру в зоне резания. В то же время, материалы с низкой теплопроводностью могут привести к перегреву инструмента и ухудшению качества обработки.
Износостойкость материалов определяет их способность противостоять механическому износу во время расточки. Подшипники, изготовленные из высококачественных легированных сталей или композитных материалов, демонстрируют высокую износостойкость, что позволяет продлить срок службы как подшипника, так и инструмента для расточки. Важно учитывать, что недостаточная износостойкость может привести к быстрому выходу инструмента из строя и необходимости частой замены, что увеличивает затраты на производство.
Химическая стабильность материалов также играет важную роль в процессе расточки. Подшипники, подвергающиеся воздействию агрессивных сред или высоких температур, должны быть изготовлены из материалов, устойчивых к коррозии и окислению. Например, использование нержавеющих сталей или специальных покрытий может значительно повысить долговечность подшипников и улучшить качество расточки. Нестабильные материалы могут привести к образованию окалины и других нежелательных продуктов, что негативно сказывается на процессе обработки.
Таким образом, свойства материалов, используемых для изготовления подшипников скольжения, оказывают значительное влияние на процесс расточки. Учет механических характеристик, термической проводимости, износостойкости и химической стабильности позволяет оптимизировать технологические процессы и повысить качество конечного продукта.
Экономическая эффективность расточки подшипников
Экономическая эффективность расточки подшипников скольжения является важным аспектом, который необходимо учитывать при принятии решений о ремонте и обслуживании оборудования. Расточка подшипников может быть оправдана в случаях, когда замена подшипника на новый оказывается слишком затратной или невозможной по другим причинам, например, из-за длительных сроков поставки или дефицита запчастей.
Первым шагом в оценке экономической эффективности расточки является анализ стоимости нового подшипника. Включает в себя не только цену самого изделия, но и затраты на его доставку, установку и возможные простои оборудования. В некоторых случаях стоимость нового подшипника может достигать значительных сумм, особенно если речь идет о специализированных или редких моделях.
Расточка подшипников, в свою очередь, требует наличия специализированного оборудования и квалифицированного персонала. Однако, если эти ресурсы уже имеются на предприятии, то затраты на расточку могут быть значительно ниже, чем на приобретение нового подшипника. Кроме того, расточка позволяет восстановить подшипник до его первоначальных размеров, что может продлить срок службы оборудования и снизить вероятность его поломки в будущем.
Важно также учитывать время, необходимое для выполнения расточки. В большинстве случаев процесс расточки занимает меньше времени, чем ожидание доставки нового подшипника. Это может быть критически важным фактором для предприятий, работающих в условиях жесткой конкуренции, где простои могут привести к значительным финансовым потерям.
Кроме того, расточка подшипников может быть более экологически чистым вариантом, так как позволяет сократить количество отходов и снизить потребность в производстве новых деталей. Это особенно актуально в условиях современного производства, где устойчивое развитие и забота об окружающей среде становятся все более важными.
Однако, несмотря на все преимущества, расточка подшипников имеет и свои ограничения. Не все подшипники могут быть успешно отремонтированы таким способом. Например, если подшипник имеет значительные повреждения или износ, расточка может оказаться неэффективной. В таких случаях необходимо проводить более детальный анализ состояния подшипника и принимать решение о целесообразности его восстановления.
В заключение, экономическая эффективность расточки подшипников скольжения зависит от множества факторов, включая стоимость новых деталей, доступность оборудования, квалификацию персонала и состояние самих подшипников. При правильном подходе расточка может стать выгодной альтернативой замене, позволяя предприятиям сократить затраты и повысить эффективность работы оборудования.
Сравнение затрат на восстановление и замену
В процессе эксплуатации подшипников скольжения может возникнуть необходимость в их восстановлении или замене. Важно провести тщательный анализ затрат, связанных с каждым из этих вариантов, чтобы определить наиболее экономически целесообразный подход.
Восстановление подшипников скольжения, включая процесс расточки, может быть значительно дешевле, чем полная замена. При расточке подшипника происходит удаление изношенного слоя материала, что позволяет восстановить его геометрию и размеры. Это может быть особенно выгодно для подшипников, которые имеют высокую стоимость или являются уникальными по своим характеристикам. Процесс расточки также может включать в себя последующую обработку поверхности, что улучшает эксплуатационные характеристики подшипника.
Сравнение затрат на восстановление и замену включает в себя несколько ключевых факторов:
- Стоимость материалов: Восстановление подшипников требует меньше новых материалов, чем полная замена, что снижает общие затраты.
- Трудозатраты: Процесс расточки может занять меньше времени, чем изготовление и установка новых подшипников, что также влияет на общую стоимость работ.
- Время простоя оборудования: Восстановление подшипников может быть выполнено быстрее, что минимизирует время простоя оборудования и, соответственно, потери от недополученной прибыли.
- Качество восстановления: Важно учитывать, что не всегда восстановление может вернуть подшипник к первоначальным характеристикам. Если расточка выполнена некачественно, это может привести к более быстрому износу и необходимости повторного вмешательства.
- Гарантия и надежность: Новые подшипники часто имеют гарантию от производителя, что может быть важным фактором при принятии решения о замене.
В конечном итоге, выбор между восстановлением и заменой подшипников скольжения должен основываться на комплексной оценке всех вышеперечисленных факторов. Важно учитывать не только текущие затраты, но и долгосрочные последствия для надежности и эффективности оборудования. В некоторых случаях, особенно при наличии высоких требований к качеству и надежности, замена может оказаться более целесообразной, несмотря на более высокие первоначальные затраты.
Перспективы и инновации в технологии расточки
В последние годы технологии расточки подшипников скольжения претерпевают значительные изменения благодаря внедрению инновационных методов и материалов. Эти изменения открывают новые горизонты для повышения эффективности и долговечности подшипников, что, в свою очередь, способствует улучшению работы различных машин и механизмов.
Одним из ключевых направлений в развитии технологии расточки является использование высокоточных станков с числовым программным управлением (ЧПУ). Эти станки позволяют достигать высокой точности обработки, что критически важно для подшипников скольжения, где даже малейшие отклонения могут привести к снижению их эксплуатационных характеристик. ЧПУ-станки обеспечивают стабильность размеров и формы, что позволяет сократить количество отходов и повысить производительность.
Кроме того, в процессе расточки подшипников все чаще применяются современные инструменты с покрытием, такие как алмазные и нитридные. Эти инструменты обладают высокой износостойкостью и позволяют значительно увеличить срок службы, а также улучшить качество поверхности обрабатываемых деталей. Использование таких инструментов также снижает затраты на обслуживание и замену, что делает процесс более экономически выгодным.
Инновации в области материалов также играют важную роль в технологии расточки. Разработка новых сплавов и композитов, обладающих улучшенными механическими свойствами и устойчивостью к коррозии, позволяет создавать подшипники, которые могут работать в более жестких условиях. Это, в свою очередь, требует адаптации технологий расточки для обеспечения необходимой точности и качества обработки таких материалов.
Важным аспектом является также автоматизация процессов расточки. Внедрение роботизированных систем и автоматизированных линий позволяет значительно ускорить процесс производства подшипников, минимизируя человеческий фактор и повышая общую эффективность. Автоматизация также способствует улучшению контроля качества, что позволяет своевременно выявлять и устранять дефекты на ранних стадиях производства.
Не менее значимым направлением является использование методов компьютерного моделирования и симуляции. Эти технологии позволяют заранее оценить поведение подшипников в различных условиях эксплуатации, что помогает оптимизировать процесс их расточки. Моделирование позволяет предсказывать возможные проблемы и находить решения еще до начала физической обработки, что значительно экономит время и ресурсы.
Таким образом, перспективы технологии расточки подшипников скольжения выглядят многообещающими. Инновации в области оборудования, инструментов, материалов и автоматизации открывают новые возможности для повышения качества и эффективности производства. Внедрение этих технологий не только улучшает эксплуатационные характеристики подшипников, но и способствует развитию всего машиностроительного сектора, что в конечном итоге приводит к созданию более надежных и долговечных машин.