
Восстановление резьбовых соединений в алюминиевых блоках цилиндров — важная задача, с которой сталкиваются как профессиональные механики, так и автолюбители. Сорванная резьба может привести к серьезным проблемам с герметичностью и функциональностью двигателя, что в свою очередь может вызвать дорогостоящий ремонт. В данной статье мы рассмотрим эффективные методы восстановления резьбы, включая использование резьбовых втулок, химических анкеров и сварки, что позволит вам выбрать наиболее подходящий способ в зависимости от конкретной ситуации и состояния блока.
Диагностика масштаба повреждения и выбор метода
Первым этапом после выявления проблемы является анализ состояния посадочного места и разработка стратегии действий. Часто визуального осмотра недостаточно, поэтому важно использовать измерительные инструменты для определения глубины и диаметра дефекта. Если резьба повреждена частично и первые витки целы, иногда можно установить более длинный болт. Однако в алюминиевых блоках это редко приемлемо из-за конструктивных ограничений, связанных с толщиной стенок и наличием внутренних каналов.
Существует несколько основных методов восстановления: установка резьбовых втулок (футорок), применение химико-металлических полимерных составов (холодная сварка), рассверливание под больший диаметр с последующим нарезанием новой резьбы или заваривание отверстия аргоном с дальнейшей механической обработкой. Выбор метода зависит от нагрузки, которую будет выдерживать соединение. Например, шпильки крепления головки блока цилиндров испытывают значительные термические и механические нагрузки, поэтому здесь допустимо использовать только высокопрочные втулки или профессиональную заварку. Для крепления кронштейнов генератора или навесных агрегатов можно применять менее сложные методы.
Оценка нагрузок и температурных режимов
Важно учитывать условия эксплуатации восстанавливаемого элемента. Область вокруг выпускного коллектора подвергается воздействию высоких температур, что делает невозможным использование большинства полимерных композитов и эпоксидных смесей. Они теряют прочность и начинают течь при нагреве. В таких случаях оптимальным решением становится механическое восстановление металла или сварка. Для масляных каналов под давлением необходимо обеспечить герметичность, исключающую даже малейшие утечки. Это требует высокой плотности прилегания ремонтной втулки к корпусу блока.
Если резьба в области водяной рубашки, например, под болт головки блока цилиндров, повреждена, существует риск попадания антифриза в масляную систему или цилиндры двигателя. Простая замена крепежа в этом случае не поможет. Необходима полная герметизация канала. Часто используется комбинированный метод: сначала отверстие заполняется термостойким герметиком или специальным стержнем, затем производится механическая обработка и повторная нарезка резьбы с учетом смещения или увеличения диаметра.
⚠️ Важно: При работе с алюминиевыми сплавами строго запрещается использовать стальные метчики без смазочно-охлаждающей жидкости (СОЖ). Алюминий может «налипать» на режущую кромку, что приводит к задирам стенок отверстия и поломке инструмента. Рекомендуется использовать специальные метчики для цветных металлов с увеличенным передним углом заточки.
Для принятия окончательного решения о методе ремонта полезно сравнить характеристики основных доступных технологий. Ниже представлена таблица, которая поможет выбрать оптимальный вариант в зависимости от типа повреждения.
| Метод восстановления | Применимость | Сложность исполнения |
|---|---|---|
| Резьбовая втулка (футорка) | Высоконагруженные узлы (ГБЦ, коллекторы) | Высокая (требует токарных работ) |
| Химический анкер / Полимер | Ненагруженные узлы, кронштейны | Низкая |
| Заваривание аргоном | Сквозные отверстия, большие сколы | Очень высокая (нужен сварщик) |
Также важно учитывать материал болта или шпильки. Если планируется установка втулки, материал втулки должен быть совместим с материалом болта, чтобы избежать электрохимической коррозии. В алюминиевых блоках чаще всего применяются бронзовые или латунные втулки, которые хорошо сочетаются со стальным крепежом и имеют коэффициент теплового расширения, близкий к алюминию. Это снижает риск повторного срыва резьбы при тепловых расширениях.
| Метод восстановления | Описание | Преимущества |
|---|---|---|
| Вставка helicoil | Использование спиральной вставки для восстановления резьбы | Высокая прочность, долговечность |
| Применение эпоксидной смолы | Заполнение поврежденной резьбы эпоксидной смолой и нарезка новой резьбы | Низкая стоимость, простота выполнения |
| Использование резьбовых вставок | Установка металлической вставки для создания новой резьбы | Устойчивость к коррозии, возможность многократного использования |
Интересные факты
Вот несколько интересных фактов о восстановлении резьбовых соединений в алюминиевых блоках:
Методы восстановления: Одним из самых распространенных методов восстановления резьбовых соединений в алюминиевых блоках является использование вставок, таких как Helicoil или Keensert. Эти металлические вставки позволяют создать новую резьбу, которая более устойчива к износу и коррозии, чем оригинальный алюминиевый материал.
Термическое расширение: Алюминий имеет значительно более высокий коэффициент теплового расширения по сравнению с другими металлами, такими как сталь. Это означает, что при высоких температурах резьбовые соединения могут ослабевать. При восстановлении резьб важно учитывать этот фактор, чтобы обеспечить надежное соединение, способное выдерживать температурные колебания.
Применение специальных покрытий: Для повышения прочности и долговечности восстановленных резьбовых соединений в алюминиевых блоках часто применяются специальные покрытия, такие как анодирование или использование защитных смазок. Эти покрытия помогают предотвратить коррозию и износ, что особенно важно в условиях высоких нагрузок и агрессивных сред.
Технология установки резьбовых втулок (футорок)
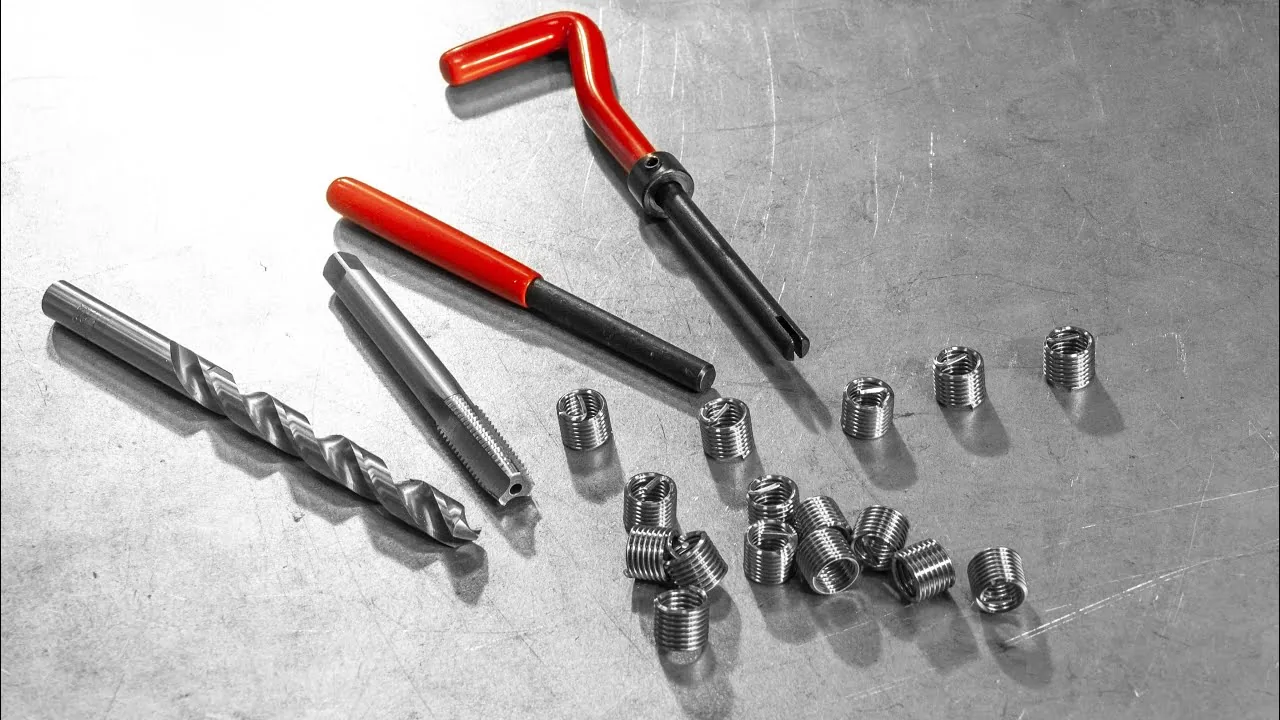
Наиболее эффективным методом восстановления поврежденной резьбы в критически важных узлах двигателя является установка резьбовой втулки. Этот способ позволяет вернуть отверстию его первоначальный диаметр резьбы или увеличить его до следующего ремонтного размера, сохраняя возможность использования стандартного крепежа. Суть метода заключается в высверливании поврежденной части до определенного диаметра, нарезке новой резьбы и установке в отверстие заранее изготовленной втулки с внутренней резьбой, соответствующей штатному болту.
Процесс начинается с центровки и сверления. Поскольку отверстие уже повреждено, стандартное сверло может смещаться, поэтому важно использовать направляющую втулку или координатный стол. Диаметр сверла подбирается так, чтобы после нарезки резьбы под втулку оставалась минимально необходимая толщина стенки для обеспечения прочности соединения, при этом вся поврежденная структура металла должна быть удалена. Для алюминиевых блоков оптимальными материалами для втулок являются бронза БрАЖ или латунь, так как они обладают хорошими характеристиками обрабатываемости и стойкостью к коррозии.
Изготовление и монтаж ремонтных элементов
Втулка изготавливается с натягом, который зависит от диаметра отверстия. Обычно этот натяг составляет от 0,05 до 0,1 мм на каждый миллиметр диаметра. Перед установкой рекомендуется обработать внешнюю поверхность втулки фиксирующим составом, таким как Loctite или аналогичным анаэробным герметиком для цилиндрических соединений. Это поможет избежать самопроизвольного выкручивания втулки при вибрациях и тепловых колебаниях двигателя. Запрессовка должна проводиться аккуратно, без перекосов, с использованием оправки, которая опирается на торец втулки, а не на резьбовую часть.
После установки втулки важно проверить качество внутренней резьбы. Если втулка изготовлена с внутренним диаметром под стандартный болт, резьба должна быть уже нарезана. В случае использования гладкой втулки после запрессовки необходимо выполнить финишную нарезку резьбы метчиком. Особое внимание следует уделить выходу метчика: он должен проходить свободно, без заеданий. Для повышения надежности втулку часто раскернивают в нескольких местах по периметру, создавая механический замок, который предотвращает проворачивание.
Также можно использовать готовые ремонтные втулки, такие как системы Time-Sert или Helicoil, хотя последние чаще применяются для свечных колодцев. Для блоков цилиндров предпочтительнее цельнометаллические втулки с буртиком или без, которые обеспечивают прочность конструкции. Использование шайб под головку болта или гайку обязательно для предотвращения продавливания металла вокруг отверстия.
Химические и полимерные методы восстановления
Когда механическая обработка невозможна или нужно восстановить резьбу в труднодоступных местах с минимальным вмешательством, применяются специальные полимерные составы, известные как «холодная сварка». Эти материалы представляют собой двухкомпонентные системы на основе эпоксидных смол с добавлением металлической пудры (алюминиевой, бронзовой или стальной). После смешивания компонентов начинается химическая реакция, в результате которой состав затвердевает и по прочности сопоставим с металлом.
Важно отметить, что «холодная сварка» не может полностью заменить металл в соединениях, подверженных высоким нагрузкам. Она идеально подходит для герметизации мелких повреждений и восстановления резьбы в местах крепления датчиков, заглушек или кронштейнов, которые не испытывают вибрационных нагрузок и высокого давления. Для успешного применения поверхность должна быть тщательно подготовлена: обезжирена бензином или ацетоном и зачищена до металлического блеска, так как адгезия полимера к окисленному алюминию крайне низка.
Процесс восстановления заключается в заполнении поврежденного отверстия составом. Если резьба полностью сорвана, отверстие сначала рассверливается для создания чистой полости, затем в него вставляется болт, смазанный разделительной смазкой (например, литолом или графитовой смазкой), и пространство вокруг него заполняется полимером. После полного отверждения, которое может занять от нескольких часов до суток в зависимости от марки состава, болт аккуратно выкручивается, формируя новую резьбу.
Существуют также специализированные химические анкеры для ремонта резьбовых соединений в цветных металлах. Они обладают повышенной термостойкостью и адгезией. При работе с такими составами крайне важно строго соблюдать пропорции смешивания и температурный режим полимеризации. Некоторые составы требуют нагрева для ускорения реакции, однако при работе с алюминиевым блоком необходимо контролировать нагрев, чтобы не повредить геометрию детали.
Ограничения и область применения полимеров
Основным недостатком химических методов является их чувствительность к механическим воздействиям и вибрациям. В двигателе внутреннего сгорания вибрации постоянны, поэтому соединения, восстановленные с помощью полимеров, требуют дополнительной фиксации или должны использоваться в статичных узлах. Например, восстановление резьбы в отверстии для датчика температуры, который не подвергается механическим нагрузкам, пройдет успешно. Однако попытка закрепить шпильку крепления коллектора с помощью «холодной сварки» почти наверняка приведет к повторной поломке.
При выборе состава важно учитывать тип наполнителя. Для ремонта алюминиевых блоков лучше всего подходят составы с алюминиевым порошком, так как они имеют схожий коэффициент теплового расширения с основным материалом. Это значительно снижает риск отслоения заплатки при нагреве и охлаждении двигателя. В то же время стальные наполнители могут образовывать гальванические пары, что ускоряет коррозию алюминия в местах контакта.
Сварочное восстановление и механическая обработка
Сварка алюминия с использованием аргона (TIG) считается одним из самых сложных и эффективных способов восстановления геометрии блока, особенно при сквозных повреждениях или значительных сколах. Этот процесс требует высокой квалификации специалиста, так как алюминий обладает высокой теплопроводностью и склонен к образованию оксидной пленки, что усложняет сварку. Перед началом работ деталь обязательно прогревается, чтобы избежать резких температурных перепадов, которые могут привести к трещинам.
Суть метода заключается в заваривании поврежденного отверстия с использованием присадочного материала (чаще всего проволоки АК или АМг), после чего производится механическая обработка. После наплавления металла место ремонта фрезеруется или сверлится заново, а затем нарезается новая резьба. Этот подход позволяет восстановить даже полностью разрушенные перегородки между каналами. Основное преимущество заключается в получении монолитного соединения, свойства которого близки к свойствам основного металла.
Тем не менее, у сварки есть и серьезные недостатки. Термическое воздействие может привести к деформации плоскости блока, что потребует последующей фрезеровки привалочной плоскости головки блока цилиндров. Кроме того, в зоне термического влияния металл может стать мягче (отпуск), что потребует использования втулок при восстановлении резьбы, так как нарезка резьбы непосредственно в отожженном алюминии представляет риск — она может быстро деформироваться.
Нарезка резьбы увеличенного диаметра
Если конструкция узла и толщина стенок позволяют, поврежденную резьбу можно восстановить, увеличив диаметр отверстия. Например, резьбу М8 можно преобразовать в М10, а М10 — в М12. Для этого отверстие растачивается, после чего нарезается новая резьба. Этот способ прост и надежен, но требует создания переходника или замены крепежных элементов на всех аналогичных узлах для обеспечения симметричности и равномерного прижатия.
При переходе на больший диаметр важно убедиться, что новая резьба не перекрывает соседние каналы, такие как масляные или водяные. В плотных алюминиевых отливках шаг резьбы часто небольшой, и увеличение диаметра даже на 2 мм может быть критичным. В таких случаях можно использовать метод смещения оси отверстия, если конструкция позволяет изменить точку крепления, или применять эксцентриковые втулки.
Для нарезки резьбы в алюминии рекомендуется использовать метчики с полированными канавками и большим углом наклона. Это обеспечивает высокое качество поверхности витков и снижает усилие, необходимое для резания. После завершения нарезки резьбу следует продуть сжатым воздухом и проверить с помощью калибра-пробки для соответствия установленным допускам.
Типичные ошибки при ремонте алюминиевых блоков
Восстановление резьбы в алюминиевом блоке — деликатная задача, и ошибки в этом процессе могут привести к значительным затратам. Часто мастера стремятся сэкономить время или игнорируют важные технологические аспекты, что может вызвать повторные поломки и серьезные последствия для всего двигателя. Изучение распространенных ошибок поможет избежать их в будущем и выполнить работу качественно с первого раза.
- Применение стального крепежа без учета различий в коэффициентах теплового расширения — алюминий при нагреве расширяется больше, чем сталь, что создает напряжения в резьбовом соединении и может привести к разрушению стенок отверстия. Правильный подход: использовать втулки из цветных металлов или специализированные болты.
- Нарезка резьбы без смазки — попытка нарезать резьбу в алюминии без достаточной смазки (керосин, СОЖ, масло) приводит к налипанию металла на метчик, образованию заусенцев и поломке инструмента. Правильный подход: всегда применять смазочно-охлаждающую жидкость.
- Недостаточная очистка поверхности перед химическим ремонтом — наличие масла или окислов снижает адгезию полимерного состава, и ремонтный материал может вылететь при первой же вибрации. Правильный подход: использовать активаторы и тщательно обезжиривать поверхность.
- Перетяжка крепежа после ремонта — стремясь компенсировать сомнения в прочности, мастера часто затягивают болты с превышением допустимого усилия, что приводит к срыву свежей резьбы или втулки. Правильный подход: следовать моменту затяжки, указанному в руководстве, и использовать динамометрический ключ.
⚠️ Важно: При установке втулок или использовании химических составов не стоит пытаться ускорить процесс сушки или остывания с помощью открытого пламени. Локальный перегрев алюминия может изменить его структуру и сделать металл хрупким.
Особое внимание следует уделять чистоте резьбы после всех операций. Металлическая стружка, попавшая в двигатель во время нарезки резьбы, может повредить вкладыши коленвала или цилиндры. Поэтому все работы внутри картера или вблизи открытых каналов должны выполняться с максимальной осторожностью, с использованием магнитов и продувкой сжатым воздухом.
В заключение, стоит подчеркнуть, что профилактика всегда предпочтительнее ремонта. При сборке двигателя рекомендуется смазывать резьбовые соединения медной или графитовой смазкой, а также использовать фиксаторы резьбы, где это предусмотрено конструкцией. Это упростит будущие разборки и снизит риск срыва резьбы при повторном обслуживании. Бережное обращение с крепежом и использование динамометрического инструмента — залог долговечности алюминиевых блоков цилиндров.
Финальные рекомендации по эксплуатации восстановленных узлов
После успешного восстановления резьбового соединения важно правильно провести первичную обкатку и дальнейшую эксплуатацию. Не следует сразу нагружать двигатель на полную мощность. В первые часы работы рекомендуется периодически проверять затяжку восстановленных соединений, так как материал (особенно если использовалась втулка или полимер) может подвергаться усадке или деформации под воздействием первых тепловых циклов. Контрольное протягивание болтов после небольшого пробега — стандартная практика для ответственных узлов.
Также важно учитывать, что восстановленный узел может иметь измененные характеристики теплоотведения или прочности. Если ремонт проводился в области головки блока, необходимо внимательно следить за температурой двигателя и уровнем антифриза. Появление пузырьков в расширительном бачке или эмульсии на масляном щупе может указывать на проблемы с герметичностью восстановленного канала. В таких случаях требуется немедленная остановка и повторная диагностика.
Качественное восстановление позволяет значительно продлить срок службы двигателя без необходимости замены дорогостоящего блока или головки. Главное — не экономить на материалах для ремонта и строго следовать технологии, ведь алюминиевый блок не прощает халатности. Правильно подобранная втулка, качественный полимер или профессиональная сварка могут превратить серьезную поломку в обычное техническое обслуживание.
Профилактика повреждений резьбовых соединений
Профилактика повреждений резьбовых соединений в алюминиевых блоках является важным аспектом, который помогает избежать дорогостоящих ремонтов и обеспечивает долговечность конструкции. Алюминий, как материал, обладает высокой коррозионной стойкостью и легкостью, однако его механические свойства могут быть подвержены влиянию различных факторов, таких как перегрев, неправильная установка и эксплуатация.
Одним из ключевых моментов профилактики является правильный выбор резьбовых соединений. Для алюминиевых блоков рекомендуется использовать болты и гайки из нержавеющей стали или других коррозионно-стойких материалов, что поможет предотвратить коррозию и износ резьбы. Также стоит обратить внимание на использование резьбовых вставок, таких как Helicoil или Keensert, которые могут значительно увеличить прочность соединения и снизить риск повреждения резьбы при повторной установке.
Правильная установка резьбовых соединений также играет важную роль в профилактике повреждений. Необходимо следить за моментом затяжки, так как чрезмерное усилие может привести к деформации резьбы или даже к разрушению алюминиевого блока. Рекомендуется использовать динамометрический ключ для точного контроля затяжки. Кроме того, стоит избегать перекоса при установке, что может вызвать неравномерное распределение нагрузки и привести к повреждениям.
Регулярный осмотр и техническое обслуживание резьбовых соединений также являются важными мерами профилактики. Необходимо периодически проверять состояние соединений, обращая внимание на наличие коррозии, трещин или других повреждений. При обнаружении признаков износа следует немедленно принимать меры для устранения проблемы, чтобы избежать более серьезных последствий.
Кроме того, использование специальных смазок и герметиков может помочь снизить трение и износ резьбы, а также предотвратить коррозию. Например, применение антикоррозионных составов на основе графита или молибдена может значительно увеличить срок службы резьбовых соединений.
В заключение, профилактика повреждений резьбовых соединений в алюминиевых блоках требует комплексного подхода, включающего правильный выбор материалов, соблюдение технологии установки и регулярное техническое обслуживание. Эти меры помогут обеспечить надежность и долговечность конструкций, что особенно важно в условиях повышенных нагрузок и агрессивной среды.
Методы защиты от коррозии и механических повреждений
Восстановление резьбовых соединений в алюминиевых блоках требует особого внимания к вопросам защиты от коррозии и механических повреждений. Алюминий, хотя и обладает хорошими антикоррозийными свойствами благодаря образованию защитной оксидной пленки, все же подвержен воздействию различных факторов, которые могут привести к ухудшению его характеристик и, как следствие, к повреждению резьбовых соединений.
Одним из основных методов защиты является использование антикоррозийных покрытий. Существует несколько типов покрытий, которые могут быть применены для защиты алюминиевых деталей:
- Электролитическое оксидирование: Этот процесс создает толстую оксидную пленку на поверхности алюминия, что значительно увеличивает его устойчивость к коррозии. Оксидная пленка также улучшает адгезию к другим покрытиям.
- Порошковая покраска: Порошковые краски обеспечивают надежную защиту от коррозии и механических повреждений. Они создают прочное покрытие, которое не только защищает металл, но и улучшает его внешний вид.
- Гальванизация: Этот метод включает в себя нанесение защитного слоя из другого металла, например, цинка, который предотвращает коррозию алюминия. Однако следует учитывать, что гальванизация может быть не всегда совместима с алюминием.
Кроме того, для защиты резьбовых соединений можно использовать специальные антикоррозийные смазки и герметики. Эти вещества не только предотвращают коррозию, но и облегчают процесс сборки и разборки соединений, уменьшая риск повреждения резьбы.
Механические повреждения резьбовых соединений могут возникать в результате неправильной эксплуатации или износа. Для минимизации таких рисков рекомендуется:
- Использование качественных инструментов: Применение специализированных инструментов для работы с алюминием поможет избежать повреждений резьбы и самого материала.
- Контроль момента затяжки: Важно соблюдать рекомендуемые значения момента затяжки при установке резьбовых соединений, чтобы предотвратить их повреждение.
- Регулярный осмотр: Периодическая проверка состояния резьбовых соединений позволит своевременно выявить и устранить возможные проблемы, прежде чем они приведут к серьезным повреждениям.
В заключение, защита резьбовых соединений в алюминиевых блоках от коррозии и механических повреждений является важным аспектом их эксплуатации. Применение различных методов защиты, таких как антикоррозийные покрытия и правильная эксплуатация, поможет продлить срок службы соединений и обеспечить надежность работы всего механизма.
Анализ экономической целесообразности восстановления
Восстановление резьбовых соединений в алюминиевых блоках представляет собой важный аспект в области ремонта и обслуживания различных механизмов и агрегатов. В условиях современного производства и эксплуатации техники, где алюминиевые сплавы широко используются благодаря своей легкости и коррозионной стойкости, экономическая целесообразность восстановления резьбовых соединений становится особенно актуальной.
Первым шагом в анализе экономической целесообразности восстановления резьбовых соединений является оценка стоимости нового компонента по сравнению с затратами на восстановление. В большинстве случаев, замена поврежденного блока может обойтись значительно дороже, чем восстановление резьбы. Это связано с высокими ценами на новые детали, а также с затратами на их установку и наладку. Восстановление резьбы, как правило, требует меньших затрат на материалы и трудозатраты, что делает его более привлекательным вариантом.
Кроме того, восстановление резьбовых соединений позволяет сохранить оригинальные характеристики и свойства алюминиевого блока. При замене детали могут возникнуть проблемы с совместимостью, что может привести к дополнительным затратам на доработку или адаптацию новых компонентов. Восстановление же позволяет избежать этих рисков, сохраняя целостность конструкции.
Важно также учитывать время, необходимое для восстановления резьбы. Процесс восстановления может быть значительно быстрее, чем изготовление и установка новой детали. Это особенно критично в условиях, когда время простоя оборудования приводит к значительным финансовым потерям. Быстрое восстановление резьбы позволяет минимизировать время простоя и, следовательно, снизить общие затраты на обслуживание.
Не стоит забывать и о факторах, связанных с экологической устойчивостью. Восстановление резьбовых соединений способствует снижению количества отходов, так как позволяет повторно использовать существующие детали, вместо их утилизации. Это не только экономически выгодно, но и соответствует современным требованиям по охране окружающей среды.
Таким образом, анализ экономической целесообразности восстановления резьбовых соединений в алюминиевых блоках показывает, что данный процесс является не только финансово оправданным, но и целесообразным с точки зрения сохранения ресурсов и времени. В условиях современного производства, где каждая деталь имеет значение, восстановление резьбы становится важным инструментом для повышения эффективности и снижения затрат.
Сравнение затрат на восстановление и замену
Восстановление резьбовых соединений в алюминиевых блоках может быть более экономически эффективным решением по сравнению с полной заменой поврежденных деталей. При анализе затрат на восстановление и замену необходимо учитывать несколько ключевых факторов, которые могут существенно повлиять на итоговую стоимость.
Во-первых, стоимость материалов. Восстановление резьбовых соединений часто требует использования специальных вставок, таких как helicoil или keensert, которые могут быть значительно дешевле, чем покупка нового блока. Эти вставки позволяют восстановить резьбу и обеспечить надежное соединение, что делает процесс более доступным.
Во-вторых, трудозатраты. Процесс восстановления резьбы обычно занимает меньше времени, чем замена всего блока. Это связано с тем, что восстановление может быть выполнено на месте, без необходимости демонтажа всего агрегата. Меньшее время на выполнение работ означает снижение затрат на оплату труда, что также сказывается на общей стоимости.
Третий аспект — это потенциальные дополнительные расходы. При замене блока могут возникнуть дополнительные затраты на сопутствующие работы, такие как демонтаж и установка, а также возможные расходы на новые крепежные элементы и другие компоненты. В случае восстановления резьбы эти затраты, как правило, минимальны.
Однако стоит отметить, что в некоторых случаях замена может быть более целесообразной. Например, если повреждение резьбы является следствием серьезного износа или если блок уже имеет другие проблемы, которые могут привести к дальнейшим затратам в будущем. В таких ситуациях замена может оказаться более надежным и долгосрочным решением.
В заключение, выбор между восстановлением и заменой резьбовых соединений в алюминиевых блоках должен основываться на тщательном анализе всех факторов, включая стоимость материалов, трудозатраты и потенциальные дополнительные расходы. В большинстве случаев восстановление резьбы является более экономически выгодным вариантом, но каждый случай требует индивидуального подхода и оценки.
Современные технологии и материалы для восстановления
Восстановление резьбовых соединений в алюминиевых блоках представляет собой важную задачу, особенно в автомобильной и авиационной промышленности, где надежность и долговечность соединений имеют критическое значение. Современные технологии и материалы, используемые для восстановления резьбовых соединений, позволяют эффективно решать проблемы, связанные с повреждением резьбы, коррозией и износом.
Одним из наиболее распространенных методов восстановления резьбовых соединений является использование втулок или вкладышей. Эти элементы изготавливаются из прочных материалов, таких как сталь или бронза, и устанавливаются в поврежденные резьбовые отверстия. Втулки могут быть как нарезными, так и прессуемыми, что позволяет выбрать наиболее подходящий вариант в зависимости от условий эксплуатации. Процесс установки втулки включает в себя сверление и нарезку новой резьбы, что обеспечивает надежное соединение и восстанавливает первоначальные характеристики.
Другим эффективным методом является метод холодной сварки, который позволяет восстанавливать резьбовые соединения без необходимости использования дополнительных элементов. Этот метод основан на использовании специальных композитных материалов, которые при смешивании образуют прочное соединение. Холодная сварка особенно полезна в случаях, когда доступ к поврежденной резьбе ограничен, и традиционные методы восстановления не могут быть применены.
Современные эпоксидные смолы также находят широкое применение в восстановлении резьбовых соединений. Эти материалы обладают высокой прочностью и устойчивостью к воздействию химических веществ, что делает их идеальными для использования в условиях высокой нагрузки и агрессивной среды. Эпоксидные смолы могут быть использованы для заполнения поврежденных участков и создания новой резьбы, что позволяет значительно продлить срок службы соединений.
Кроме того, стоит отметить использование 3D-печати для восстановления резьбовых соединений. Эта технология позволяет создавать точные копии поврежденных деталей, что особенно актуально для сложных и уникальных конструкций. 3D-печать открывает новые горизонты в восстановлении, позволяя не только восстанавливать резьбу, но и улучшать конструкцию в целом, добавляя новые функциональные элементы.
Наконец, важным аспектом восстановления резьбовых соединений является профилактика. Использование специальных защитных покрытий и антикоррозийных материалов может значительно снизить риск повреждения резьбы в будущем. Современные технологии позволяют создавать покрытия, которые не только защищают от коррозии, но и улучшают сцепление резьбы, что в свою очередь повышает надежность соединений.
Таким образом, современные технологии и материалы для восстановления резьбовых соединений в алюминиевых блоках предлагают широкий спектр решений, позволяющих эффективно справляться с различными проблемами. Выбор метода восстановления зависит от конкретной ситуации, условий эксплуатации и требований к прочности соединений, что делает эту область крайне актуальной и динамично развивающейся.