
В данной статье мы рассмотрим ключевые аспекты технологии сварки и ремонта алюминиевых бензобаков грузовиков КАМАЗ, что является важной задачей для поддержания их работоспособности и безопасности. Правильный подход к ремонту топливных баков не только продлевает срок службы автомобиля, но и предотвращает возможные утечки топлива, что может привести к серьезным последствиям. Мы подробно обсудим методы сварки алюминия, подготовку к работе, меры безопасности и выбор материалов, что поможет владельцам и механикам эффективно решать проблемы, связанные с повреждениями баков.
Подготовительные работы и дегазация емкости
Первым и важнейшим шагом перед началом сварочных работ является полная нейтрализация топливной среды внутри резервуара. Даже если бак кажется пустым, на его стенках могут оставаться остатки топлива, а в труднодоступных местах и изгибах может скапливаться легковоспламеняющаяся жидкость. Пары дизельного топлива, смешиваясь с воздухом, образуют взрывоопасную смесь, воспламенение которой во время сварки может иметь катастрофические последствия.
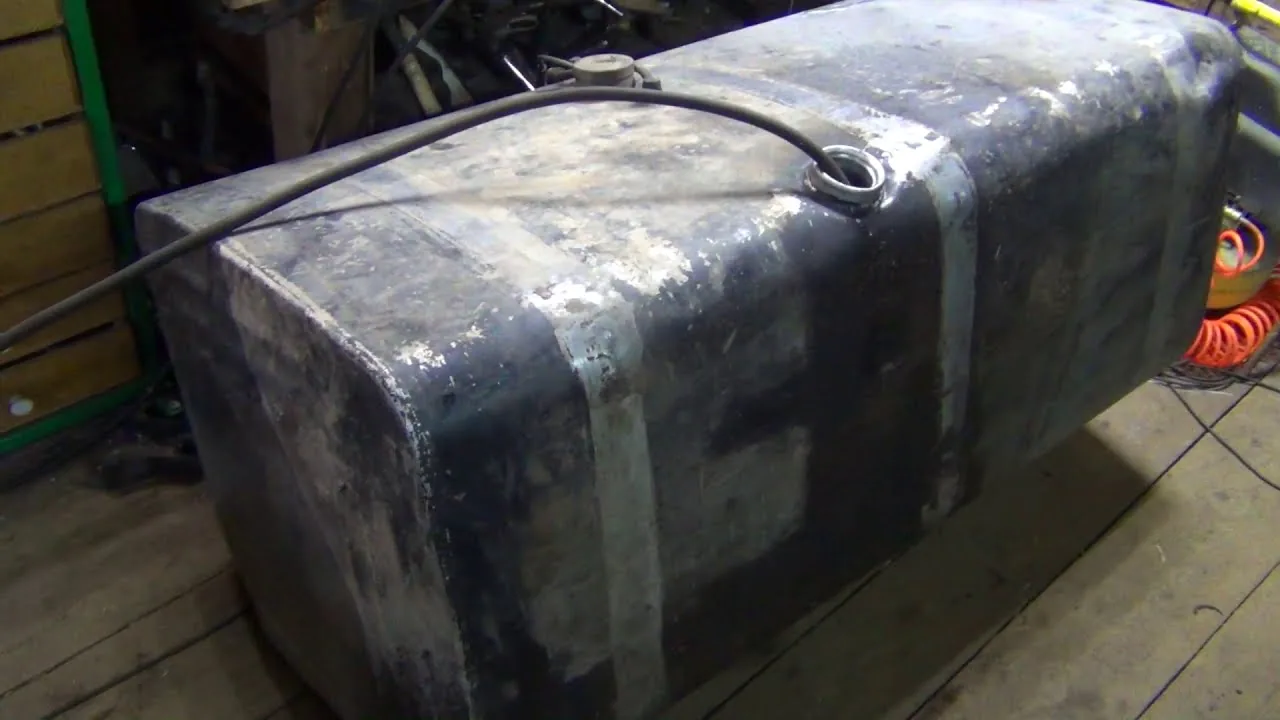
Процесс очистки начинается с демонтажа бака с автомобиля и отсоединения всех топливопроводов, датчиков уровня и вентиляционных клапанов. После слива остатков топлива через сливное отверстие (если оно предусмотрено конструкцией) или через горловину, резервуар необходимо тщательно промыть. Для этого используют специальные растворители или горячий раствор каустической соды, который эффективно удаляет масляные отложения и парафины.
⚠️ Важно: Категорически запрещается использовать открытый огонь или пар от сжигания топлива для промывки баков. Это распространенная, но крайне опасная практика, которая часто приводит к взрывам.
После химической обработки внутреннюю поверхность следует несколько раз промыть чистой водой до полного удаления реагентов. Затем необходимо провести сушку и пропаривание. Пар, подаваемый внутрь бака в течение 10–15 минут, помогает вытеснить остатки паров топлива и создать инертную среду. Если пропаривание невозможно, допускается заполнение емкости водой с последующим вытеснением воды инертным газом (аргоном или азотом) непосредственно перед сваркой, хотя для алюминия предпочтительнее полная сухость.
Внешняя подготовка поверхности также имеет решающее значение для качества будущего соединения. Алюминий быстро окисляется на воздухе, образуя прочную пленку оксида алюминия (Al2O3), температура плавления которой превышает 2000°C, в то время как сам металл плавится при 660°C. Наличие этой пленки мешает сплавлению кромок. Поэтому механическая обработка зоны сварки металлической щеткой (только из нержавеющей стали, чтобы избежать внедрения железа в структуру алюминия) и обезжиривание ацетоном или специализированным растворителем являются обязательными.
Для выявления точного местоположения свищей или трещин, которые не видны невооруженным глазом, применяется метод опрессовки. Бак герметично закрывается заглушками, и внутрь подается сжатый воздух под давлением 0,02–0,05 МПа. Емкость помещают в ванну с водой или обильно смазывают мыльным раствором. Пузырьки воздуха укажут на дефектные участки, которые необходимо отметить для последующего ремонта.
Выбор технологии сварки и оборудования
После подготовки поверхности необходимо выбрать метод соединения. Для алюминиевых сплавов, используемых в производстве баков КАМАЗ (в основном серия АМг), наиболее эффективным вариантом является аргонодуговая сварка (TIG или GTAW). Этот способ позволяет контролировать тепловое воздействие и минимизировать зону термического влияния, что особенно важно для тонкостенных конструкций толщиной 3–5 мм.
В качестве альтернативы можно рассмотреть полуавтоматическую сварку в среде защитных газов (MIG/MAG). Однако для кузовного ремонта баков она используется реже из-за трудностей с контролем провара на низких токах и разбрызгиванием металла. Газовая сварка (кислородно-ацетиленовая) также возможна, но требует высокой квалификации сварщика для предотвращения перегрева и деформации изделия, поэтому в современных условиях она считается устаревшей для таких работ.
Ключевым фактором при выборе оборудования является возможность работы на переменном токе (AC). При сварке алюминия на постоянном токе (DC) катодное распыление оксидной пленки происходит неэффективно, что может привести к непроварам. Режим AC обеспечивает чередование фаз: в одной полуволне происходит проплавление металла, а в другой — очистка поверхности от оксидов под воздействием ионов аргона.
| Параметр | Рекомендуемое значение | Влияние на процесс |
|---|---|---|
| Тип тока | AC (Переменный) | Обеспечивает разрушение оксидной пленки |
| Защитный газ | Аргон (Ar 99.99%) | Изолирует зону сварки от кислорода |
| Диаметр вольфрама | 2.0 – 3.0 мм | Зависит от толщины стенки бака |
| Сила тока | 80 – 140 А | Регулируется в зависимости от толщины металла |
Для заваривания трещин и отверстий важно правильно выбрать присадочный материал. Наиболее распространенным вариантом является проволока марки ER4043 (АлСи5), содержащая кремний. Она обладает хорошей текучестью, менее подвержена образованию горячих трещин и отлично подходит для сплавов типа АМг. Проволока ER5356 (АлМг5) обеспечивает более высокую прочность шва и лучшую коррозионную стойкость, но более склонна к образованию трещин при высоких температурах и требует идеальной подготовки кромок.
| Этап процесса | Описание действий | Рекомендуемое оборудование |
|---|---|---|
| Подготовка поверхности | Очистка и обезжиривание алюминия | Щетки, растворители, пескоструйный аппарат |
| Выбор сварочного метода | Определение метода (TIG, MIG) | Сварочный аппарат, сопла, проволока |
| Сварка | Выполнение сварочных швов | Защитный экран, сварочные перчатки |
| Контроль качества | Проверка швов на наличие дефектов | Ультразвуковой дефектоскоп, визуальный осмотр |
| Завершение работы | Обработка швов и финальная очистка | Шлифовальные машины, полировочные пасты |
Интересные факты
Вот несколько интересных фактов о технологии сварки и ремонта алюминиевого бака КАМАЗ:
Специфика алюминия: Алюминий, используемый в баках КАМАЗ, обладает высокой коррозионной стойкостью и легкостью, что делает его идеальным для автомобильной промышленности. Однако сварка алюминия требует особого подхода, так как этот металл имеет высокую теплопроводность и быстро окисляется. Поэтому для успешной сварки необходимо использовать специальные присадки и технологии, такие как TIG-сварка (сварка вольфрамовым электродом в инертном газе).
Ремонт с использованием современных технологий: В последние годы в процессе ремонта алюминиевых баков КАМАЗ все чаще применяются технологии холодной сварки и адгезивные материалы. Это позволяет не только сократить время ремонта, но и улучшить прочность соединений, а также снизить риск термического повреждения материала.
Экологические аспекты: Алюминиевые баки, как правило, подлежат переработке, что делает их более экологически чистыми по сравнению с другими материалами. При ремонте и сварке алюминия важно учитывать не только качество соединений, но и минимизацию отходов, что способствует более устойчивому производству и снижению негативного воздействия на окружающую среду.
Технологический процесс заварки дефектов
Процесс сварки требует строгого соблюдения последовательности действий. После настройки оборудования и подачи аргона (расход 6–10 литров в минуту) необходимо зажечь дугу на специальной графитовой пластине или на краю изделия, чтобы прогреть вольфрамовый электрод. Электрод следует подносить к поверхности под углом 70–80 градусов, сохраняя расстояние 2–3 мм.
При заварке трещин важно не просто заполнить дефект, а обеспечить проплавление краев. Для этого используется техника «ванночки», при которой сварщик плавно перемещает горелку, создавая ванну расплавленного металла, и периодически добавляет присадочный пруток в переднюю часть ванны. Движения должны быть плавными, без резких рывков. Если трещина длинная, заваривать её следует участками (обратноступенчатым методом), чтобы избежать коробления металла.
Особое внимание стоит уделить заварке углов и стыков, где стенки бака соединяются с перегородками или дном. В этих местах металл имеет большую толщину и теплоемкость, поэтому необходимо увеличить силу тока или предварительно подогреть зону сварки газовой горелкой до 150–200°C. Это поможет предотвратить резкое остывание шва и связанные с этим напряжения.
Во время работы важно следить за цветом шва. Серебристый или светло-золотистый оттенок указывает на хорошую защиту газом. Появление черного налета (копоти) свидетельствует о недостатке аргона или загрязнении электрода. Синий или радужный цвет говорит о перегреве или недостаточной продувке, что может снизить коррозионную стойкость.
⚠️ Внимание: избегайте перегрева одной точки. Алюминий не меняет цвет при нагреве (не краснеет), как сталь, поэтому визуально определить момент плавления сложно. Используйте опыт или термокарандаши для контроля температуры.
Контроль качества и герметизация
После охлаждения сварных швов необходимо выполнить их визуальный осмотр и механическую очистку. Остатки оксидов и шлака удаляются щеткой из нержавеющей стали. Шов должен быть ровным, без заметных пор, кратеров и подрезов. Наличие чешуйчатости («чешуйки») свидетельствует о правильном выполнении сварочного процесса.
Заключительным этапом является повторная проверка герметичности бака. Давление во время тестирования не должно превышать рабочее давление (обычно 0.03–0.05 МПа), чтобы избежать пластических деформаций. Бак заполняется водой или воздухом и выдерживается под давлением в течение 10–15 минут. Отсутствие пузырьков и стабильное давление на манометре подтверждают герметичность.
Для дополнительной защиты сварных швов и предотвращения электрохимической коррозии (особенно при использовании разных присадок) рекомендуется обработать область ремонта специальными антикоррозионными средствами, устойчивыми к воздействию дизельного топлива. Наносить покрытие следует тонким слоем после полного обезжиривания внешней поверхности.
- Визуальный контроль: отсутствие трещин, пор и свищей.
- Цвет шва: серебристый, золотистый (допускается легкий синий оттенок для некоторых сплавов).
- Герметичность: отсутствие утечек при давлении 0.05 МПа.
- Геометрия: отсутствие деформаций стенок бака.
Типичные ошибки при ремонте топливных емкостей
Несоблюдение технологий сварки алюминия часто приводит к дефектам, которые могут проявиться не сразу, а в процессе эксплуатации под воздействием вибраций и топлива. Анализ распространенных ошибок помогает избежать повторных ремонтов и аварийных ситуаций.
- Недостаточная дегазация – сварка бака без предварительной пропарки или заполнения водой может вызвать хлопки внутри емкости, разрыв швов и даже пожары. Обязательно удаляйте пары топлива перед началом сварочных работ.
- Использование стальной щетки – применение щетки, ранее использовавшейся для очистки стали, может загрязнить алюминий частицами железа. Это приведет к интенсивной точечной коррозии, которая быстро перерастет в сквозные свищи.
- Неправильный выбор присадки – использование проволоки, не совместимой с материалом бака (например, силуминовой для магниевого сплава без учета коэффициента расширения), может вызвать образование горячих трещин сразу после остывания шва.
- Нарушение газовой защиты – сварка в условиях сильного ветра без ветрозащиты или при недостаточном расходе аргона приводит к насыщению шва кислородом и азотом. В результате шов становится пористым, хрупким и теряет герметичность.
При остывании алюминий сжимается гораздо сильнее, чем сталь. Если не учитывать этот аспект и не делать прихватки по всей длине шва, бак может деформироваться, и в углах появятся новые трещины из-за напряжения.
Обеспечение долговечности отремонтированного узла
Ремонт топливного бака следует рассматривать как временное решение, если не устранена основная причина повреждения. Трещины часто возникают из-за усталости металла в местах крепления хомутов или постоянных вибраций. После сварочных работ важно проверить состояние крепежных элементов, резинок и лент для крепления. Ослабленные хомуты могут позволить баку «двигаться» на раме, что приведет к новому разрыву даже самого качественного шва.
Эксплуатация восстановленного бака требует регулярного контроля. Рекомендуется проводить визуальный осмотр зоны ремонта каждые 10–15 тысяч километров. При выявлении коррозии или микротрещин необходимо незамедлительно принять меры по их устранению. Долговечность алюминиевого бака после ремонта во многом зависит от качества подготовки поверхности и соблюдения технологии сварки.
В заключение, успешная заварка бензобака КАМАЗ возможна только при комплексном подходе. Он включает тщательную подготовку, правильный выбор материалов и квалифицированное выполнение работ. Игнорирование любого этапа технологического процесса может поставить под угрозу не только надежность транспортного средства, но и безопасность водителя и окружающих.
Материалы и присадки для сварки алюминия
Сварка алюминия требует использования специальных материалов и присадок, которые обеспечивают высокое качество соединений и долговечность отремонтированных изделий. Алюминий, как легкий и коррозионно-стойкий металл, имеет свои особенности, которые необходимо учитывать при выборе сварочных материалов.
Во-первых, для сварки алюминия используются специальные сварочные проволоки и электроды. Наиболее распространенными являются проволоки из сплавов 4047 и 5356. Проволока 4047 содержит более высокий процент кремния, что делает её идеальной для сварки алюминиевых сплавов, подверженных образованию трещин. Проволока 5356, в свою очередь, обладает высокой прочностью и коррозионной стойкостью, что делает её подходящей для сварки конструкций, работающих в агрессивных средах.
При выборе присадок также важно учитывать тип алюминиевого сплава, который будет свариваться. Например, для сплавов, содержащих магний, рекомендуется использовать присадки на основе магния, так как они обеспечивают лучшую совместимость и прочность шва. Важно помнить, что использование неподходящих присадок может привести к ухудшению механических свойств сварного соединения.
Кроме того, для сварки алюминия часто применяются флюсы, которые помогают предотвратить окисление поверхности металла во время процесса. Флюсы могут быть как порошковыми, так и жидкими, и их выбор зависит от метода сварки. Например, при TIG-сварке (сварка вольфрамовым электродом) часто используют флюсы на основе хлорида, которые эффективно очищают поверхность от оксидов.
Не менее важным аспектом является подготовка поверхности перед сваркой. Алюминий склонен к образованию оксидной пленки, которая может значительно ухудшить качество сварного соединения. Поэтому перед началом сварки необходимо тщательно очистить поверхности от загрязнений, масел и оксидов. Для этого можно использовать механические методы (шлифовка, абразивные материалы) или химические (растворы на основе щелочей).
Также стоит отметить, что для достижения наилучших результатов сварки алюминия необходимо учитывать параметры сварки, такие как ток, напряжение и скорость сварки. Эти параметры могут варьироваться в зависимости от толщины материала и типа используемой присадки. Правильная настройка оборудования и соблюдение технологии сварки помогут избежать дефектов, таких как пористость, трещины и недостаточная прочность шва.
В заключение, выбор материалов и присадок для сварки алюминия является ключевым фактором, влияющим на качество и долговечность сварных соединений. Учитывая специфику алюминиевых сплавов и особенности процесса сварки, можно добиться высоких результатов в ремонте и изготовлении алюминиевых баков для автомобилей КАМАЗ.
Безопасность при работе с алюминиевыми баками
Работа с алюминиевыми баками, особенно в контексте их сварки и ремонта, требует строгого соблюдения мер безопасности. Алюминий, как материал, обладает рядом особенностей, которые необходимо учитывать для предотвращения несчастных случаев и обеспечения здоровья работников.
Во-первых, алюминий имеет низкую температуру плавления (около 660 °C), что делает его более подверженным перегреву по сравнению с другими металлами. При сварке алюминия необходимо использовать соответствующие методы и оборудование, чтобы избежать перегрева, который может привести к деформации или разрушению материала.
Во-вторых, при сварке алюминия выделяются пары и дым, которые могут быть вредными для здоровья. Поэтому важно обеспечить хорошую вентиляцию в рабочей зоне. Использование вытяжных систем и респираторов поможет минимизировать воздействие вредных веществ на дыхательную систему сварщика.
Кроме того, алюминиевые баки часто содержат остатки топлива или других химических веществ, что может привести к взрывоопасной ситуации. Перед началом сварочных работ необходимо тщательно очистить бак от остатков жидкости и провести его промывку. Рекомендуется использовать специальные моющие средства, которые помогут удалить все загрязнения.
Также стоит обратить внимание на использование средств индивидуальной защиты (СИЗ). Работники должны быть обеспечены защитными очками, перчатками, специальной одеждой и обувью, которые защитят их от искр и горячих капель металла. Наличие огнетушителей и других средств пожаротушения в рабочей зоне является обязательным требованием.
Важно также проводить регулярные инструктажи по технике безопасности для всех работников, участвующих в сварочных работах. Это поможет повысить уровень осведомленности о потенциальных рисках и научит правильным действиям в экстренных ситуациях.
Наконец, следует помнить о необходимости соблюдения всех норм и стандартов, касающихся сварочных работ с алюминием. Это включает в себя использование сертифицированного оборудования, соблюдение технологических процессов и регулярное обучение персонала. Все эти меры помогут обеспечить безопасность при работе с алюминиевыми баками и снизить риск возникновения несчастных случаев.
Профилактика и обслуживание алюминиевых емкостей
Профилактика и обслуживание алюминиевых емкостей, таких как баки для топлива и других жидкостей на автомобилях КАМАЗ, играют ключевую роль в обеспечении их долговечности и надежности. Алюминий, как материал, обладает высокой коррозионной стойкостью и легкостью, однако требует особого подхода в уходе и эксплуатации.
Первым шагом в профилактике является регулярная визуальная проверка состояния алюминиевых емкостей. Необходимо обращать внимание на наличие трещин, вмятин и коррозионных повреждений. Важно также следить за состоянием крепежных элементов и уплотнителей, так как их износ может привести к утечкам.
Для предотвращения коррозии рекомендуется использовать специальные антикоррозионные покрытия, которые защищают алюминий от воздействия агрессивных сред. При этом следует учитывать, что некоторые химические вещества могут негативно влиять на алюминий, поэтому важно избегать контакта емкостей с такими веществами.
Обслуживание алюминиевых емкостей включает в себя регулярную очистку от загрязнений. Для этого можно использовать мягкие моющие средства и неабразивные губки, чтобы не повредить поверхность. Важно избегать использования кислотных и щелочных растворов, которые могут вызвать коррозию.
Также стоит обратить внимание на герметичность соединений. При обнаружении утечек необходимо немедленно проводить ремонтные работы, так как это может привести к серьезным последствиям, включая пожарную опасность. Для ремонта алюминиевых емкостей часто применяются технологии сварки, которые требуют высокой квалификации специалистов и соблюдения всех мер безопасности.
Кроме того, рекомендуется проводить профилактические осмотры и техническое обслуживание в специализированных сервисных центрах, где есть необходимое оборудование и опытные специалисты. Это позволит не только выявить потенциальные проблемы на ранних стадиях, но и продлить срок службы алюминиевых емкостей.
В заключение, профилактика и обслуживание алюминиевых емкостей являются важными аспектами, которые способствуют надежной и безопасной эксплуатации автомобилей КАМАЗ. Регулярные проверки, правильный уход и своевременный ремонт помогут избежать серьезных проблем и обеспечат долгую службу емкостей.