
В данной статье мы подробно рассмотрим технологию приварки ступицы к трубе, что является важным этапом в создании надежных и прочных конструкций, таких как поворотные кулаки. Правильный выбор метода сварки, подготовка кромок и соблюдение режимов сварки играют ключевую роль в обеспечении долговечности и безопасности соединений. Мы также обсудим распространенные дефекты, которые могут возникнуть в процессе сварки, и способы их устранения, что поможет вам избежать ошибок и повысить качество выполненных работ.
Подготовка материалов и выбор метода сварки
Первый этап выполнения работ включает детальный анализ материалов, с которыми предстоит работать. Поворотные кулаки чаще всего изготавливаются из легированных сталей, подверженных закалке. Привариваемая ступица или трубчатая заготовка также должны быть изготовлены из определенных марок стали, чтобы коэффициент линейного расширения был сопоставим. На практике часто используют сталь 40Х или 45 для восстанавливаемых компонентов. Однако для точного определения химического состава лучше всего провести спектральный анализ, если такая возможность имеется.
Для соединения таких ответственных узлов, как поворотный кулак, обычно применяются ручная дуговая сварка с покрытыми электродами (MMA) или полуавтоматическая сварка в среде защитных газов (MIG/MAG). Выбор метода зависит от условий работы и доступного оборудования. В гаражных условиях чаще используют электроды, так как они менее подвержены влиянию сквозняков и позволяют лучше контролировать процесс в труднодоступных местах.
Если нет возможности использовать инертные газы, сварка электродами с основным покрытием (например, марки УОНИ-13/55) станет надежным вариантом. Такие электроды обеспечивают шву необходимые легирующие элементы и защищают сварочную ванну от воздействия кислорода и азота.
| Параметр | Ручная дуговая (MMA) | Полуавтомат (MIG/MAG) |
|---|---|---|
| Производительность | Низкая, требуется очистка шлака | Высокая, непрерывный процесс |
| Защита шва | Шлак и газ от покрытия электрода | Инертный или активный газ |
| Чувствительность к ветру | Низкая | Высокая (может сдуть газовую защиту) |
В ситуациях, когда требуется максимальная прочность и минимизация термического воздействия на основной металл, можно рассмотреть аргонодуговую сварку (TIG). Однако для толстостенных труб грузовиков она часто оказывается слишком медленной. Поэтому оптимальным вариантом, обеспечивающим баланс между скоростью и качеством, остается сварка в углекислотной среде с использованием проволоки диаметром 1.2 мм или электродов диаметром 3-4 мм. Важно отметить, что для предотвращения холодных трещин в околошовной зоне критически необходимо поддерживать температуру металла не ниже 150-200 градусов Цельсия в процессе работы.
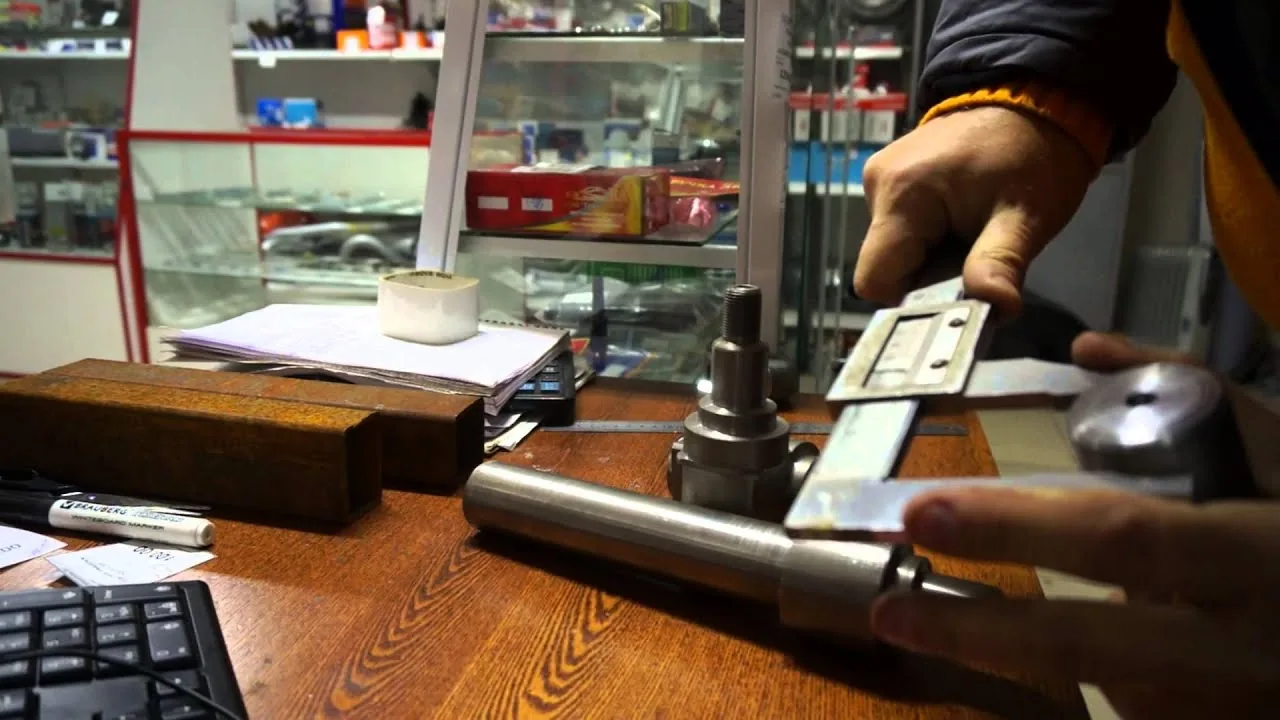
Технология разделки кромок и сборка узла
Процесс подготовки начинается с механической обработки торцов трубы и внутренней поверхности привариваемой ступицы. Просто срезать старый металл недостаточно — необходимо создать разделку кромок под углом 35-45 градусов для качественного провара корня шва. Если соединить детали без предварительной разделки, провар будет недостаточным, и узел может разрушиться под нагрузкой.
Предположим, вы используете токарный станок для обработки торца трубы поворотного кулака. Важно обеспечить перпендикулярность оси трубы относительно плоскости фланца, чтобы биение колеса после сборки не превышало допустимые нормы. На практике часто применяют комбинированную разделку: внутреннюю часть обрабатывают на станке, а внешний скос выполняют с помощью болгарки с зачистным кругом, формируя V-образную канавку.
Сборка узла перед сваркой требует высокой точности, так как исправить перекос после прихватки будет практически невозможно без нарушения геометрии. Детали фиксируют в кондукторе или используют временные технологические перемычки для сохранения соосности. Зазор между деталями должен составлять 2-3 мм для электрошлаковой или дуговой сварки, чтобы расплавленный металл мог проникнуть в корень шва.
При сборке важно учитывать усадку металла при остывании. Если заваривать стык по кругу без перерывов, труба может деформироваться, и ось ступицы сместится. Поэтому технологический процесс делят на этапы: сначала выполняют прихватки в четырех точках с равными промежутками, затем проверяют геометрию, и только после этого накладывают первый корневой слой. Для контроля соосности можно временно установить вал ступицы с подшипниками и проверять легкость вращения.
Если у вас нет токарного станка для точной подгонки, можно использовать специальные сварочные воротки, которые позволяют вращать трубу во время наложения шва. Это обеспечивает равномерное распределение тепла и снижает риск деформации. Перед началом основной сварки необходимо предварительно подогреть зону стыка газовой горелкой до темно-вишневого цвета, что замедлит скорость остывания и предотвратит образование закалочных структур.
| Метод приварки | Режимы сварки | Примечания |
|---|---|---|
| MIG/MAG сварка | Ток: 150-250 А | Подходит для тонкостенных труб |
| TIG сварка | Ток: 100-200 А | Обеспечивает высокое качество |
| Электродная сварка | Ток: 80-150 А | Используется для толстых материалов |
| Плазменная сварка | Ток: 100-300 А | Высокая скорость и точность |
| Сварка в защитной атмосфере | Ток: 120-220 А | Защита от окисления |
Интересные факты
Вот несколько интересных фактов о технологии приварки ступицы к трубе, включая методы и режимы:
Разнообразие методов сварки: Для приварки ступиц к трубам используются различные методы, такие как дуговая сварка, TIG (Tungsten Inert Gas) и MIG (Metal Inert Gas). Каждый из этих методов имеет свои преимущества в зависимости от материала, толщины и требований к прочности соединения. Например, TIG-сварка обеспечивает высокое качество шва и минимальное количество брызг, что особенно важно для тонкостенных труб.
Режимы сварки и их влияние на качество: Выбор режима сварки (ток, скорость подачи, напряжение) критически важен для достижения оптимального качества шва. Неправильные настройки могут привести к дефектам, таким как поры, трещины или недостаточная прочность соединения. Например, слишком высокий ток может вызвать перегрев и деформацию деталей, тогда как низкий ток может привести к недостаточной проникающей способности шва.
Использование предварительного нагрева: В некоторых случаях, особенно при сварке высоколегированных сталей или толстостенных труб, применяется предварительный нагрев. Это помогает уменьшить напряжения в материале и предотвратить образование трещин в шве. Предварительный нагрев может значительно улучшить механические свойства соединения и увеличить его долговечность.
Эти факты подчеркивают важность выбора правильных методов и режимов сварки для достижения качественных и надежных соединений в трубопроводных системах.
Процесс сварки и температурный режим
Сварочные работы выполняются в несколько проходов, количество которых зависит от толщины стенки трубы. Для грузовых автомобилей толщина стенки поворотного кулака варьируется от 8 до 15 мм, что требует наложения от 4 до 6 валиков. Первый, корневой шов, выполняется с особой тщательностью, часто с использованием подкладки или в подвешенном состоянии с полным проплавлением для обеспечения прочности соединения.
На практике сварку проводят короткими участками (по 50-70 мм) в разброс, чтобы избежать перегрева одной области. После каждого слоя шлак обязательно удаляется металлической щеткой, а поверхность обрабатывается шлифовальным кругом. Пропуск этого этапа может привести к образованию шлаковых включений, которые станут центрами напряжений и могут вызвать разрушение.
Ключевым моментом является контроль межслойной температуры. Металлу нельзя позволять остывать ниже 150 градусов, но и перегревать выше 300 градусов не рекомендуется. Для контроля температуры используют термомелки или контактные термометры. Если сварка осуществляется с помощью электродов, то после каждого прохода изделие желательно простукивать молотком для снятия остаточных напряжений, однако при сварке легированных сталей следует быть осторожным.
Завершающие валики шва должны плавно переходить к основному металлу, без подрезов и наплывов. Подрезы (канавки вдоль шва) значительно снижают сечение детали и считаются недопустимым дефектом. Если избежать их не удалось, необходимо аккуратно заварить эти участки, не допуская чрезмерного усиления шва. Усиление шва (выпуклость над поверхностью) должно составлять 1-3 мм, но не более, так как резкий переход может создать концентрацию напряжений.
Термическая обработка и контроль качества
После завершения сварочных работ и полного остывания изделия до комнатной температуры часто требуется отпуск для снижения внутренних напряжений. Легированные стали, используемые для поворотных кулаков, могут стать хрупкими в области сварки. Отпуск при температуре 600-650 градусов в течение 1-2 часов восстанавливает необходимую вязкость металла.
В гаражных условиях полноценный отпуск провести сложно, поэтому часто используют медленное остывание в теплоизолирующем материале. Однако для грузовиков, работающих с перегрузками, этот этап лучше не пропускать. Нагрев можно осуществить с помощью газовой горелки, равномерно прогревая область вокруг шва до появления цвета побежалости, но в этом случае контроль температуры будет ориентировочным.
Контроль качества работы начинается с визуального осмотра. На поверхности не должно быть трещин, свищей или крупных пор. Более детальная проверка проводится с помощью ультразвуковой дефектоскопии или капиллярного метода (цветная дефектоскопия), при котором на шов наносят проникающую жидкость для выявления микротрещин.
Если возможно, рекомендуется провести испытание на излом или ударную вязкость на образце-свидетеле, сваренном из тех же материалов и с использованием аналогичной технологии. Это обеспечит уверенность в том, что шов выдержит динамические нагрузки. В сервисе часто ограничиваются проверкой магнитным порошком, который выявляет поверхностные и подповерхностные дефекты в ферромагнитных материалах.
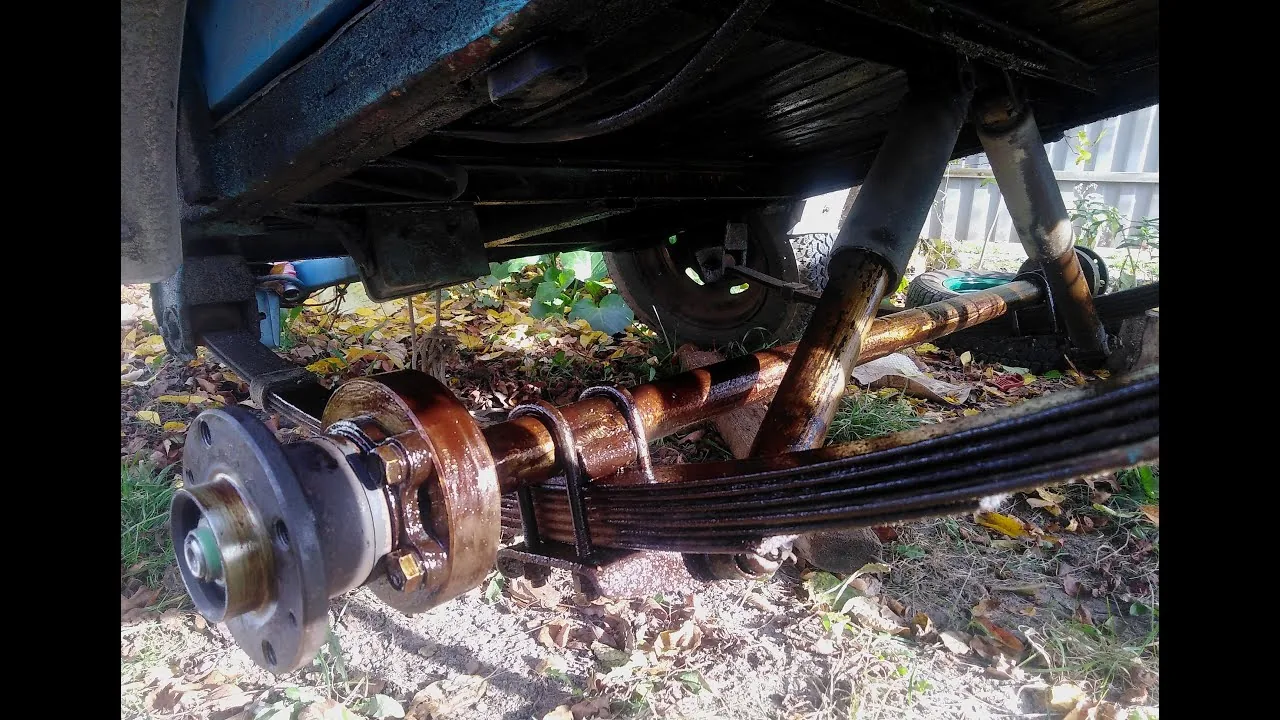
Типичные ошибки при восстановлении ступиц
При выполнении работ как новички, так и опытные специалисты часто совершают ошибки, которые могут свести на нет все усилия. Осознание этих ошибок помогает избежать серьезных проблем в процессе эксплуатации автомобиля. Ниже представлен список наиболее частых нарушений технологии.
- Недостаток предварительного подогрева — сварка «холодной» легированной стали может привести к мгновенному образованию трещин при охлаждении шва. Рекомендуется разогревать горелкой до 150-200 градусов.
- Применение неподходящих электродов — использование электродов с рутиловым покрытием (например, МР-3) для ответственных узлов вместо электродов с основным покрытием (УОНИ) делает шов менее пластичным и более подверженным старению.
- Нарушение порядка наложения швов — заваривание стыка по кругу без перерывов вызывает значительное коробление трубы и смещение оси ступицы, что может привести к неравномерному износу шин.
- Игнорирование очистки межслойного металла — оставление шлака между валиками создает непровары и включения, которые действуют как концентрационные точки напряжений и снижают прочность соединения на 40-50%.
⚠️ Важно: Использование ступиц, восстановленных с нарушением технологии, может привести к отрыву колеса во время движения. Не стоит экономить на материалах и времени.
Финальная обработка и установка узла
После завершения сварочных работ и термообработки необходимо провести финальную механическую обработку. Посадочные места для подшипников и сальников, подвергавшиеся нагреву или наплавке, обрабатываются на токарном станке до нужного размера. Допустимое биение торцевой части фланца не должно превышать 0,05–0,1 мм для обеспечения равномерного прилегания колеса.
Если во время сварки использовались временные технологические перемычки или прихватки, их следует аккуратно удалить с помощью болгарки, а места среза зашлифовать до уровня основной поверхности. Шов можно немного зачистить, но полностью снимать усиление не стоит, так как оно является частью расчетного сечения. Важно обеспечить плавный переход от шва к основному металлу.
Перед установкой восстановленного поворотного кулака на автомобиль рекомендуется покрыть его термостойкой краской для защиты от коррозии, особенно в областях термического воздействия, где заводское покрытие могло выгореть. Сборка узла должна производиться с новыми подшипниками и сальниками, так как старые после нагрева могут выйти из строя.
В процессе эксплуатации после ремонта необходимо внимательно следить за температурой ступицы и отсутствием люфтов. Первые 500–1000 км считаются обкаточными, после чего рекомендуется повторно проверить затяжку гаек и состояние узла. При соблюдении всех этапов технологии ресурс восстановленной детали может достигать 80–90% от ресур новой заводской запчасти.
⚠️ Внимание: Не пытайтесь варить поворотный кулак, не сняв его с автомобиля и не демонтировав резиновые элементы подвески. Высокая температура может повредить сайлентблоки и манжетные уплотнения.
Ремонт поворотного кулака с приваркой ступицы — сложная инженерная задача, требующая комплексного подхода. Успех операции зависит не только от навыков сварщика, но и от правильного выбора материалов, режимов сварки и последующей обработки. Соблюдение этих рекомендаций поможет продлить срок службы грузовика и обеспечить безопасность на дороге.
В заключение, экономическая целесообразность такого ремонта оправдана только при наличии собственного оборудования и квалифицированных специалистов. Если требуется оплачивать услуги сторонней специализированной мастерской с полным циклом работ, стоимость может приблизиться к цене новой детали. Тем не менее, как временное решение или способ восстановления уникального узла, данная технология остается незаменимой и широко используется в ремонте тяжелого транспорта.
⚠️ Внимание: После сварки обязательно проверьте твердость металла в зоне шва. Если она слишком высока (закалка), деталь может треснуть при ударе. Слишком низкая твердость приведет к быстрому износу.
Выбор сварочного оборудования и инструмента
При выборе сварочного оборудования и инструмента для приварки ступицы к трубе необходимо учитывать несколько ключевых факторов, которые влияют на качество и надежность соединения. В первую очередь, следует определить тип сварки, который будет использоваться в процессе. Наиболее распространенными методами являются MIG/MAG, TIG и дуговая сварка. Каждый из этих методов имеет свои преимущества и недостатки, которые необходимо учитывать при выборе оборудования.
Для MIG/MAG сварки требуется сварочный аппарат, способный работать с инертным или активным газом. Это оборудование обеспечивает высокую скорость сварки и хорошее качество шва, что делает его идеальным для соединения ступиц с трубами, особенно в случаях, когда требуется высокая прочность соединения. Важно также обратить внимание на наличие системы подачи проволоки, которая должна быть надежной и обеспечивать стабильную подачу материала.
ТIG-сварка, в свою очередь, требует более сложного оборудования, но позволяет добиться высокой точности и качества шва. Этот метод особенно подходит для сварки тонкостенных труб и ступиц, где важна минимизация термического влияния на материал. Для TIG-сварки необходимо использовать специальные электроды и защитные газы, что также следует учитывать при выборе оборудования.
Дуговая сварка является более простым и доступным методом, который может быть использован для приварки ступиц к трубам. Однако, несмотря на свою простоту, этот метод требует хорошей подготовки и навыков от сварщика, так как качество шва может варьироваться в зависимости от опыта оператора. Для дуговой сварки подойдут как инверторные, так и трансформаторные сварочные аппараты, однако инверторные модели обеспечивают более стабильный процесс сварки.
Кроме выбора метода сварки, важным аспектом является выбор дополнительных инструментов и оборудования. К ним относятся: защитные средства (маски, перчатки, спецодежда), инструменты для подготовки поверхности (шлифмашины, щетки, абразивные материалы), а также измерительные инструменты (угломеры, линейки, уровни) для обеспечения точности соединения. Подготовка поверхности перед сваркой играет ключевую роль в достижении качественного шва, поэтому следует уделить этому этапу особое внимание.
Не менее важным является выбор сварочных материалов, таких как проволока и электроды. Они должны соответствовать материалу, из которого изготовлены ступица и труба, чтобы обеспечить хорошую адгезию и прочность соединения. Также стоит учитывать, что для различных типов сварки могут потребоваться разные материалы, что также следует учитывать при планировании процесса.
В заключение, выбор сварочного оборудования и инструмента для приварки ступицы к трубе требует тщательного анализа и учета множества факторов, включая тип сварки, характеристики материалов и условия работы. Правильный выбор оборудования и инструментов не только повысит качество сварного соединения, но и обеспечит безопасность и эффективность процесса.
Безопасность и охрана труда при сварочных работах
При проведении сварочных работ, включая приварку ступицы к трубе, безопасность и охрана труда являются первоочередными задачами. Сварка — это процесс, связанный с высокими температурами, электрическим током и потенциально опасными материалами, поэтому соблюдение правил безопасности критически важно для предотвращения несчастных случаев и профессиональных заболеваний.
Первым шагом к обеспечению безопасности является использование индивидуальных средств защиты (ИПЗ). Работники должны быть обеспечены защитными очками или щитками для защиты глаз от яркого света и искр, а также защитной одеждой, которая должна быть выполнена из огнеупорных материалов. Перчатки, защищающие руки от ожогов и механических повреждений, также являются обязательными. Кроме того, следует использовать защитные наушники, если уровень шума превышает допустимые нормы.
Важно также обеспечить хорошую вентиляцию в рабочей зоне. Сварочные работы могут выделять вредные газы и пары, такие как озон и оксиды азота, которые могут негативно сказаться на здоровье сварщика. Поэтому рекомендуется проводить сварку в хорошо проветриваемых помещениях или на открытом воздухе, если это возможно. В случае необходимости следует использовать системы местной вытяжки и респираторы.
Перед началом сварочных работ необходимо провести оценку рисков. Это включает в себя проверку оборудования, инструментов и материалов на наличие дефектов. Сварочный аппарат должен быть исправен, а электрические соединения — надежными. Также следует убедиться, что рабочая зона свободна от горючих материалов и предметов, которые могут стать причиной возгорания.
Работники должны быть обучены основам безопасности при сварке и знать, как действовать в экстренных ситуациях. Это включает в себя умение пользоваться огнетушителями, знание местоположения аварийных выходов и наличие плана эвакуации. Регулярные инструктажи по охране труда помогут поддерживать высокий уровень осведомленности о возможных рисках и мерах предосторожности.
Наконец, важно помнить о психоэмоциональном состоянии сварщика. Усталость и стресс могут значительно повысить риск несчастных случаев. Поэтому необходимо организовать рабочий процесс так, чтобы сварщики имели возможность делать перерывы и восстанавливать силы.
Соблюдение всех этих мер поможет создать безопасные условия труда при проведении сварочных работ, включая приварку ступицы к трубе, и снизить вероятность несчастных случаев на производстве.
Экономические аспекты и расчет стоимости работ
При выборе технологии приварки ступицы к трубе важным аспектом является экономическая целесообразность. В этом разделе мы рассмотрим основные факторы, влияющие на стоимость работ, а также методы расчета затрат.
Первым шагом в оценке стоимости является анализ необходимых материалов. Для приварки ступицы к трубе используются различные виды стали, которые могут существенно различаться по цене. Например, углеродные стали обычно дешевле, чем легированные или нержавеющие. Также следует учитывать стоимость дополнительных материалов, таких как сварочные проволоки и защитные газы.
Вторым важным фактором являются затраты на оборудование. Для выполнения сварочных работ могут потребоваться специализированные машины и инструменты, такие как сварочные аппараты, фрезеры и шлифовальные машины. Стоимость аренды или покупки такого оборудования также должна быть включена в общий расчет.
Третий аспект — это трудозатраты. Квалификация сварщиков и их опыт работы напрямую влияют на стоимость работ. Высококвалифицированные специалисты могут требовать более высокую оплату, однако их работа может быть более качественной и быстрой, что в конечном итоге может снизить общие затраты.
Также стоит учитывать время, необходимое для выполнения работ. Сложные сварочные операции могут занять больше времени, что увеличивает трудозатраты. Важно провести предварительный анализ и составить график выполнения работ, чтобы избежать непредвиденных задержек и дополнительных расходов.
Кроме того, необходимо учитывать накладные расходы, такие как транспортировка материалов, аренда рабочего пространства и коммунальные услуги. Эти расходы могут варьироваться в зависимости от региона и условий работы.
Для более точного расчета стоимости работ можно использовать метод калькуляции, который включает все вышеперечисленные факторы. Калькуляция может быть выполнена в несколько этапов:
- Составление сметы: Определите все необходимые материалы и их количество, а также стоимость каждого элемента.
- Оценка трудозатрат: Рассчитайте количество часов, необходимых для выполнения работ, и умножьте на ставку оплаты труда.
- Учет накладных расходов: Добавьте все дополнительные расходы, связанные с выполнением проекта.
- Итоговая сумма: Сложите все полученные значения для определения общей стоимости работ.
В заключение, экономические аспекты приварки ступицы к трубе требуют внимательного анализа и учета множества факторов. Правильный расчет стоимости работ позволит избежать непредвиденных расходов и обеспечить успешное выполнение проекта в рамках бюджета.