
Вопрос о возможности заварки бензобака волнует многих автолюбителей, сталкивающихся с проблемами утечек топлива. В данной статье мы подробно рассмотрим технологию сварки топливных баков, включая этапы подготовки, выбор подходящих электродов и необходимые меры безопасности. Правильное выполнение этих шагов не только поможет восстановить целостность бака, но и предотвратит потенциальные риски, связанные с утечкой топлива. Мы также обсудим типичные ошибки, которые могут возникнуть в процессе ремонта, чтобы вы могли избежать их и обеспечить надежность своего автомобиля.
Анализ материала корпуса и оценка повреждений
Первым шагом в ремонте является точное определение типа металла, из которого изготовлен бак. Это влияет на выбор сварочного оборудования и присадочных материалов. Большинство грузовиков и старых легковых автомобилей имеют баки из низкоуглеродистой стали, которая хорошо поддается сварке. Современные легковые автомобили часто оснащаются баками из алюминиевых сплавов или многослойного пластика, что меняет подход к ремонту.
Если бак стальной, необходимо оценить толщину стенок и степень коррозии в поврежденном участке. Тонкий металл, подверженный ржавчине, требует осторожности при сварке, так как риск прожога значительно увеличивается. Алюминиевые баки требуют аргонодуговой сварки (TIG) и специальных флюсов, поскольку алюминий быстро окисляется на воздухе, образуя пленку, которая мешает качественному соединению.
Особенности стальных и алюминиевых резервуаров
Стальные конструкции позволяют использовать различные методы сварки, включая ручную дуговую (MMA) и полуавтоматическую (MIG/MAG) с защитными газами. Для тонкостенных стальных баков с толщиной менее 1.5 мм рекомендуется применять аргон или газовую сварку. Это снижает тепловое воздействие и предотвращает деформацию металла. Также важно учитывать, что старая сталь может быть перекаленной или иметь изменённую структуру из-за длительной эксплуатации, поэтому необходимо предварительное тестирование на пробнике.
Ремонт алюминиевых баков представляет собой более сложную задачу из-за высокой теплопроводности и низкой вязкости металла в расплавленном состоянии. При нагреве алюминий не меняет цвет, что затрудняет визуальный контроль температуры, и может неожиданно начать плавиться. Для таких работ требуется профессиональное оборудование с осциллятором для стабилизации дуги и чистый аргон высокой степени очистки.
Пластиковые баки из полиэтилена нельзя сваривать традиционными методами. Для них разработана технология термопластичной сварки, которая включает использование присадочного прутка из того же материала и строительного фена или специального паяльника. Попытка использовать электродуговую сварку для пластика приведет к разрушению конструкции и выделению токсичных веществ.
⚠️ Внимание: Запрещается заваривать пластиковый бак с помощью электрода или аргоном. Это может вызвать воспламенение материала и выделение ядовитого дыма.
Оценка характера повреждения также имеет важное значение. Если трещина проходит по сварному шву или в области с высокой концентрацией напряжений (углы, крепления), простая заварка не будет достаточной. В таких случаях необходимо установить усиливающую заплатку или вырезать поврежденный участок и вварить новый лист металла. Мелкие точечные свищи от коррозии часто требуют зачистки значительной площади вокруг, так как визуально заметное отверстие — это лишь верхушка айсберга, под которой металл может быть сильно поврежден.
| Параметр | Возможность заварки | Рекомендации |
|---|---|---|
| Материал бака | Да | Использовать соответствующий электрод |
| Состояние бака | Да | Проверить на наличие утечек и коррозии |
| Тип сварки | Аргонодуговая | Подходит для алюминиевых и стальных баков |
| Наличие остатков топлива | Нет | Необходимо полностью опустошить бак |
| Уровень квалификации сварщика | Высокий | Рекомендуется опытный специалист |
| Безопасность | Да | Использовать средства индивидуальной защиты |
| Тестирование после сварки | Да | Проверка на герметичность и прочность |
Интересные факты
Вот несколько интересных фактов о технологии сварки топливных баков:
Материалы и технологии: Топливные баки обычно изготавливаются из различных материалов, таких как сталь, алюминий и пластиковые композиты. Сварка металлических баков требует использования специальных технологий, таких как аргонодуговая сварка (TIG) или MIG-сварка, которые обеспечивают высокое качество соединений и минимизируют риск утечек.
Безопасность и подготовка: Перед сваркой топливного бака необходимо провести тщательную подготовку. Это включает в себя полное удаление остатков топлива и паров, так как даже небольшое количество остатков может привести к взрыву или пожару. Для этого используются специальные методы очистки и вентиляции.
Проверка качества: После сварки топливных баков важно провести неразрушающий контроль качества, чтобы убедиться в отсутствии дефектов, таких как трещины или поры. Для этого могут использоваться ультразвуковые или рентгеновские методы, которые позволяют обнаружить скрытые проблемы без повреждения самого бака.
Технология подготовки емкости к сварочным работам
Подготовка бака к сварочным работам — критически важный этап, который влияет на безопасность исполнителя и целостность оборудования. Главная задача заключается в полном удалении остатков топлива и нейтрализации взрывоопасных паров. Даже после тщательного слива бензина или дизельного топлива на стенках могут оставаться остатки, которые продолжают испаряться, образуя опасную смесь с воздухом.
Первым шагом необходимо провести механическую очистку внешней поверхности в районе повреждения. Удалите загрязнения, антикоррозийное покрытие, краску и ржавчину, доведя металл до чистого состояния на расстоянии не менее 50-70 мм от края трещины. Для этого применяются углошлифовальные машинки с лепестковыми дисками или пескоструйная обработка. Обеспечение чистоты кромок — залог отсутствия пор и включений в сварочном шве.
Нейтрализация паров топлива
Существует несколько эффективных методов подготовки внутренней поверхности бака, каждый из которых имеет свои достоинства и недостатки. Наиболее популярным и доступным вариантом является пропаривание. Этот процесс включает заполнение бака горячей водой или обработку паром под давлением на протяжении 30 минут до нескольких часов, что позволяет удалить остатки топлива и вытеснить пары.
Химический метод подразумевает использование растворов щелочей или специализированных моющих средств для промывки бака, которые помогают разрушить маслянистую пленку. После химической обработки необходимо тщательно промыть бак чистой водой несколько раз, чтобы избавиться от остатков реагентов. Третий способ заключается в заполнении бака инертным газом (аргоном, азотом или углекислотой) перед сварочными работами, что позволяет вытеснить кислород и сделать внутреннюю смесь негорючей.
Наиболее надежным, но и трудоемким методом является выжигание. Бак прогревается с помощью паяльной лампы или газовой горелки до тех пор, пока из отверстия для датчика уровня топлива не перестанет выделяться дым. Однако этот способ может быть опасен, так как существует риск перегрева металла и нарушения его структуры, поэтому требуется постоянный контроль температуры.
- Слейте остатки топлива через сливное отверстие или откачайте их насосом.
- Удалите навесные элементы: датчики уровня, топливозаборники, клапаны вентиляции.
- Промойте внутреннюю поверхность горячей водой с добавлением каустической соды или специализированных моющих средств.
- Пропарьте бак не менее одного часа, обеспечив выход пара через все отверстия.
- Просушите бак сжатым воздухом или оставьте его на открытом воздухе до полного высыхания.
После завершения всех этапов очистки важно проверить качество подготовки. Простой тест заключается в том, чтобы поднести зажженную лучину или газоанализатор к открытому горлу бака. Если возникает хлопок или прибор фиксирует наличие горючих газов, процедуру пропаривания следует повторить. Убедившись в безопасности, можно переходить к сварочным работам.
Выбор оборудования и технологии сварки
Выбор метода сварки зависит от типа металла, толщины стенок и доступного оборудования. Для сварки стальных баков оптимальным вариантом является полуавтоматическая сварка в защитной газовой среде (MIG/MAG). Этот способ обеспечивает высокую производительность, минимальное разбрызгивание и отличное качество шва, даже при работе с тонким металлом.
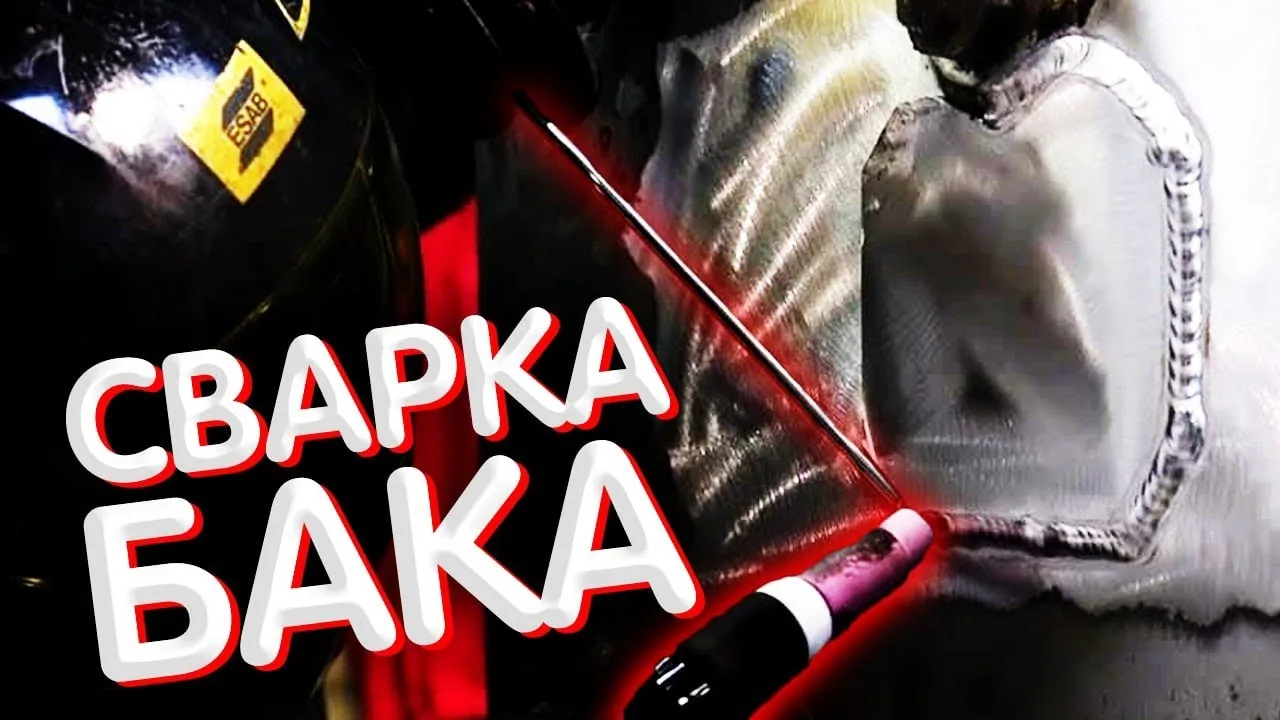
Если необходима высокая точность и минимальное тепловое воздействие, например, при заделке трещин на алюминиевых баках или тонкостенных стальных емкостях, используется аргонодуговая сварка (TIG) с неплавящимся вольфрамовым электродом. Этот метод позволяет точно контролировать размер сварочной ванны, но требует высокой квалификации оператора.
Параметры настройки оборудования
Для успешной сварки баков важно правильно настроить параметры: силу тока, напряжение и скорость подачи проволоки. Избыточный ток может вызвать прожог, а недостаточный — привести к непровару, что недопустимо для герметичных конструкций. Ниже приведены ориентировочные значения для различных толщин металла.
| Толщина металла (мм) | Диаметр проволоки/электрода (мм) | Сила тока (А) | Режим |
|---|---|---|---|
| 1.0 - 1.5 | 0.8 | 40 - 60 | Импульсный |
| 1.5 - 2.5 | 0.8 - 1.0 | 60 - 90 | Стандартный |
| 2.5 - 4.0 | 1.0 - 1.2 | 90 - 140 | Стандартный |
При ручной дуговой сварке (с электродами) для стальных баков рекомендуется использовать электроды небольшого диаметра (2-3 мм) с рутиловым или основным покрытием. Сварка должна проводиться на короткой дуге с отрывом, чтобы избежать перегрева металла. Важно применять постоянный ток с обратной полярностью для обеспечения стабильного горения дуги и глубокого провара.
Для сварки алюминиевых баков необходимо настроить аппарат на переменный ток (AC), предварительно очистив поверхность щеткой из нержавеющей стали. Рекомендуется использовать смесь гелия и аргона для более толстых стенок. Скорость ведения шва должна быть высокой, чтобы избежать прожигания.
Особое внимание следует уделить защите зоны сварки. При работе с полуавтоматом важно обеспечить достаточный расход защитного газа (обычно 8-12 литров в минуту), чтобы атмосферный воздух не попадал в зону дуги. Сквозняки на рабочем месте могут нарушить газовое облако, поэтому при сварке на улице рекомендуется устанавливать ветрозащитные экраны.
Техника выполнения сварочных работ
Процесс заваривания трещины или отверстия требует внимательного и системного подхода. Нельзя просто «залить» повреждение металлом; важно восстановить целостность конструкции и сохранить ее прочностные характеристики. Начинать следует с прихваток, которые фиксируют края и предотвращают деформацию металла при нагревании.
Если расстояние между краями трещины значительное, заварку следует проводить в несколько этапов. Первый этап (корневой) выполняется с полным проплавлением, но без прожигания обратной стороны. Для этого можно использовать медную подкладку под шов, которая отводит избыточное тепло и формирует обратный валик.
Заварка трещин и установка заплаток
При ремонте трещин в металле важно предварительно просверлить их концы перед сваркой. Это действие снимает напряжение в материале и предотвращает дальнейшее распространение трещины во время нагрева. Для этого сверлят отверстия диаметром от 3 до 5 мм на концах видимой линии повреждения.
Если металл вокруг трещины сильно корродирован и истончен, простая заварка будет неэффективной — шов быстро разрушится. В таких случаях используют метод вварки заплатки. Из листового металла, соответствующего по толщине и марке, вырезается латка, которая должна перекрывать поврежденный участок с запасом 20-30 мм по всему периметру.
Заплатка устанавливается сверху и прихватывается по углам, после чего выполняется сплошной шов по периметру. Важно соблюдать правильную последовательность наложения швов: сначала варятся короткие участки в разных местах, а затем заполняются промежутки. Это позволяет равномерно распределить термические напряжения и избежать деформации бака.
⚠️ Важно: Не допускайте перегрева одной и той же точки. Если бак начинает раскаляться до красна, остановите работу и дайте ему остыть. Перегретый металл теряет прочность и может треснуть при охлаждении.
Для герметизации крупных отверстий можно использовать метод «заплавки» с большим количеством присадочного материала, однако этот способ подходит только для толстостенных конструкций. В тонкостенных емкостях лучше применять вварку готовой детали.
- Используйте прерывистый шов, чтобы уменьшить термическое воздействие.
- Простукивайте шов молотком после каждого прохода для снятия напряжений.
- Следите за тем, чтобы дуга не гасла и не возникали непровары.
- При сварке алюминия ведите шов справа налево (для правшей).
После завершения сварочных работ дайте шву остыть естественным образом. Искусственное охлаждение с помощью воды или сжатого воздуха строго запрещено, так как резкий перепад температур может привести к закалке металла в зоне шва, повышению его хрупкости и образованию микротрещин.
Контроль качества и типичные ошибки
Завершение ремонта включает проверку герметичности восстановленного бака. Даже маленькое отверстие, невидимое невооруженным глазом, может привести к утечке и пожару. Наиболее простым способом проверки является пневматический метод. Бак закрывают заглушками и подают в него воздух под низким давлением (не более 0.2-0.3 атм, чтобы избежать деформации стенок). Затем его погружают в воду или обрабатывают мыльным раствором.
Появление пузырьков воздуха свидетельствует о наличии дефекта. Если пузырьки образуются из шва, это указывает на свищ или непровар. Если пузырьки возникают вдали от шва, это может означать разрыв старого коррозионного очага в процессе сварки. В таком случае ремонт нужно будет повторить.
Типичные ошибки при ремонте
Анализ аварийных ситуаций и неудачных ремонтов позволяет выявить распространенные ошибки, которые совершаются чаще всего. Избежание этих ошибок обеспечивает долговечность ремонта и безопасность эксплуатации.
- Недостаточная вентиляция от паров — одна из самых серьезных ошибок, способная привести к взрыву. Даже если бак кажется «пустым», пары бензина остаются, если не обеспечить активную вентиляцию и пропарку.
- Сварка на загрязненной поверхности — наличие краски, масла или ржавчины на краях приводит к образованию пор в шве. Такой шов не будет герметичным и быстро разрушится под воздействием вибраций.
- Использование неподходящих электродов — попытка заварить бак электродами, предназначенными для толстого металла или ржавого железа, может привести к прожигам и нестабильной дуге. Необходимы специализированные расходные материалы.
- Игнорирование термических напряжений — сварка длинным непрерывным швом на тонком металле может вызвать его деформацию, что приведет к отрыву креплений бака или образованию новых трещин.
Частой ошибкой является попадание капель расплавленного металла внутрь бака. Эти капли могут оторваться и попасть в топливную систему, забивая фильтры или форсунки. Чтобы избежать этого, при сварке рекомендуется держать бак под наклоном или использовать магниты для защиты от брызг. После завершения ремонта необходимо тщательно промыть внутреннюю часть.
| Метод проверки | Давление (атм) | Эффективность |
|---|---|---|
| Мыльный раствор | 0.1 - 0.3 | Высокая (видны микро-утечки) |
| Погружение в воду | 0.1 - 0.2 | Максимальная (для мелких баков) |
После успешного тестирования на герметичность рекомендуется обработать сварной шов и прилегающую область антикоррозийным составом. Это может быть эпоксидный грунт, битумная мастика или специальные краски, устойчивые к топливу. Такой подход продлит срок службы ремонта и защитит зону термического воздействия от повторной коррозии.
Финальная обработка и защита от коррозии
После успешного завершения сварки и проверки герметичности бака его нельзя сразу устанавливать на автомобиль. Сварной шов и окружающая область лишены заводского защитного покрытия, что делает их уязвимыми к коррозии. Внешнюю поверхность необходимо тщательно очистить, обезжирить и обработать грунтовкой, устойчивой к горюче-смазочным материалам и дорожным реагентам.
С внутренней поверхностью ситуация сложнее. Если бак сильно поражен ржавчиной, простая сварка не решит проблему — коррозия продолжится. В таких случаях рекомендуется использовать специальные полимерные покрытия, например, эпоксидные составы, которые наносятся внутрь бака. Это создает защитный барьер между металлом и топливом, предотвращая дальнейшее ржавление.
Важно также убедиться, что внутри бака не осталось инструментов, тряпок или остатков шлака от сварки. Любые посторонние предметы могут повредить топливный насос или забить топливные магистрали. Перед установкой желательно продуть бак сжатым воздухом или промыть его чистым топливом.
Соблюдение всех этапов технологии — от слива топлива до окончательной антикоррозийной обработки — превращает потенциально опасную процедуру в надежный ремонт. Правильно заваренный бак будет служить так же эффективно, как новый, обеспечивая герметичность и безопасность эксплуатации автомобиля в любых условиях.
Безопасность при проведении сварочных работ
Сварка топливных баков — это процесс, который требует особого внимания к вопросам безопасности. Топливные баки, как правило, содержат легковоспламеняющиеся жидкости, что делает сварочные работы потенциально опасными. Перед началом сварки необходимо провести тщательную подготовку и соблюдать ряд мер предосторожности.
Прежде всего, необходимо обеспечить полное опустошение бака от топлива. Даже небольшое количество остатков может привести к образованию взрывоопасной смеси с воздухом. Рекомендуется промыть бак нейтральными жидкостями, такими как вода или специальные моющие средства, чтобы удалить все следы топлива. После промывки бак должен быть тщательно высушен, так как влага также может стать источником опасности.
Следующий важный аспект — это вентиляция рабочего пространства. Сварочные работы должны проводиться в хорошо проветриваемом помещении или на открытом воздухе, чтобы избежать накопления вредных паров и газов. Если сварка проводится в закрытом пространстве, необходимо использовать вытяжные системы или вентиляторы для обеспечения притока свежего воздуха.
Использование средств индивидуальной защиты (СИЗ) также играет ключевую роль в обеспечении безопасности. Работники должны быть оснащены защитными очками, перчатками, огнеупорной одеждой и респираторами, если это необходимо. Эти меры помогут защитить от возможных ожогов, искр и вредных паров.
Кроме того, следует обратить внимание на оборудование, используемое для сварки. Оно должно быть исправным и соответствовать требованиям безопасности. Перед началом работ необходимо проверить исправность сварочного аппарата, шлангов и других элементов системы. Также важно иметь под рукой огнетушитель, чтобы в случае возникновения пожара можно было быстро отреагировать.
Наконец, необходимо провести инструктаж всех участников сварочных работ. Каждый должен быть осведомлен о возможных рисках и мерах предосторожности. Важно, чтобы все работники знали, как действовать в экстренной ситуации, и были готовы к быстрой эвакуации, если это потребуется.
Соблюдение всех этих мер поможет минимизировать риски и обеспечить безопасность при сварке топливных баков. Безопасность должна быть приоритетом на каждом этапе процесса, начиная от подготовки и заканчивая завершением работ.
Использование средств индивидуальной защиты
При выполнении сварочных работ, особенно в условиях, связанных с топливными баками, крайне важно соблюдать все меры безопасности. Сварка топливных баков может быть опасной из-за наличия остатков горючих веществ, которые могут вызвать взрыв или пожар. Поэтому использование средств индивидуальной защиты (СИЗ) становится неотъемлемой частью процесса.
Во-первых, сварщик должен быть защищен от высоких температур и искр, которые образуются в процессе сварки. Для этого необходимо использовать специальную сварочную одежду, которая изготовлена из огнеупорных материалов. Это могут быть комбинезоны, куртки и брюки, которые обеспечивают защиту не только от тепла, но и от механических повреждений.
Во-вторых, защитные перчатки являются обязательным элементом СИЗ. Они должны быть сделаны из материалов, устойчивых к высокой температуре и механическим повреждениям. Перчатки защищают руки сварщика от ожогов и порезов, а также обеспечивают хороший захват инструмента.
Третьим важным элементом является защитная маска или щиток. Они защищают лицо и глаза сварщика от яркого света, ультрафиолетового излучения и брызг расплавленного металла. Современные маски могут быть оснащены автоматическим затемнением, что позволяет сварщику видеть рабочую зону до начала сварки и защищает его глаза в процессе.
Не менее важным является использование респираторов или масок для защиты органов дыхания. В процессе сварки могут выделяться вредные газы и пары, которые могут негативно сказаться на здоровье сварщика. Поэтому важно обеспечить хорошую вентиляцию рабочего места и использовать респираторы, особенно если сварка проводится в замкнутом пространстве.
Также стоит обратить внимание на защитные очки, которые могут дополнительно защитить глаза от мелких частиц и искр. Они должны быть устойчивыми к механическим повреждениям и иметь хорошую защиту от ультрафиолетового излучения.
Наконец, важно помнить о безопасности на рабочем месте. Перед началом сварочных работ необходимо убедиться, что вблизи нет легковоспламеняющихся материалов, а также проверить исправность оборудования и наличие средств пожаротушения. Соблюдение всех этих мер поможет минимизировать риски и обеспечить безопасность сварщика при работе с топливными баками.
Проверка герметичности после сварки
После завершения сварочных работ на топливных баках крайне важно провести проверку герметичности, чтобы убедиться в отсутствии утечек и обеспечить безопасность эксплуатации. Неправильная сварка или недостаточная проверка могут привести к серьезным последствиям, включая возгорание или взрыв.
Существует несколько методов проверки герметичности, каждый из которых имеет свои преимущества и недостатки. Наиболее распространенные методы включают:
- Визуальный осмотр: Это первый и самый простой шаг. Специалист должен внимательно осмотреть сварные швы на наличие видимых дефектов, таких как трещины, поры или неравномерности. Однако этот метод не всегда позволяет обнаружить скрытые утечки.
- Использование мыльного раствора: Нанесение мыльного раствора на сварные швы позволяет выявить утечки. Если образуются пузырьки, это свидетельствует о наличии отверстий. Этот метод прост в использовании и не требует специального оборудования.
- Вакуумное тестирование: Этот метод включает создание вакуума внутри бака и наблюдение за изменением давления. Если давление падает, это может указывать на утечку. Вакуумное тестирование является более точным, но требует специального оборудования и навыков.
- Гидростатическое тестирование: В этом случае бак заполняется водой под давлением, и проверяется, нет ли утечек. Этот метод также позволяет выявить слабые места в конструкции, но может быть трудоемким и требует дополнительных ресурсов.
- Использование газов-детекторов: Специальные устройства могут обнаруживать утечки газов, таких как углеводороды. Этот метод особенно полезен для проверки баков, которые содержат топливо или другие летучие вещества.
Важно отметить, что проверка герметичности должна проводиться только квалифицированными специалистами, обладающими соответствующими знаниями и опытом. Неправильное выполнение проверки может привести к ложным результатам и, как следствие, к опасным ситуациям.
Кроме того, необходимо учитывать, что некоторые методы проверки могут быть более подходящими для определенных типов материалов и конструкций. Например, для пластиковых баков могут использоваться другие подходы, чем для металлических. Поэтому перед проведением проверки следует ознакомиться с рекомендациями производителей и стандартами безопасности.
В заключение, проверка герметичности после сварки топливных баков является критически важным этапом, который не следует игнорировать. Правильное выполнение этой процедуры поможет предотвратить аварии и обеспечить надежную работу оборудования в будущем.
Методы тестирования на утечки
Тестирование на утечки является критически важным этапом в процессе сварки топливных баков, так как даже небольшие утечки могут привести к серьезным последствиям, включая экологические катастрофы и угрозу безопасности. Существует несколько методов, которые позволяют эффективно выявлять утечки в сварных швах и корпусах баков.
Одним из наиболее распространенных методов является визуальный осмотр. Этот метод включает в себя тщательное изучение сварных швов и поверхности бака на предмет видимых дефектов, таких как трещины, поры или другие повреждения. Визуальный осмотр может быть дополнен использованием увеличительных стекол или эндоскопов для более детального анализа труднодоступных мест.
Другим эффективным методом является метод давления. Он заключается в том, что бак заполняется воздухом или инертным газом, а затем проверяется на предмет падения давления. Если давление снижается, это может указывать на наличие утечки. Этот метод требует особой осторожности, так как работа с давлением может быть опасной, особенно если бак ранее содержал горючие вещества.
Гидростатическое тестирование также широко используется для проверки целостности топливных баков. В этом случае бак заполняется водой, и затем наблюдается за уровнем жидкости. Если уровень воды падает, это может свидетельствовать о наличии утечки. Гидростатическое тестирование является безопасным и эффективным способом, однако требует дополнительного времени на подготовку и очистку бака после тестирования.
Еще одним современным методом является использование красителей. В этом случае в бак добавляется специальный краситель, который, если есть утечка, будет просачиваться через дефекты и окрашивать окружающую среду. Этот метод позволяет быстро и точно выявить места утечек, однако требует использования безопасных и не токсичных красителей.
Наконец, ультразвуковая диагностика представляет собой высокотехнологичный метод, который использует звуковые волны для обнаружения утечек. Ультразвуковые датчики могут выявлять изменения в звуковых волнах, проходящих через материал, что позволяет обнаружить даже самые мелкие дефекты. Этот метод является одним из самых точных, но также и самым дорогим.
Каждый из этих методов имеет свои преимущества и недостатки, и выбор конкретного способа тестирования на утечки зависит от множества факторов, включая тип материала, условия эксплуатации и доступные ресурсы. Важно помнить, что регулярное тестирование на утечки не только обеспечивает безопасность эксплуатации топливных баков, но и способствует соблюдению экологических норм и стандартов.
Экологические аспекты сварки топливных баков
Сварка топливных баков — это процесс, который требует особого внимания к экологическим аспектам, поскольку неправильное выполнение может привести к серьезным последствиям для окружающей среды. В процессе сварки могут выделяться вредные вещества, а также существует риск возникновения возгораний и взрывов, особенно если в баке остались остатки топлива.
Во-первых, необходимо учитывать, что топливные баки часто изготавливаются из различных металлов, таких как сталь или алюминий, которые могут реагировать на высокие температуры. При сварке могут выделяться токсичные пары и газы, такие как оксиды углерода и азота, что требует использования средств индивидуальной защиты (СИЗ) для сварщиков и обеспечения хорошей вентиляции в рабочей зоне.
Во-вторых, перед началом сварочных работ необходимо провести тщательную очистку бака от остатков топлива и других загрязняющих веществ. Это включает в себя не только механическую очистку, но и промывание специальными растворами, которые нейтрализуют остатки топлива. Неправильная подготовка может привести к тому, что пары топлива воспламенятся во время сварки, что создаст опасную ситуацию.
Кроме того, важно учитывать, что после сварки необходимо провести контроль качества выполненных работ. Это может включать в себя не только визуальный осмотр, но и использование методов неразрушающего контроля, таких как ультразвуковая или радиографическая проверка. Это поможет выявить возможные дефекты, которые могут привести к утечкам топлива в будущем, что также негативно скажется на экологии.
Также стоит отметить, что в некоторых странах существуют строгие экологические нормы и правила, касающиеся сварки топливных баков. Эти нормы могут включать в себя требования к утилизации отходов, образующихся в процессе сварки, а также к использованию специальных фильтров и очистных систем для снижения выбросов вредных веществ в атмосферу.
В заключение, сварка топливных баков — это сложный и ответственный процесс, который требует внимательного подхода к экологическим аспектам. Соблюдение всех необходимых мер предосторожности и стандартов поможет минимизировать негативное воздействие на окружающую среду и обеспечить безопасность как работников, так и населения в целом.