
В процессе эксплуатации радиаторов, будь то в автомобилях или системах отопления, нередко возникают утечки и повреждения, требующие ремонта. Правильный выбор припоя и флюса, а также знание технологий пайки играют ключевую роль в успешном восстановлении работоспособности радиаторов. Эта статья предлагает подробную инструкцию по выбору материалов и методов, необходимых для ремонта алюминиевых и медных систем охлаждения, что позволит вам самостоятельно справиться с проблемой и продлить срок службы вашего оборудования.
Идентификация материала и подготовка поверхности
Перед началом поиска материалов для пайки важно точно определить химический состав поврежденного радиатора. Современные теплообменники в основном изготавливаются из алюминия или меди с латунными бачками, и методы их восстановления значительно различаются.
Алюминиевые радиаторы, установленные на большинстве современных легковых и грузовых автомобилей, сложно распознать визуально, так как они часто имеют защитное покрытие. Однако, если поднести к сотам мощный магнит, он не прилипнет, что подтвердит, что металл цветной. Латунь также не магнитится, но имеет характерный желтоватый оттенок, в то время как алюминий — серебристо-серый.
Качество подготовки поверхности играет решающую роль в успешности пайки. Оксидная пленка, образующаяся на алюминии при контакте с воздухом, мешает растеканию припоя. Для ее удаления необходимо механически зачистить поверхность до металлического блеска с помощью абразивных материалов или специальных щеток.
Если на поверхности остались остатки старого герметика, масла или антифриза, пайка станет невозможной. Обезжиривание выполняется с использованием растворителей, таких как ацетон или специализированные очистители карбюраторов, которые эффективно устраняют органические загрязнения.
Для оценки степени повреждения и возможности его устранения пайкой следует провести дефектовку. Трещины длиной более 15-20 мм или множественные сквозные отверстия в одной секции часто делают пайку экономически нецелесообразной, что требует полной замены узла.
Особенности работы с алюминиевыми сплавами
Алюминий относится к группе металлов, которые трудно паять в домашних условиях из-за высокой химической активности и быстрого окисления. Для успешной работы с этим материалом необходимы специальные высокотемпературные припои, содержащие кремний, цинк или медь.
Температура плавления этих припоев может достигать 600 градусов Цельсия, что требует использования мощной газовой горелки. Обычный паяльник мощностью до 100 Вт не справится с этой задачей, так как не способен нагреть крупные детали до нужной температуры.
Таким образом, умение контролировать температуру нагрева становится важным навыком при ремонте алюминиевых радиаторов.
| Тип радиатора | Рекомендуемый припой | Рекомендуемый флюс |
|---|---|---|
| Алюминиевый | Алюминиевый припой (Al-Si) | Флюс на основе хлорида |
| Медный | Медь (Cu) с добавками | Флюс на основе борной кислоты |
| Стальной | Оловянно-свинцовый припой | Флюс на основе канифоли |
| Латунный | Латунный припой (Cu-Zn) | Флюс на основе хлорида |
| Пластиковый | Специальный пластиковый припой | Не требуется |
Интересные факты
Вот несколько интересных фактов о ремонте радиаторов, выборе припоя, флюса и технологиях пайки:
Выбор припоя: Для ремонта радиаторов, особенно алюминиевых, часто используют специальные алюминиевые припои, которые содержат магний. Они обеспечивают хорошую адгезию и прочность соединения, а также обладают высокой коррозионной стойкостью, что особенно важно для автомобильных радиаторов, работающих в агрессивных условиях.
Флюсы и их роль: Флюсы играют ключевую роль в пайке, так как они очищают поверхность металла от окислов и загрязнений, что позволяет припою лучше растекаться и соединяться с основным материалом. Для алюминия часто используют флюсы на основе хлорида цинка или специальные флюсы, разработанные для работы с алюминием, которые предотвращают образование окислов во время процесса пайки.
Технология пайки: Современные технологии пайки радиаторов могут включать использование индукционного нагрева, который позволяет быстро и равномерно нагревать соединяемые детали. Это особенно полезно для тонкостенных радиаторов, так как минимизирует риск перегрева и повреждения материала, обеспечивая качественное соединение без деформации.
Специфика медных и латунных радиаторов
Медь и латунь легче паять, что позволяет новичкам допускать некоторые ошибки. Для работы с этими металлами подходят традиционные оловянно-свинцовые припои, плавящиеся при температуре около 200-250 градусов Цельсия.
Ключевым моментом при пайке меди является правильный выбор флюса. Он способствует равномерному растеканию припоя и предотвращает окисление во время нагрева. Медные радиаторы обычно имеют толстые стенки, что позволяет использовать более интенсивные методы нагрева без риска перегрева металла.
В отличие от алюминия, медь обладает высокой теплопроводностью. Поэтому важно равномерно прогревать зону пайки, чтобы избежать термических напряжений, которые могут привести к трещинам.
Выбор припоя и флюса для различных металлов
Качество соединения в будущем на 80% зависит от правильного выбора расходных материалов. На рынке представлено множество вариантов, от универсальных прутков до специализированных порошков. Важно понимать их химический состав и назначение.
Для алюминиевых радиаторов наилучшим вариантом считается припой, содержащий алюминий и кремний (например, марка 34А или ее зарубежные аналоги). Кремний снижает температуру плавления и улучшает текучесть сплава, что позволяет ему заполнять мельчайшие поры металла.
Традиционно для алюминия использовался канифольно-ацетоновый раствор в качестве флюса. Однако современные флюсы на основе фтористых соединений (например, Ф-59А или Ф-61А) показывают значительно лучшие результаты. Они эффективнее разрушают оксидную пленку и обеспечивают надежное соединение.
Для медных радиаторов классическим выбором остается припой ПОС-61 (61% олова и 39% свинца) или бессвинцовые аналоги с добавлением серебра для повышения прочности. Серебросодержащие припои обеспечивают лучшую адгезию и устойчивость к вибрациям.
Флюсы для меди делятся на активные (кислотные) и пассивные (канифольные). Для радиаторов, где важна чистота внутренней полости и отсутствие агрессивных химических веществ, предпочтительнее использовать паяльную кислоту с последующей тщательной промывкой или специализированные пасты, которые не требуют смывания.
| Тип радиатора | Рекомендуемый припой | Тип флюса |
|---|---|---|
| Алюминиевый | Алюминий-кремний (Al-Si) | Активный флюс (Ф-59А, Ф-61А) |
| Медный/Латунный | ПОС-61, ПОС-40, с серебром | Паяльная кислота, канифоль |
Обзор популярных марок припоев
Среди специалистов в области сварки и пайки популярны припои Castolin 192FB и HTS-2000. Эти материалы представлены в виде прутков с флюсовым сердечником или требуют отдельного флюса, но обеспечивают надежное соединение с высокой прочностью шва.
Российские аналоги, такие как припой 34А в сочетании с флюсом 65А, также показывают отличные результаты при соблюдении всех технологических процессов. Важно приобретать материалы у надежных поставщиков, так как на рынке много подделок с неясным составом.
Для экстренного ремонта в полевых условиях разработаны двухкомпонентные стержни, где один конец — припой, а другой — флюс. Эти изделия позволяют выполнять ремонтные работы без дополнительных емкостей и кисточек, что делает их особенно удобными в дорожных условиях.
Химические свойства флюсов
Флюс играет важную роль как растворитель для оксидов и защитный слой. Кислотные флюсы, такие как хлористый цинк и ортофосфорная кислота, обладают высокой агрессивностью. Их необходимо нейтрализовать и промывать после пайки, иначе они могут продолжать разрушать металл.
Бескислотные флюсы на основе канифоли менее активны, но безопаснее для металлов. Они идеально подходят для пайки чистой меди и латуни. Однако для алюминия их активность часто оказывается недостаточной без добавления дополнительных компонентов.
Современные гелевые флюсы удобны в использовании: они не растекаются, а остаются на месте пайки. Это особенно полезно при вертикальном расположении деталей или в труднодоступных местах.
Технология пайки радиаторов своими руками
Процесс пайки требует выбора подходящих материалов и строгого соблюдения температурного режима и последовательности действий. Несоблюдение технологии может привести к отслаиванию припоя или образованию пор в шве.
Перед началом работы важно правильно организовать рабочее пространство. Деталь должна быть надежно зафиксирована, а источник тепла (например, газовая горелка) — находиться на безопасном расстоянии, обеспечивая быстрый прогрев. Использовать паяльную станцию для радиаторов нецелесообразно из-за ее низкой мощности.
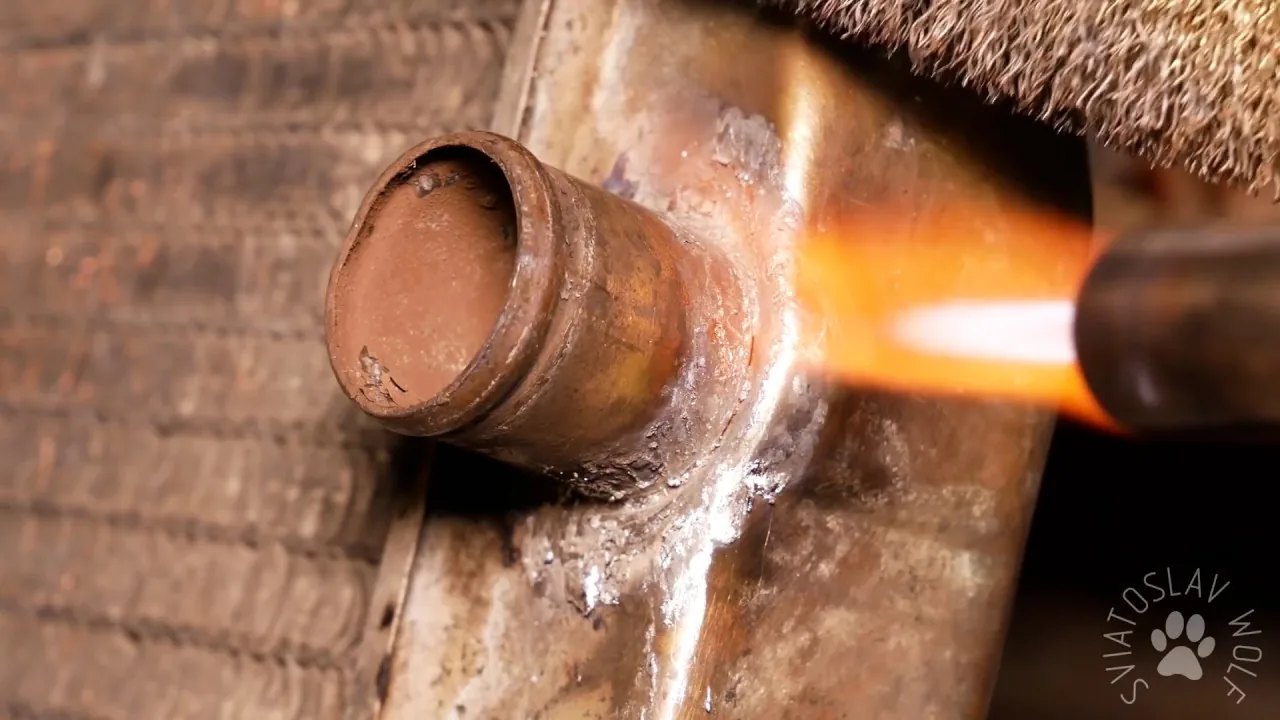
Нагрев детали следует производить равномерно вокруг поврежденной зоны. В первые секунды не рекомендуется направлять пламя горелки непосредственно на точку пайки, чтобы избежать локального перегрева и термической деформации тонких стенок трубок.
Когда деталь достигнет необходимой температуры (флюс начнет кипеть и выделять дым, а металл изменит цвет), к месту повреждения подносится пруток припоя. Припой должен плавиться от тепла самого металла, а не от прямого контакта с пламенем горелки.
Движения прутком должны быть растирающими, чтобы припой смог проникнуть в трещину и заполнить все неровности. После заполнения дефекта пламя убирается, позволяя шву остыть естественным образом, без принудительного охлаждения водой или сжатым воздухом.
Пайка алюминиевых радиаторов
При работе с алюминиевыми изделиями важно избегать перегрева деталей. Как только припой растечется и заполнит трещину, необходимо немедленно прекратить нагрев. Алюминий не меняет цвет при плавлении, что затрудняет визуальное определение момента его перехода в жидкое состояние.
Метод «натирания» разогретым прутком припоя по поверхности флюсованного алюминия позволяет разрушать оксидную пленку, обеспечивая контакт расплава с основным металлом. Это требует определенной ловкости и навыков.
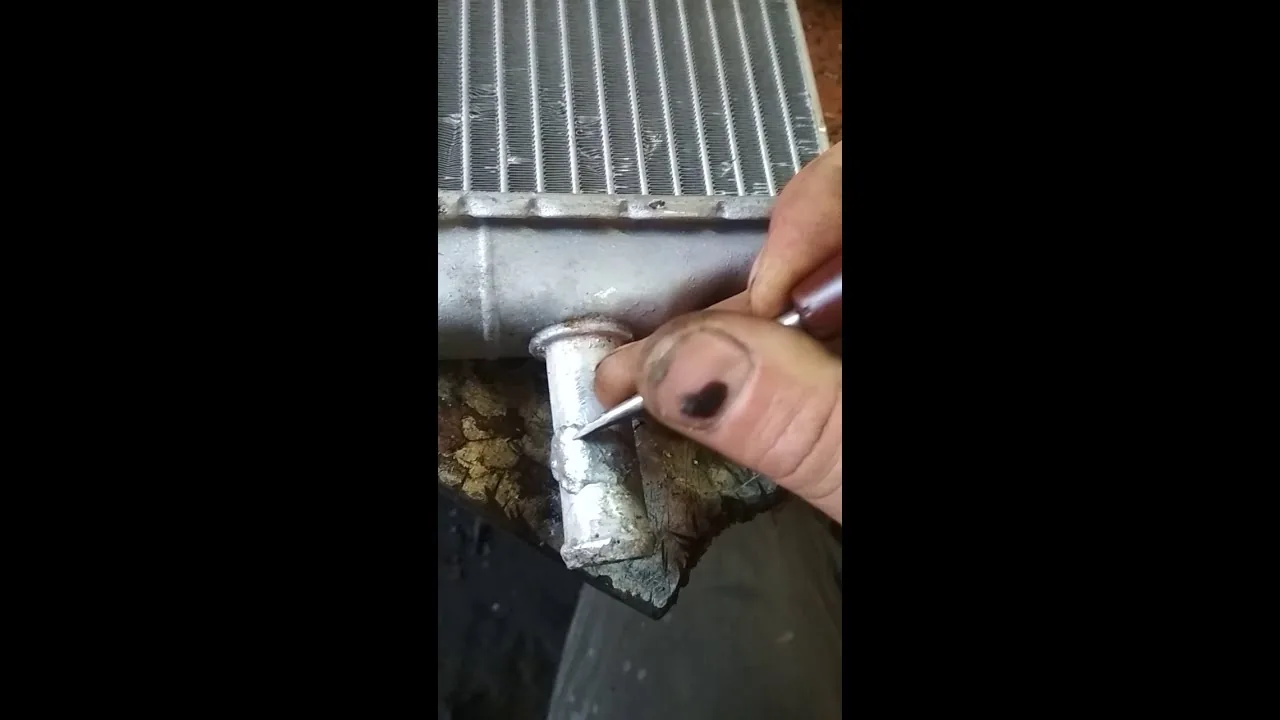
Если трещина расположена на соединении трубки и коллектора, следует сосредоточить нагрев на коллекторе, так как он имеет большую массу. Трубка будет прогреваться за счет теплопроводности, что поможет избежать прожига тонкой стенки.
Пайка медных и латунных деталей
Медные радиаторы легче паять. После нанесения флюса и прогрева припой проникает в зазор благодаря капиллярному эффекту. Важно поддерживать чистоту поверхности и обеспечить достаточный, но не чрезмерный нагрев.
Для крупных отверстий в латунных бачках можно использовать метод заплатки из того же материала. Заплатка предварительно лудится с обеих сторон, затем накладывается на отверстие и прогревается до плавления припоя.
После пайки медных радиаторов необходимо промыть систему горячей водой, чтобы удалить остатки кислоты, которая может вызвать коррозию внутри системы охлаждения.
Альтернативные методы и типичные ошибки
Не всегда пайка является оптимальным или единственным вариантом. В некоторых случаях разумнее использовать холодную сварку или аргонную сварку, особенно при массовых повреждениях.
Холодная сварка — это двухкомпонентные эпоксидные составы, идеально подходящие для временного ремонта или герметизации не критичных узлов, которые не подвергаются значительному нагреву и вибрации. Этот метод не требует нагрева, но прочность соединения ниже, чем при пайке.
Аргонная сварка алюминия создает шов, прочность которого сопоставима с основным металлом. Однако для ее выполнения необходимо дорогостоящее оборудование и высокая квалификация сварщика. Этот метод часто выбирают для восстановления дорогих или редких радиаторов.
Распространенной ошибкой является попытка запаять радиатор обычным оловом без специализированных флюсов для алюминия. Такой шов может отвалиться при первом нагреве двигателя, так как олово не образует химической связи с алюминием.
Еще одной частой ошибкой является недостаточная очистка поверхности. Пайка на грязной, масляной или окисленной поверхности невозможна. Материал просто скатится в шарик и не прилипнет к детали, независимо от температуры.
Игнорирование промывки системы после использования активных флюсов приводит к тому, что остатки кислоты продолжают циркулировать по системе охлаждения, разъедая алюминий и забивая тонкие каналы радиатора продуктами коррозии.
Типичные ошибки при ремонте
- Неправильный выбор припоя — использование оловянных припоев для алюминиевых деталей без специальных добавок не обеспечит надежного соединения и приведет к его разрушению.
- Перегрев компонентов — длительное воздействие высокой температуры может деформировать тонкие стенки трубок и изменить структуру металла, что сделает его более хрупким.
- Недостаток обезжиривания — жировые загрязнения мешают равномерному растеканию припоя, что может привести к образованию «непропаев» и свищей.
- Пренебрежение промывкой — остатки агрессивных флюсов внутри радиатора могут вызвать быструю коррозию и привести к поломке всей системы охлаждения в течение одного сезона.
Альтернативные способы герметизации
Если пайка невозможна из-за особенностей повреждения или отсутствия нужного оборудования, можно использовать специализированные герметики для радиаторов. Эти средства эффективно справляются с микротрещинами, но не помогают при крупных разрывах.
Для ремонта пластиковых бачков радиаторов пайка не подходит. В таких случаях применяют стекловолокно и эпоксидную смолу или полностью заменяют бачки, так как пластик плохо переносит термическое воздействие паяльника и может обугливаться.
В экстренных ситуациях, когда нужно доехать до сервиса, можно воспользоваться горчицей или специальными порошковыми герметиками. Они временно закроют течь, но после этого потребуется обязательная промывка системы.
⚠️ Важно: Применение «холодной сварки» на патрубках под высоким давлением может быть опасным. Материал может не выдержать гидравлического удара, возникающего при закипании антифриза.
⚠️ Важно: При пайке рядом с пластиковыми компонентами (бачками, патрубками) следует защищать их асбестовым листом или влажной тканью, чтобы избежать плавления пластика от горячего воздуха.
Контроль качества и завершение работ
После охлаждения детали и удаления остатков флюса необходимо провести визуальный осмотр шва. Он должен быть ровным, без дефектов, таких как раковины и трещины, и равномерно покрывать поврежденную область с небольшим запасом.
Обязательно проверьте герметичность. Для этого одну сторону радиатора закрывают, а с другой подключают компрессор с манометром. Давление поднимают до рабочего уровня (обычно от 1.0 до 1.5 атм) и помещают узел в воду или обильно смазывают шов мыльным раствором.
Если пузырьки воздуха не появляются, значит, работа выполнена качественно. В случае появления пузырьков процедуру очистки и пайки нужно будет повторить, предварительно высушив деталь.
Заключительный этап — установка радиатора на автомобиль и заправка системы охлаждающей жидкостью. После запуска двигателя важно внимательно следить за температурой и уровнем антифриза в расширительном бачке в первые километры пробега.
Регулярный мониторинг состояния системы охлаждения после ремонта поможет своевременно выявить повторное возникновение проблемы, если она была вызвана не только механическим повреждением, но и, например, повышенным давлением в системе.
Ремонт радиатора с использованием пайки — доступный способ восстановления работоспособности системы охлаждения, требующий внимательности и строгого соблюдения технологии. Правильный выбор материалов и подготовка поверхности — залог долговечности ремонта.
Знание различий между алюминием и медью, а также умение работать с высокотемпературными припоями позволяет осуществлять качественный ремонт даже в гаражных условиях. Однако при серьезных повреждениях или сомнениях в своих силах лучше обратиться в специализированный сервис.
Своевременное устранение утечек и правильный уход за системой охлаждения предотвращают перегрев двигателя и дорогостоящий ремонт силового агрегата, обеспечивая надежность автомобиля в любых условиях эксплуатации.
Инструменты и оборудование для пайки
Инструменты для пайки
Для успешного выполнения пайки радиаторов необходимо использовать соответствующие инструменты, которые обеспечат качественное соединение. Основные инструменты включают:
- Паяльник – основной инструмент для пайки, который должен быть выбран в зависимости от типа радиатора и используемого припоя. Для работы с медными радиаторами рекомендуется использовать паяльники мощностью от 40 до 100 Вт, а для алюминиевых – от 80 до 150 Вт.
- Паяльная станция – более профессиональный инструмент, который позволяет точно контролировать температуру и обеспечивает стабильность работы. Она особенно полезна при ремонте сложных конструкций.
- Клещи для пайки – используются для удержания деталей в нужном положении во время процесса пайки, что особенно важно для мелких элементов.
- Микроскоп или лупа – для детального осмотра соединений и выявления возможных дефектов, особенно при работе с мелкими радиаторами.
Оборудование для подготовки
Перед началом пайки важно подготовить рабочую поверхность и детали. Для этого могут понадобиться следующие устройства:
- Фен для сушки – используется для удаления влаги с поверхности радиатора перед пайкой, что предотвращает образование окислов и улучшает качество соединения.
- Шлифовальная машина или наждачная бумага – для очистки мест соединения от окислов и загрязнений. Это обеспечивает лучшее сцепление припоя с металлом.
- Паяльная паста – может быть использована для предварительной обработки соединяемых поверхностей, что улучшает качество пайки.
Дополнительные инструменты
Для повышения удобства и качества работы могут быть полезны следующие дополнительные инструменты:
- Термометр – для контроля температуры паяльника и предотвращения перегрева деталей.
- Кисточки и ватные палочки – для нанесения флюса и очистки соединений после пайки.
- Зажимы и подставки – для фиксации радиаторов и других деталей в удобном положении во время работы.
Безопасность при пайке
Не забывайте о безопасности при работе с паяльным оборудованием. Используйте защитные очки, перчатки и работайте в хорошо проветриваемом помещении, чтобы избежать вдыхания вредных паров. Также рекомендуется иметь под рукой огнетушитель на случай непредвиденных ситуаций.
Правильный выбор инструментов и оборудования для пайки радиаторов является залогом успешного и качественного ремонта. Уделите внимание подготовке и соблюдайте меры безопасности, чтобы обеспечить долговечность и надежность соединений.
Необходимое оборудование для успешного ремонта
Для успешного ремонта радиаторов необходимо иметь в наличии специальное оборудование и инструменты, которые обеспечат качественное выполнение пайки. В первую очередь, стоит обратить внимание на следующие элементы:
- Паяльник – это основной инструмент для пайки. Для ремонта радиаторов рекомендуется использовать паяльники мощностью от 100 до 200 Вт. Они обеспечивают достаточное количество тепла для расплавления припоя и создания прочного соединения.
- Флюс – это химическое вещество, которое помогает улучшить качество пайки. Он очищает поверхность металла от окислов и загрязнений, что способствует лучшему сцеплению припоя с основным материалом. Для ремонта радиаторов обычно используют флюсы на основе канифоли или специальные флюсы для пайки меди и алюминия.
- Припой – это материал, который используется для соединения деталей. Для радиаторов чаще всего применяют оловянно-свинцовые или серебряные припои. Оловянно-свинцовые припои имеют низкую температуру плавления и хорошую текучесть, что делает их удобными для работы. Серебряные припои, хотя и дороже, обеспечивают более прочные соединения и лучше подходят для высоконагруженных участков.
- Кусачки и ножницы по металлу – эти инструменты необходимы для подготовки деталей к пайке. Кусачки помогут аккуратно обрезать лишние элементы, а ножницы по металлу – подправить края для лучшего соединения.
- Шлифовальная бумага или абразивные круги – используются для очистки и подготовки поверхности радиатора перед пайкой. Это поможет удалить окислы и загрязнения, что улучшит качество соединения.
- Термометр или пирометр – для контроля температуры пайки. Это особенно важно, чтобы избежать перегрева радиатора и повреждения его структуры.
- Защитные очки и перчатки – безопасность при работе с горячими материалами и инструментами должна быть на первом месте. Защитные очки предотвратят попадание мелких частиц в глаза, а перчатки защитят руки от ожогов.
Кроме перечисленных инструментов, важно также иметь под рукой чистую рабочую поверхность и хорошую вентиляцию, чтобы избежать накопления вредных паров во время пайки. Подготовка рабочего места и наличие необходимого оборудования значительно увеличивают шансы на успешный ремонт радиаторов и обеспечивают долговечность выполненных соединений.
Выбор паяльника и его характеристики
При выборе паяльника для ремонта радиаторов необходимо учитывать несколько ключевых характеристик, которые влияют на качество и удобство работы. Основными факторами, на которые стоит обратить внимание, являются мощность, тип паяльника, его форма и наличие терморегулятора.
Мощность паяльника играет важную роль в процессе пайки. Для работы с радиаторами, как правило, рекомендуется использовать паяльники мощностью от 30 до 100 Вт. Более мощные устройства обеспечивают быстрое нагревание и позволяют работать с более толстыми металлами, что особенно важно при ремонте радиаторов из алюминия или меди. Однако слишком высокая мощность может привести к перегреву деталей, поэтому важно выбирать оптимальный вариант в зависимости от конкретной задачи.
Тип паяльника также имеет значение. Существуют несколько видов паяльников: электрические, газовые и индукционные. Электрические паяльники являются наиболее распространёнными и удобными в использовании. Газовые паяльники обеспечивают большую мобильность и могут быть полезны в условиях, где нет доступа к электричеству. Индукционные паяльники, хотя и менее распространены, позволяют быстро и эффективно нагревать детали, что может быть полезно в некоторых случаях.
Форма паяльника влияет на удобство работы и точность пайки. Паяльники с тонким жалом позволяют работать в труднодоступных местах и обеспечивают более точное нанесение припоя. Для пайки больших площадей или толстых металлов лучше использовать паяльники с широким жалом, которые обеспечивают более равномерное распределение тепла.
Наличие терморегулятора является важным аспектом, особенно при работе с чувствительными материалами. Терморегулятор позволяет точно контролировать температуру нагрева, что помогает избежать перегрева и повреждения деталей. Некоторые современные паяльники оснащены цифровыми дисплеями, которые показывают текущую температуру, что значительно упрощает процесс работы.
Кроме того, стоит обратить внимание на материал жала паяльника. Лучшие варианты – это жала из меди с никелевым покрытием, которые обеспечивают хорошую теплопроводность и долговечность. Также важно следить за состоянием жала и периодически его чистить, чтобы избежать загрязнений, которые могут ухудшить качество пайки.
В заключение, выбор паяльника для ремонта радиаторов – это важный этап, который требует внимательного подхода. Учитывая мощность, тип, форму и наличие терморегулятора, можно подобрать оптимальный инструмент, который обеспечит качественный и надежный ремонт радиаторов.
Безопасность при работе с флюсами и припоем
При выполнении работ по ремонту радиаторов, особенно в процессе пайки, безопасность должна быть на первом месте. Флюсы и припои, используемые в этих процессах, могут содержать химические вещества, которые при неправильном обращении могут представлять опасность для здоровья. Поэтому важно соблюдать определенные меры предосторожности.
Во-первых, необходимо работать в хорошо проветриваемом помещении. Многие флюсы выделяют пары, которые могут быть вредными при вдыхании. Поэтому рекомендуется использовать вытяжные системы или работать на открытом воздухе, если это возможно.
Во-вторых, следует использовать средства индивидуальной защиты. Это включает в себя защитные очки, чтобы избежать попадания флюса или расплавленного припоя в глаза, а также перчатки, чтобы защитить кожу от возможных ожогов и раздражений. Рекомендуется использовать перчатки из термостойких материалов, особенно при работе с горячими компонентами.
Кроме того, важно соблюдать осторожность при работе с инструментами, такими как паяльники и горелки. Эти инструменты могут достигать высоких температур, и неосторожное обращение с ними может привести к серьезным травмам. Всегда держите паяльник в безопасном месте, когда он не используется, и никогда не оставляйте его без присмотра.
При выборе флюсов и припоев также стоит обратить внимание на их состав. Некоторые флюсы могут содержать токсичные вещества, такие как свинец или кадмий, которые могут быть опасны для здоровья. Поэтому рекомендуется использовать флюсы и припои, сертифицированные для безопасного использования, и всегда читать инструкции производителя.
Наконец, после завершения работы необходимо правильно утилизировать остатки флюсов и припоев. Не выбрасывайте их в обычный мусор, так как это может привести к загрязнению окружающей среды. Лучше всего обратиться в специализированные пункты утилизации, которые принимают такие материалы.
Соблюдение этих простых правил поможет обеспечить безопасность при работе с флюсами и припоем, а также снизит риск возникновения несчастных случаев и заболеваний, связанных с химическими веществами.
Меры предосторожности при пайке
При проведении пайки радиаторов необходимо соблюдать ряд мер предосторожности, чтобы обеспечить безопасность как для мастера, так и для окружающих. Пайка – это процесс, связанный с высокими температурами и использованием химических веществ, поэтому важно учитывать следующие рекомендации:
- Использование защитной одежды: Перед началом работ рекомендуется надеть защитные очки, перчатки и специальную одежду, чтобы избежать ожогов и повреждений кожи. Защитные очки помогут предотвратить попадание капель припоя или флюса в глаза.
- Работа в хорошо проветриваемом помещении: Пайка может выделять вредные пары, поэтому важно проводить работы в хорошо проветриваемом помещении или на открытом воздухе. Если работа проводится в закрытом пространстве, следует использовать вытяжные вентиляторы или маски с фильтрами.
- Обеспечение безопасного рабочего места: Рабочая поверхность должна быть чистой и свободной от лишних предметов. Убедитесь, что рядом нет легковоспламеняющихся материалов, таких как бумага, ткань или химикаты. Также стоит использовать негорючие подставки для инструментов и материалов.
- Правильное использование инструментов: Все инструменты должны быть исправными и предназначенными для пайки. Необходимо следить за состоянием паяльника, чтобы избежать перегрева и короткого замыкания. При работе с паяльником не следует оставлять его без присмотра.
- Хранение материалов: Припои и флюсы должны храниться в недоступном для детей месте, вдали от источников тепла и прямых солнечных лучей. Убедитесь, что упаковка материалов не повреждена, чтобы избежать утечек и загрязнений.
- Обращение с горячими поверхностями: После завершения пайки паяльник и другие инструменты могут оставаться горячими. Необходимо дать им остыть перед тем, как убирать или трогать. Используйте специальные подставки для паяльника, чтобы избежать случайных ожогов.
- Знание первой помощи: Важно знать, как действовать в случае несчастного случая. Ознакомьтесь с методами оказания первой помощи при ожогах и отравлениях. Держите под рукой аптечку с необходимыми средствами для оказания первой помощи.
Соблюдение этих мер предосторожности поможет избежать несчастных случаев и обеспечит безопасный процесс пайки радиаторов. Безопасность должна быть приоритетом в любой работе, связанной с высокими температурами и химическими веществами.
Правила работы с химическими веществами
Работа с химическими веществами, такими как флюсы и припои, требует соблюдения определенных правил безопасности и осторожности. Прежде всего, необходимо ознакомиться с характеристиками используемых материалов, так как некоторые из них могут быть токсичными или вызывать аллергические реакции.
Перед началом работы следует надеть защитные перчатки и очки, чтобы избежать контакта с кожей и слизистыми оболочками. Также рекомендуется использовать респиратор, если в процессе пайки выделяются вредные пары или дым. Важно обеспечить хорошую вентиляцию в помещении, где будет проводиться работа, чтобы минимизировать риск вдыхания вредных веществ.
При выборе флюса следует обратить внимание на его состав. Некоторые флюсы содержат агрессивные химические компоненты, которые могут повредить радиатор или вызвать коррозию. Поэтому лучше использовать флюсы, специально предназначенные для пайки радиаторов, которые обеспечивают хорошую адгезию и защиту от коррозии.
Хранить химические вещества необходимо в оригинальной упаковке, плотно закрытой и в недоступном для детей месте. Важно следить за сроками годности и не использовать просроченные материалы, так как это может негативно сказаться на качестве пайки.
При работе с флюсами и припоем следует избегать их попадания на открытые участки кожи или в глаза. В случае контакта необходимо немедленно промыть пораженные участки большим количеством воды и, если необходимо, обратиться за медицинской помощью.
По окончании работы все использованные инструменты и остатки материалов следует утилизировать в соответствии с местными нормами и правилами обращения с химическими отходами. Нельзя выбрасывать химические вещества в обычный мусор или сливать в канализацию, так как это может нанести вред окружающей среде.
Соблюдение этих простых правил поможет обеспечить безопасность при работе с химическими веществами и повысит качество выполнения пайки радиаторов.
Устранение утечек и тестирование радиаторов
Устранение утечек в радиаторах – это важный этап в процессе ремонта, который требует внимательного подхода и использования правильных методов. Утечки могут возникать из-за коррозии, механических повреждений или неправильной эксплуатации. Прежде чем приступить к ремонту, необходимо провести диагностику и определить место утечки.
Для выявления утечек можно использовать несколько методов:
- Визуальный осмотр: Первым шагом является тщательный осмотр радиатора на наличие видимых повреждений, трещин или коррозии. Обратите внимание на соединения и места, где радиатор крепится к трубопроводам.
- Использование мыльного раствора: Нанесение мыльного раствора на подозрительные участки поможет выявить утечки. Если образуются пузырьки, это указывает на наличие утечки.
- Давление: Проведение теста на давление может помочь выявить утечки. Для этого радиатор заполняется водой и подается давление, превышающее рабочее. Если давление падает, это может свидетельствовать о наличии утечки.
- Использование ультразвукового детектора: Этот метод позволяет обнаружить утечки, не прибегая к разборке системы. Ультразвуковые детекторы фиксируют звуки, возникающие при утечке газа или жидкости.
После выявления места утечки необходимо подготовить радиатор к ремонту. Это включает в себя:
- Отключение радиатора от системы отопления и слива жидкости.
- Очистку поврежденного участка от грязи, ржавчины и старого флюса.
- При необходимости, шлифовку или обработку поверхности для улучшения адгезии припоя.
Теперь можно переходить к процессу пайки. Важно выбрать правильный припой и флюс, которые соответствуют материалу радиатора. Для медных радиаторов обычно используют медный припой, а для алюминиевых – алюминиевый. Флюс помогает улучшить смачиваемость и адгезию припоя к поверхности, что обеспечивает надежное соединение.
После подготовки и выбора материалов, следует приступить к пайке. Процесс пайки включает следующие этапы:
- Нагрев: Поверхность радиатора и припой должны быть равномерно нагреты до температуры плавления припоя. Используйте газовую горелку или паяльник, в зависимости от размеров и материала радиатора.
- Нанесение припоя: Припой должен быть равномерно распределен по шву, чтобы обеспечить надежное соединение. Не забывайте, что слишком большое количество припоя может привести к образованию капель и ухудшению качества соединения.
- Охлаждение: После завершения пайки необходимо дать соединению остыть. Резкое охлаждение может привести к образованию трещин, поэтому лучше оставить радиатор в покое до полного остывания.
После завершения пайки важно провести тестирование радиатора на герметичность. Для этого радиатор снова заполняется водой и проверяется на наличие утечек. Если все в порядке, радиатор можно устанавливать обратно в систему отопления.
Таким образом, устранение утечек и тестирование радиаторов – это комплексный процесс, который требует тщательной подготовки, правильного выбора материалов и аккуратного выполнения пайки. Следуя этим рекомендациям, можно обеспечить долговечность и надежность радиаторов в системе отопления.
Методы проверки на герметичность
После завершения процесса пайки радиаторов крайне важно провести проверку на герметичность, чтобы убедиться в отсутствии утечек и надежности соединений. Существует несколько методов, которые позволяют эффективно проверить герметичность радиаторов, и каждый из них имеет свои особенности и преимущества.
1. Визуальный осмотр
Первым и самым простым методом проверки является визуальный осмотр. Он включает в себя тщательное изучение всех соединений и швов на предмет видимых трещин, пор, или других дефектов. Важно обращать внимание на места пайки, так как именно там чаще всего могут возникать проблемы. Если вы заметили какие-либо подозрительные участки, рекомендуется провести дополнительные проверки.
2. Давление воздуха
Метод проверки с использованием давления воздуха заключается в том, что радиатор заполняется сжатым воздухом, а затем проверяется на наличие утечек. Для этого необходимо закрыть все выходные отверстия и подать воздух через одно из них. Если в процессе проверки вы слышите свист или видите пузырьки, это свидетельствует о наличии утечки. Этот метод позволяет быстро и эффективно выявить проблемные участки.
3. Гидравлическое испытание
Гидравлическое испытание является более сложным, но и более надежным методом. Он заключается в заполнении радиатора водой под высоким давлением, превышающим рабочее давление системы. После этого необходимо оставить радиатор под давлением на определенное время (обычно 30 минут). Если уровень воды остается стабильным, то радиатор считается герметичным. В противном случае, утечка будет проявляться в виде падения уровня воды.
4. Использование мыльного раствора
Еще одним простым и эффективным методом является применение мыльного раствора. Для этого необходимо приготовить раствор мыла и воды, который затем наносится на все соединения и швы радиатора. Если в процессе проверки образуются пузырьки, это указывает на наличие утечки. Данный метод удобен тем, что его можно использовать даже в домашних условиях без специального оборудования.
5. Ультразвуковая диагностика
Современные технологии позволяют использовать ультразвуковую диагностику для проверки герметичности радиаторов. Этот метод основан на регистрации ультразвуковых волн, которые возникают при утечках. Ультразвуковые детекторы способны обнаруживать даже самые мелкие утечки, что делает этот метод одним из самых точных и надежных.
6. Использование индикаторов утечек
На рынке также доступны специальные индикаторы утечек, которые изменяют цвет при контакте с водой или другими жидкостями. Эти устройства могут быть установлены на радиаторе и служат визуальным сигналом о наличии утечки. Такой метод удобен для постоянного контроля герметичности радиатора.
Каждый из перечисленных методов имеет свои плюсы и минусы, и выбор конкретного способа проверки зависит от условий и доступного оборудования. Однако, вне зависимости от выбранного метода, проверка на герметичность является неотъемлемой частью процесса ремонта радиаторов и гарантирует их надежную эксплуатацию в будущем.
Ремонт радиаторов после пайки
После завершения процесса пайки радиаторов важно уделить внимание нескольким ключевым аспектам, чтобы обеспечить долговечность и надежность выполненного ремонта. В этом разделе мы рассмотрим основные шаги, которые необходимо предпринять после пайки, а также рекомендации по проверке качества соединений и подготовке радиатора к дальнейшей эксплуатации.
1. Охлаждение и очистка соединений
После завершения пайки радиатор необходимо оставить в покое для естественного охлаждения. Резкое охлаждение может привести к образованию трещин в припое. После того как радиатор остынет до комнатной температуры, следует очистить места пайки от остатков флюса и загрязнений. Для этого можно использовать специальные очистители или растворители, такие как изопропиловый спирт или ацетон. Важно тщательно удалить все остатки, так как они могут вызвать коррозию и ухудшить качество соединения.
2. Проверка герметичности
После пайки и очистки необходимо проверить герметичность соединений. Это можно сделать, заполнив радиатор водой или специальным тестовым раствором под давлением. Важно внимательно следить за местами пайки на наличие утечек. Если обнаружены капли или потеки, необходимо повторно обработать проблемные участки, добавив припой и флюс, и заново произвести пайку.
3. Тестирование на прочность
После проверки герметичности рекомендуется провести тестирование на прочность соединений. Это можно сделать, подвергнув радиатор циклам нагрева и охлаждения, что позволит выявить возможные слабые места. Важно следить за тем, чтобы температура не превышала допустимые значения для материала радиатора и припоя.
4. Защита от коррозии
После успешного завершения всех проверок и тестов, радиатор следует обработать антикоррозийными составами. Это особенно актуально для радиаторов, которые будут эксплуатироваться в условиях повышенной влажности или в агрессивных средах. Антикоррозийные средства помогут продлить срок службы радиатора и предотвратить образование ржавчины.
5. Установка и наладка
После завершения всех этапов ремонта радиатор можно устанавливать на место. Важно следить за правильностью подключения всех трубопроводов и фитингов. После установки необходимо провести наладку системы, проверив работу радиатора в режиме отопления. Убедитесь, что нет посторонних шумов и вибраций, а также что радиатор равномерно прогревается.
Следуя этим рекомендациям, можно значительно повысить надежность и долговечность радиатора после пайки, что в свою очередь обеспечит комфортные условия эксплуатации и снизит риск возникновения аварийных ситуаций.