
В данной статье мы подробно рассмотрим процесс ремонта топливного бака с использованием холодной сварки, что является эффективным и доступным способом восстановления его целостности. Вы узнаете, как правильно подготовить поверхность, выбрать подходящий состав и выполнить все этапы ремонта своими руками. Эта информация будет полезна как для автолюбителей, стремящихся сэкономить на ремонте, так и для профессионалов, желающих расширить свои навыки в области восстановления автомобильных компонентов.
Выбор ремонтного состава и оценка повреждений
Первым шагом в восстановлении является выбор подходящего полимерного материала, способного выдерживать постоянное воздействие углеводородов. Обычные эпоксидные клеи, используемые в быту, часто не обладают необходимой химической устойчивостью и могут разрушаться при взаимодействии с бензином или дизельным топливом. Поэтому важно выбирать составы, в инструкциях к которым четко указана их совместимость с нефтепродуктами и возможность применения для ремонта топливных систем.
Современные предложения на рынке включают двухкомпонентные системы, где связующим элементом является эпоксидная смола, а наполнителем — мелкодисперсная металлическая пыль (алюминиевая, стальная или бронзовая). Металлический компонент придает затвердевшей массе свойства, схожие с металлом, что позволяет сверлить, шлифовать и окрашивать отремонтированный участок. Важно учитывать время жизни смеси после смешивания и период полной полимеризации.
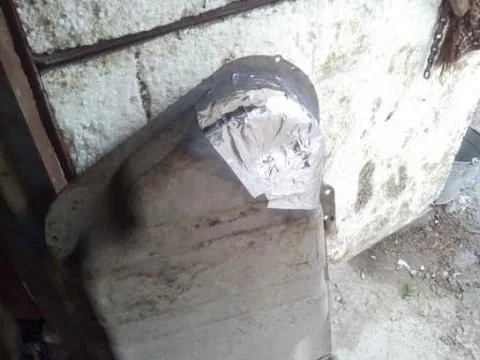
Критерии выбора холодной сварки
При выборе материала для ремонта важно учитывать температурный диапазон эксплуатации топливного бака. Он нагревается от работающего двигателя и выхлопной системы, поэтому состав должен сохранять свои свойства при температурах от -40 до +120 градусов Цельсия. Также следует обратить внимание на вязкость смеси: для вертикальных поверхностей и углов лучше использовать тиксотропные пасты, которые не стекают после нанесения.
Существуют жидкие герметики, которые заливаются внутрь бака и образуют тонкую пленку на стенках. Однако они предназначены для устранения мелких микропор и не подходят для заделки сквозных отверстий и трещин. Для ремонта сквозных дефектов необходимо применять твердеющие компаунды, которые наносятся снаружи или изнутри на предварительно очищенную поверхность.
| Тип повреждения | Рекомендуемый тип состава | Особенности применения |
|---|---|---|
| Сквозное отверстие (до 3 мм) | Твердеющая паста (стержень) | Тщательная зачистка краев |
| Трещина по сварному шву | Жидкий двухкомпонентный клей | Армирующая сетка |
| Коррозионная язва | Металлонаполненная эпоксидная смола | Удаление ржавчины до металла |
Визуальный осмотр поврежденного участка поможет определить подходящую стратегию ремонта. Если коррозия охватила значительную площадь и металл стал пористым, локальная заделка может оказаться неэффективной. В таком случае потребуется вырезать поврежденный участок и установить заплатку. Если бак изготовлен из тонколистовой стали, важно оценить остаточную толщину стенок вокруг дефекта.
| Шаг | Описание | Рекомендации |
|---|---|---|
| 1 | Подготовка поверхности | Очистите и обезжирьте место повреждения. Используйте шлифовальную бумагу для удаления ржавчины и грязи. |
| 2 | Приготовление холодной сварки | Смешайте компоненты холодной сварки в соответствии с инструкцией на упаковке. Обычно это две части, которые нужно тщательно перемешать. |
| 3 | Нанесение сварки | Нанесите смесь на поврежденное место, равномерно распределяя ее по поверхности. Убедитесь, что сварка заполнила все трещины и отверстия. |
| 4 | Время высыхания | Дайте холодной сварке высохнуть в соответствии с инструкцией (обычно 30 минут до 2 часов). Не подвергайте бак нагрузкам до полного высыхания. |
| 5 | Проверка герметичности | После высыхания проверьте место ремонта на наличие утечек, заполнив бак водой или используя специальный тест на герметичность. |
Интересные факты
Вот несколько интересных фактов о том, как заклеить бак холодной сваркой:
Принцип действия холодной сварки: Холодная сварка основана на механическом соединении материалов без применения тепла. При использовании специальных составов, содержащих металлические частицы, происходит химическая реакция, которая позволяет создать прочное соединение. Это особенно полезно для ремонта баков, так как не требуется нагревать металл, что может привести к его деформации.
Универсальность применения: Холодная сварка может использоваться не только для ремонта баков, но и для соединения различных материалов, таких как металл, пластик и даже керамика. Это делает ее отличным выбором для ремонта в самых разных сферах, от автомобильной до бытовой.
Время отверждения: В отличие от традиционных методов сварки, холодная сварка требует минимального времени для отверждения. Многие составы достигают полной прочности всего за несколько часов, что позволяет быстро вернуть бак в эксплуатацию. Однако для достижения максимальной прочности рекомендуется дать составу отвердеть в течение суток.
Подготовка поверхности и меры безопасности
Качество подготовки поверхности — ключевой фактор, влияющий на 90% успешности операции. Адгезия полимеров невозможна на загрязненных, масляных или окисленных участках. Топливный бак всегда содержит остатки топлива и пары, что создает две основные проблемы: риск возгорания и невозможность качественного сцепления герметика. Первым шагом должно стать полное опустошение бака и его проветривание.
Для обеспечения безопасности работ необходимо снять бак с автомобиля, если конструкция позволяет это сделать быстро, или выполнять работы в хорошо вентилируемом помещении, вдали от открытого огня. Даже после слива топлива в баке могут оставаться пары, концентрация которых может быть опасной. Рекомендуется провести процедуру паропонижения или тщательно промыть бак.
Технология обезжиривания и зачистки
Механическая очистка выполняется с использованием абразивных материалов, таких как наждачная бумага с зернистостью от Р60 до Р120, металлические щетки или лепестковые круги для болгарки. Важно обрабатывать не только сам дефект, но и окружающую область радиусом 3-5 сантиметров. Основная задача — полное удаление всех слоев краски, грунтовки, антикора и окислов до достижения чистого металлического блеска.
После механической обработки следует этап химического обезжиривания. Не рекомендуется использовать бензин с автозаправок, так как он содержит маслянистые фракции и добавки, которые могут остаться на поверхности. Лучше применять ацетон, растворитель 646 или специальные обезжириватели для кузовного ремонта. Протирку выполняйте безворсовой тряпкой, заменяя её по мере загрязнения.
⚠️ Важно: При зачистке бака с помощью болгарки или дрели искры могут воспламенить остатки паров топлива. Используйте только ручной инструмент или убедитесь в полном отсутствии паров и наличии инертного газа внутри емкости.
Если вы работаете с пластиковым баком, механическая очистка должна быть более осторожной, чтобы не повредить структуру полимера. Поверхность пластика следует сделать матовой для увеличения площади сцепления. В некоторых случаях рекомендуется прогреть зону ремонта строительным феном, чтобы удалить влагу, впитавшуюся в поры материала, однако температура не должна превышать точку плавления пластика.
- Обязательно используйте перчатки для защиты кожи от агрессивных растворителей и компонентов холодной сварки.
- Обеспечьте хорошее освещение в рабочей зоне для качественного контроля процесса очистки.
- Не прикасайтесь к очищенной поверхности руками после обезжиривания.
- Убедитесь в сухости поверхности перед нанесением состава.
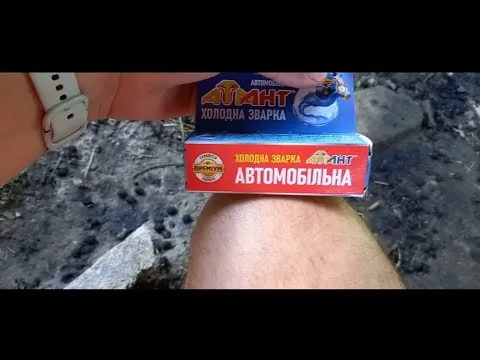
Технология нанесения и полимеризация
Процесс смешивания компонентов холодной сварки — это химическая реакция, которая инициирует затвердевание. Большинство составов предлагаются в виде двухцветного бруска или в отдельных тюбиках. После того как вы отрежете или выдавите нужное количество материала, компоненты необходимо тщательно смешать до получения однородной массы, свободной от полос и вкраплений. Работать следует быстро, так как время использования смеси ограничено.
Нанесение готового состава осуществляется с помощью шпателя или руками в перчатках. Материал втирается в дефект и равномерно распределяется по поверхности. Важно, чтобы смесь заполнила все микротрещины и поры очищенного металла. Если отверстие сквозное и достаточно большое, рекомендуется предварительно установить заплатку из стеклоткани или металлической сетки, пропитав её герметиком.
Нюансы работы с разными типами баков
При ремонте алюминиевых баков, часто встречающихся на грузовиках и специализированной технике, важно учитывать коэффициент теплового расширения этого металла. Алюминий значительно увеличивается в размерах при нагреве, поэтому слой холодной сварки должен быть гибким или усиленным. Для стальных баков критически важно удалить все следы коррозии, так как ржавчина продолжит развиваться под герметизирующим слоем, если не будет остановлена с помощью конвертера ржавчины.
Первичное схватывание занимает от 5 до 30 минут, в зависимости от температуры окружающей среды и типа состава. В этот период возможно корректировать форму заплатки. Полная полимеризация и достижение максимальной прочности занимают от 1 до 24 часов. Несоблюдение временных рамок эксплуатации до полного высыхания может нарушить структуру шва.
Рекомендуемая температура для полимеризации: +20...+25°C

Время до достижения 50% прочности: 2-4 часа
Время полной эксплуатации: 24 часа
Для ускорения процесса можно использовать тепловой фен, однако нагрев должен быть равномерным и умеренным. Резкие перепады температур могут привести к образованию микротрещин в полимерной массе. После полного высыхания поверхность можно дополнительно обработать мелким абразивом и покрасить для защиты от ультрафиолетового излучения, которое со временем разрушает эпоксидные смолы.
| Параметр | Стандартные условия | Ускоренный режим |
|---|---|---|
| Температура воздуха | +20°C | +40°C (фен) |
| Время схватывания | 30 минут | 5-10 минут |
| Полная прочность | 24 часа | 4-6 часов |
Типичные ошибки и контроль качества
Даже при использовании высококачественных материалов ремонт может оказаться неэффективным из-за несоблюдения технологических процессов. Анализ распространенных причин повторных обращений позволяет составить список действий, которых следует избегать. Понимание природы ошибок помогает сэкономить время и ресурсы, обеспечивая долговечность герметичности бака.
- Недостаточное обезжиривание — наиболее частая ошибка. Остатки масел образуют разделительный слой между металлом и герметиком, что приводит к немедленному отслоению заплатки при первом контакте с топливом.
- Нарушение пропорций смешивания — попытка сэкономить на одном из компонентов или неаккуратное перемешивание приводит к тому, что химическая реакция не завершается, и состав остается липким или становится хрупким.
- Нанесение на влажную поверхность — влага, оставшаяся после промывки или конденсат, значительно снижает адгезию эпоксидных смол. Поэтому сушка горячим воздухом является обязательным этапом.
- Игнорирование времени экспозиции — запуск двигателя и заливка топлива до истечения времени, указанного производителем для полной полимеризации, разрушает еще не окрепшую структуру.
Контроль качества выполненной работы осуществляется визуально и, при возможности, с помощью метода опрессовки. После полного высыхания шов не должен иметь трещин, вздутий или отслоений по краям. При нажатии твердым предметом (например, рукояткой отвертки) материал должен быть твердым и не поддаваться деформации.
В некоторых случаях, особенно при ремонте крупных трещин, рекомендуется усилить конструкцию внешним бандажом из металлической ленты или хомута поверх слоя холодной сварки. Это поможет снизить нагрузку на полимерный слой при вибрациях кузова во время движения. Однако такой метод применим только при наличии свободного пространства вокруг ремонтируемой зоны.
Эксплуатация после ремонта и проверка герметичности
Заключительным этапом работы является проверка восстановленной емкости на герметичность перед установкой на автомобиль. Даже если визуально дефект устранен, наличие микропор может привести к утечкам. Проверка проводится путем создания избыточного давления внутри бака с последующим погружением в воду или обмыливанием шва.
Для создания давления можно использовать компрессор с регулятором, подавая воздух через горловину. Давление не должно превышать 0.2-0.3 атмосферы, чтобы избежать деформации стенок бака. Если при обмыливании шва не образуются пузырьки, а уровень воды в емкости остается стабильным в течение 10-15 минут, ремонт считается успешным.
После установки бака на автомобиль в первые дни эксплуатации рекомендуется регулярно проверять зону ремонта на наличие пятен от топлива. Агрессивная среда и вибрация являются надежными индикаторами качества выполненной работы. При обнаружении даже незначительных признаков утечки следует повторить процедуру, уделив особое внимание подготовке поверхности.
Соблюдение всех этапов технологии позволяет эффективно восстановить топливный бак и избежать дорогостоящей замены узла. Холодная сварка зарекомендовала себя как надежное средство для временного и, во многих случаях, постоянного ремонта, доступное для использования в гаражных условиях.
Подбор инструментов и материалов для работы
Перед началом процесса заклеивания бака холодной сваркой важно правильно подобрать инструменты и материалы, которые обеспечат надежность и долговечность ремонта. В этом разделе мы рассмотрим необходимые элементы, которые помогут вам успешно выполнить эту задачу.
1. Холодная сварка
Основным материалом для ремонта будет холодная сварка. Существует множество видов холодной сварки, и выбор конкретного продукта зависит от материала, из которого изготовлен бак. Например, для металлических баков подойдут составы на основе эпоксидной смолы, а для пластиковых — специальные клеи, предназначенные для работы с полимерами. Обратите внимание на характеристики продукта, такие как температура эксплуатации, время отверждения и прочность на сдвиг.
2. Инструменты для подготовки поверхности
Перед нанесением холодной сварки необходимо подготовить поверхность. Для этого вам понадобятся следующие инструменты:
- Шлифовальная машина или наждачная бумага: Эти инструменты помогут удалить ржавчину, грязь и старую краску с поверхности бака, обеспечивая лучшее сцепление с холодной сваркой.
- Очиститель: Используйте растворитель или специальный очиститель для удаления остатков масла и жира. Это может быть уайт-спирит или ацетон.
- Кисть или тряпка: Для нанесения очистителя и удаления пыли после шлифовки.
3. Инструменты для нанесения холодной сварки
Для работы с холодной сваркой вам понадобятся:
- Шпатель: Он поможет равномерно распределить состав по поверхности повреждения. Лучше всего использовать пластиковый шпатель, чтобы избежать повреждения материала.
- Перчатки: Обязательно используйте защитные перчатки, чтобы избежать контакта с химическими веществами, содержащимися в холодной сварке.
- Защитные очки: Они защитят ваши глаза от возможных брызг и частиц, которые могут возникнуть во время работы.
4. Дополнительные материалы
В зависимости от характера повреждения, могут понадобиться дополнительные материалы:
- Армирующая лента: В некоторых случаях для усиления соединения можно использовать армирующую ленту, которая накладывается на место ремонта после нанесения холодной сварки.
- Краска или герметик: После завершения ремонта может потребоваться покраска или герметизация места соединения для защиты от коррозии и воздействия внешней среды.
Подбор правильных инструментов и материалов — это ключевой этап в процессе заклеивания бака холодной сваркой. Убедитесь, что у вас есть все необходимое перед началом работы, чтобы избежать задержек и обеспечить качественный результат.
Рекомендации по использованию защитной экипировки
При работе с холодной сваркой важно помнить о безопасности. Несмотря на то, что этот метод ремонта считается менее опасным по сравнению с традиционной сваркой, использование защитной экипировки все равно необходимо для предотвращения возможных травм и негативного воздействия на здоровье.
Во-первых, рекомендуется использовать защитные очки. Они помогут защитить глаза от мелких частиц, которые могут возникнуть в процессе работы, а также от возможных брызг химических веществ, содержащихся в составе холодной сварки.
Во-вторых, стоит обратить внимание на перчатки. Лучше всего использовать резиновые или латексные перчатки, которые защитят руки от контакта с химикатами и предотвратят появление раздражений на коже. Это особенно важно, если у вас есть предрасположенность к аллергическим реакциям.
Также не следует забывать о респираторах или масках. Если вы работаете в плохо проветриваемом помещении или в условиях, где могут выделяться вредные пары, респиратор поможет избежать их вдыхания и защитит дыхательные пути.
Кроме того, рекомендуется использовать защитную одежду, которая не только защитит вашу кожу от возможных повреждений, но и предотвратит загрязнение одежды. Специальные комбинезоны или рабочие халаты будут отличным выбором.
Не менее важным аспектом является обеспечение хорошей вентиляции в рабочей зоне. Если вы работаете с холодной сваркой в закрытом помещении, убедитесь, что там есть доступ свежего воздуха, чтобы избежать накопления вредных паров.
Наконец, перед началом работы обязательно ознакомьтесь с инструкцией к используемому продукту. В ней могут содержаться важные рекомендации по безопасности, которые помогут избежать несчастных случаев и обеспечат успешный процесс ремонта.
Методы диагностики утечек после ремонта
После завершения ремонта бака с использованием холодной сварки крайне важно провести диагностику на предмет возможных утечек. Это поможет убедиться в надежности выполненной работы и предотвратить дальнейшие проблемы. Существует несколько методов диагностики, которые можно использовать для проверки герметичности отремонтированного бака.
1. Визуальный осмотр
Первым шагом в диагностике утечек является тщательный визуальный осмотр отремонтированной области. Необходимо проверить, нет ли видимых трещин, пузырей или других дефектов на поверхности холодной сварки. Также стоит обратить внимание на места соединения сварки с основным материалом бака. Если есть какие-либо подозрительные участки, их следует дополнительно проверить.
2. Проверка с помощью мыльного раствора
Одним из самых простых и эффективных методов проверки герметичности является использование мыльного раствора. Для этого нужно приготовить раствор, смешав воду с жидким мылом или моющим средством. Нанесите этот раствор на отремонтированную область с помощью кисти или распылителя. Если на поверхности появятся пузырьки, это будет свидетельствовать о наличии утечки.
3. Использование давления
Метод проверки с использованием давления подходит для более серьезных случаев. Для этого необходимо создать давление внутри бака, используя насос. После этого следует внимательно следить за показаниями манометра. Если давление начинает падать, это может указывать на наличие утечки. Важно помнить, что данный метод требует осторожности и соблюдения всех мер безопасности.
4. Ультразвуковая диагностика
Ультразвуковая диагностика является более сложным, но и более точным методом проверки герметичности. С помощью ультразвукового оборудования можно обнаружить утечки, которые не видны невооруженным глазом. Ультразвуковые волны проникают в материал и отражаются от границ, создавая звуковые сигналы, которые могут быть проанализированы для выявления утечек.
5. Использование красителей
Метод с использованием красителей также может быть эффективным. Для этого в бак добавляется специальный краситель, который будет просачиваться через утечки. После этого необходимо провести визуальный осмотр внешней поверхности бака. Если краситель появился на поверхности, это будет явным признаком утечки.
6. Проверка на запах
Если бак содержит жидкости с характерным запахом, можно использовать метод проверки на запах. После ремонта следует внимательно понюхать отремонтированную область. Если присутствует запах утечки, это может указывать на наличие проблем с герметичностью.
Каждый из этих методов имеет свои преимущества и недостатки, и выбор подходящего способа диагностики зависит от конкретной ситуации. Важно помнить, что своевременная диагностика утечек после ремонта поможет избежать серьезных последствий и продлить срок службы бака.