
В данной статье мы подробно рассмотрим технологию сварки и восстановления рам грузовых автомобилей, что является ключевым аспектом в обеспечении их надежности и долговечности. Правильная сварка рамы не только восстанавливает ее первоначальные характеристики, но и предотвращает возможные аварийные ситуации на дороге. Мы обсудим выбор электродов, подготовку кромок, а также технологию сварки продольных лонжеронов и поперечин, что поможет вам выполнить работы качественно и в соответствии с действующими стандартами ГОСТ. Эта информация будет полезна как профессиональным сварщикам, так и владельцам автосервисов, стремящимся повысить уровень своих услуг.
Подготовка металла и выбор сварочных материалов
Качественное сварное соединение зависит от правильной подготовки кромок и выбора совместимых присадочных материалов. Рамы грузовых автомобилей обычно изготавливаются из низколегированных конструкционных сталей с повышенной прочностью, таких как 09Г2С и их зарубежные аналоги. Эти материалы требуют особого внимания к термической обработке и свариваемости. Применение неподходящих электродов или проволоки может привести к образованию хрупких структур в сварном шве, которые могут разрушиться при первых серьезных вибрационных нагрузках.
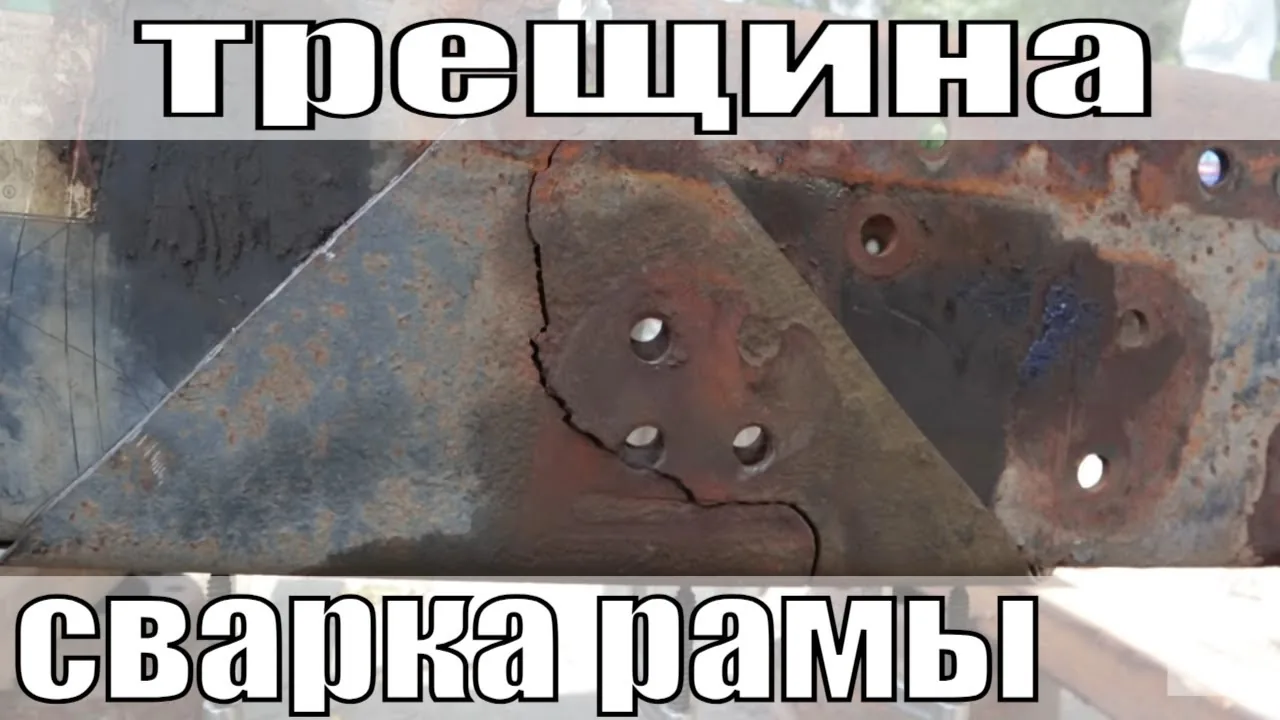
Перед началом сварочных работ необходимо тщательно обследовать зону повреждения. Трещины могут уходить глубоко в металл, поэтому визуального осмотра недостаточно. Для определения реальной длины повреждения следует использовать ультразвуковую дефектоскопию или методы цветной дефектоскопии. После установления границ дефекта необходимо произвести механическую разделку кромок под углом, который обеспечит полный провар корня шва.
При выборе сварочных материалов важно учитывать химический состав основного металла. Для сталей типа 09Г2С, широко используемых в автомобильной промышленности, наилучшим образом подходят электроды с основным покрытием или проволока сплошного сечения соответствующей маркировки. Крайне важно избегать использования материалов, создающих наплавку с высокой твердостью, так как это может привести к концентрации напряжений на границе сплавления.
Подготовка кромок и зачистка поверхности
Качество подготовки поверхности существенно влияет на отсутствие дефектов, таких как поры и непровары в сварном шве. Все загрязнения, включая окислы, ржавчину, краску, масла и влагу, должны быть полностью удалены с кромок и прилегающей области шириной не менее 20-30 мм от стыка. Механическая обработка должна завершаться до металлического блеска с использованием углошлифовальных машин, оснащенных лепестковыми кругами или щетками.
Форма обработки кромок зависит от толщины металла лонжерона. Для тонкостенных деталей толщиной до 4 мм допускается сварка без скоса кромок. Однако рамы грузовиков обычно имеют толщину от 6 мм и более, что требует выполнения V-образной или X-образной разделки. Угол раскрытия кромок должен составлять 50-60 градусов, чтобы обеспечить доступ сварочной дуги к корню шва.
Если геометрия рамы нарушена и требуется ее выправление, предварительный нагрев металла должен проводиться строго в соответствии с установленными нормами, чтобы не повредить его механические свойства. Локальный перегрев может привести к «отпуску» стали и снижению ее прочности. После механической зачистки рекомендуется продуть стык сжатым воздухом для удаления абразивной пыли.
| Тип сварки | Применение в восстановлении рам | Преимущества |
|---|---|---|
| MIG/MAG сварка | Соединение стальных деталей | Высокая скорость, легкость в использовании |
| TIG сварка | Точные работы, алюминиевые детали | Высокое качество шва, контроль над процессом |
| Электродная сварка | Ремонт поврежденных участков | Доступность, возможность работы в любых условиях |
| Газовая сварка | Ремонт тонкостенных рам | Низкая стоимость, мобильность |
| Плазменная резка | Подготовка деталей к сварке | Высокая точность, скорость резки |
Интересные факты
Вот несколько интересных фактов о технологии сварки и восстановления рам грузовых автомобилей:
Методы сварки: Восстановление рам грузовых автомобилей часто требует использования различных методов сварки, таких как MIG (металлический инертный газ), TIG (твердый инертный газ) и дуговая сварка. Каждый из этих методов имеет свои преимущества и недостатки, и выбор зависит от типа материала рамы и условий эксплуатации автомобиля.
Использование роботизированной сварки: В современных производственных процессах для восстановления рам грузовых автомобилей все чаще применяются роботизированные системы сварки. Это позволяет повысить точность и качество сварных швов, а также сократить время на выполнение работ, что особенно важно в условиях массового производства.
Влияние на безопасность: Правильная сварка и восстановление рам грузовых автомобилей критически важны для обеспечения безопасности. Неправильные сварные швы могут привести к разрушению рамы в процессе эксплуатации, что может вызвать серьезные аварии. Поэтому многие производители и сервисные центры придерживаются строгих стандартов и сертификаций для сварочных работ.
Технология сварки лонжеронов и поперечин
Процесс соединения элементов рамы требует строгого соблюдения последовательности наложения швов и температурного режима. Сварка осуществляется только в нижнем положении или в максимально близких к нему позициях. Это обеспечивает правильное вытекание шлака и формирование качественного валика. Выполнение вертикальных и потолочных швов на раме не рекомендуется из-за высокого риска появления дефектов.
Для сварочных работ чаще всего используется полуавтоматическая сварка в среде защитных газов (MIG/MAG) или ручная дуговая сварка с покрытыми электродами (MMA). Защитная газовая смесь обычно состоит из аргона с добавлением углекислого газа (например, Ar 80% + CO2 20%). Это обеспечивает стабильное горение дуги и защиту расплавленного металла от окислительных процессов. Сила тока и напряжение дуги подбираются экспериментально в зависимости от толщины металла и его положения.
Ключевым этапом является обеспечение правильного зазора между кромками. При сварке толстых металлов зазор необходим для качественного провара корня шва. Если зазор слишком большой, возрастает риск прожога и деформации; если слишком мал — возможен непровар. Для фиксации деталей перед сваркой применяются временные прихватки, которые затем полностью переплавляются основным швом.
Режимы сварки и техника наложения швов
Техника выполнения сварного шва зависит от способа сварки. При использовании полуавтомата рекомендуется выполнять колебательные движения горелкой поперек стыка, задерживаясь на краях, чтобы избежать подрезов. Скорость перемещения должна быть стабильной и плавной, без резких движений, чтобы ширина шва оставалась одинаковой на протяжении всей длины.
При толщине металла более 6 мм необходимо применять многослойную сварку. Каждый новый валик следует накладывать только после полного остывания и очистки предыдущего от шлака и брызг. Это уменьшает термическое воздействие на металл и улучшает структуру шва, повышая его пластичность. Перепуск валиков должен составлять 30-40%.
Особое внимание следует уделить началу и концу шва, так как именно в этих участках чаще всего возникают дефекты, такие как кратеры и непровары. Кратеры нужно заваривать, выводя дугу на основной металл или применяя специальные методы обрыва дуги. Начало шва рекомендуется выполнять на технологической планке, чтобы предварительно прогреть кромки перед переходом на основной металл.
| Параметр | Толщина металла 6-8 мм | Толщина металла 10-12 мм |
|---|---|---|
| Диаметр проволоки/электрода | 1.0 - 1.2 мм | 1.2 - 1.6 мм |
| Сила тока (А) | 140 - 180 А | 200 - 260 А |
| Напряжение дуги (В) | 19 - 22 В | 23 - 26 В |
Контроль качества и устранение дефектов
Контроль качества сварных соединений рамы — важный аспект обеспечения безопасности, а не просто формальность. Даже при строгом соблюдении технологий могут возникать скрытые дефекты, которые проявляются в процессе эксплуатации. Основные методы контроля включают визуальный осмотр, проверку на герметичность (если это необходимо), ультразвуковой контроль и капиллярную дефектоскопию при необходимости.
Визуально-измерительный контроль выполняется с использованием лупы и шаблонов сварщика. В ходе проверки оцениваются равномерность чешуйчатости, отсутствие подрезов, наплывов, свищей и кратеров. Ширина сварного шва должна быть однородной, а переход от шва к основному металлу — плавным, без резких переходов, которые могут привести к концентрации напряжений. Для ответственных конструкций часто устанавливаются строгие требования к подрезам, допускающие их отсутствие или глубину не более 0,5 мм.
Если в процессе контроля обнаруживаются дефекты, их необходимо устранить. Небольшие поры и единичные свищи можно удалить с помощью зубила или шлифовального круга, после чего место заварки восстанавливается. Более серьезные дефекты, такие как непровар или трещины, требуют полной вырубки поврежденного участка и повторной заварки с соблюдением всех технологических процессов подготовки.
Типичные ошибки при сварке рам
Анализ причин отказов рам показывает, что большинство из них связано с нарушениями технологии выполнения работ. Осознание распространенных ошибок помогает избежать их повторения и гарантирует долговечность ремонта. Проблемы часто возникают из-за спешки, использования некачественных материалов или недостаточной квалификации исполнителей.
- Игнорирование сверления трещин — если не остановить трещину с помощью сверла перед сваркой, она будет продолжать расширяться из-за термического напряжения, что приведет к разрушению шва.
- Недостаточная очистка кромок — ржавчина, масло или влага могут привести к насыщению шва водородом, что вызывает образование холодных трещин и пористости, значительно снижая прочность.
- Нарушение последовательности наложения швов — сварка «вразброс» или без соблюдения порядка слоев может вызвать деформацию рамы и изменение ее геометрии, что невозможно исправить без сложной правки.
- Использование электродов неподходящего типа — применение материалов, не соответствующих химическому составу стали рамы, делает шов либо слишком мягким, либо слишком хрупким.
Восстановление геометрии и усиление конструкции
Сварка рамы необходима не только для устранения трещин, но и для восстановления её геометрии после аварий или длительной эксплуатации с перегрузками. Правка лонжеронов выполняется с помощью гидравлических домкратов и растяжек. Нагрев металла для правки допускается только в определённых участках и с контролем температуры, чтобы избежать перегрева стали.
Если рама имеет конструктивные недостатки или была отремонтирована несколько раз, применяется метод усиления. Это достигается приваркой дополнительных накладок (косынок) или профилей, которые имеют такую же или большую толщину, чем основной металл. Накладки должны перекрывать повреждённую область с запасом и иметь скруглённые края для снижения концентрации напряжений.
При усилении важно не переусердствовать, так как чрезмерное увеличение жесткости рамы может негативно сказаться на работе подвески и других компонентов автомобиля. Жёсткая рама хуже поглощает вибрации, передавая их в кабину и на груз. Поэтому все изменения должны быть согласованы с инженерными расчётами или рекомендациями производителя.
Заключительным этапом восстановления рамы является антикоррозийная обработка. Сварочные работы уничтожают заводское защитное покрытие, делая металл подверженным коррозии. Швы и прилегающие участки необходимо обработать грунтом с содержанием цинка или эпоксидными составами, а затем покрасить. Для труднодоступных мест применяются проникающие антикоррозийные составы.
| Тип защиты | Применение | Особенности |
|---|---|---|
| Цинкосодержащий грунт | Первичная обработка шва | Обеспечивает катодную защиту, требует перекрытия лакокрасочного покрытия |
| Эпоксидный грунт | Защита от влаги | Обладает высокой адгезией и химической стойкостью |
| Мовиль/Антикор | Скрытые полости | Имеет проникающую способность и вытесняет влагу |
Финальная оценка состояния восстановленной рамы
После завершения сварочных операций, корректировок и антикоррозийной обработки необходимо провести окончательную приемку. Рама должна быть свободна от заметных деформаций, а все контрольные точки (базовые отверстия, плоскости для крепления узлов) должны соответствовать заводским параметрам. Проверка осуществляется с использованием измерительных инструментов и шаблонов.
В первые месяцы эксплуатации автомобиля после капитального ремонта рамы следует придерживаться щадящего режима. Рекомендуется избегать перегрузок и движения по плохим дорогам на высокой скорости, чтобы обеспечить естественную «притирку» и стабилизацию напряжений в металле шва. Регулярный осмотр сварных соединений в первые 1000-2000 км пробега поможет своевременно выявить возможные скрытые дефекты.
Качественно выполненная сварка рамы восстанавливает автомобилю его первоначальные характеристики прочности и надежности. Соблюдение технологических норм на каждом этапе — от резки трещины до покраски — является залогом долгой и безпроблемной службы транспортного средства.
Выбор оборудования для сварки и восстановления рам
Выбор оборудования для сварки и восстановления рам грузовых автомобилей является ключевым этапом в процессе ремонта и обслуживания транспортных средств. Правильное оборудование обеспечивает не только качество сварных швов, но и безопасность работы, а также долговечность восстановленных конструкций.
Существует несколько типов сварочного оборудования, которые могут быть использованы для восстановления рам грузовых автомобилей. Наиболее распространенными являются:
- Сварочные инверторы: Эти устройства обеспечивают высокую стабильность дуги и могут работать с различными типами электродов. Инверторы компактны, легки и имеют высокую эффективность, что делает их идеальными для мобильного ремонта.
- Сварочные трансформаторы: Традиционные сварочные аппараты, которые обеспечивают надежную работу, но имеют больший вес и размеры по сравнению с инверторами. Они подходят для стационарных условий и могут использоваться для сварки толстых металлов.
- Миг-маг аппараты: Эти устройства используют проволоку в качестве электрода и обеспечивают высокую скорость сварки. Они идеально подходят для работы с тонкими и средними толщинами металла, что делает их популярными в автосервисах.
- Точечные сварочные машины: Используются для соединения металлических деталей путем точечного нагрева. Они особенно полезны при восстановлении рам, где требуется высокая точность и минимальное воздействие на окружающие участки.
При выборе сварочного оборудования также необходимо учитывать следующие факторы:
- Тип металла: Разные типы металлов требуют различных режимов сварки и оборудования. Например, для сварки углеродной стали можно использовать более простые аппараты, в то время как для нержавеющей стали потребуется более продвинутое оборудование.
- Толщина материала: Для работы с толстыми рамами грузовых автомобилей потребуется мощное оборудование, способное обеспечить достаточную теплоту для качественного соединения.
- Условия работы: Если сварка будет проводиться в условиях ограниченного пространства или на выезде, стоит рассмотреть более компактные и легкие инверторные аппараты.
- Квалификация сварщика: Уровень навыков оператора также влияет на выбор оборудования. Более сложные аппараты могут требовать дополнительного обучения и опыта.
Кроме выбора самого сварочного аппарата, важным аспектом является наличие сопутствующего оборудования, такого как защитные маски, перчатки, вентиляционные системы и средства для подготовки поверхности. Эти элементы обеспечивают безопасность и комфорт во время работы, а также способствуют качеству сварки.
В заключение, правильный выбор оборудования для сварки и восстановления рам грузовых автомобилей требует комплексного подхода, учитывающего тип и толщину металла, условия работы и квалификацию сварщика. Инвестиции в качественное оборудование и инструменты помогут обеспечить надежность и долговечность восстановленных рам, что в свою очередь повысит безопасность эксплуатации грузовых автомобилей.
Современные технологии и их преимущества
В последние годы технологии сварки и восстановления рам грузовых автомобилей значительно эволюционировали, что позволило повысить качество и долговечность ремонтных работ. Современные методы сварки, такие как MIG/MAG, TIG и плазменная сварка, обеспечивают высокую точность и надежность соединений, что особенно важно для грузовых автомобилей, работающих в тяжелых условиях.
Одним из ключевых преимуществ современных технологий является возможность автоматизации процессов. Использование роботизированных сварочных установок позволяет сократить время на выполнение работ и минимизировать влияние человеческого фактора. Это особенно актуально для крупных сервисных центров, где объемы работ могут быть значительными.
Кроме того, современные технологии сварки обеспечивают более качественное соединение материалов. Например, метод TIG (тандемная инертная газовая сварка) позволяет получить высококачественные швы, которые обладают отличной прочностью и коррозионной стойкостью. Это особенно важно для рам грузовых автомобилей, которые подвергаются значительным механическим и химическим нагрузкам.
Еще одним важным аспектом является использование новых материалов и технологий, таких как высокопрочные стали и алюминиевые сплавы. Эти материалы требуют особого подхода к сварке, и современные технологии позволяют эффективно работать с ними, обеспечивая необходимую прочность и устойчивость к внешним воздействиям.
Современные технологии также включают в себя использование компьютерного моделирования и анализа, что позволяет заранее оценить прочность и долговечность сварных соединений. Это дает возможность избежать ошибок на этапе проектирования и значительно сократить время на доработки в процессе ремонта.
Наконец, стоит отметить, что современные технологии сварки и восстановления рам грузовых автомобилей способствуют снижению затрат на обслуживание и эксплуатацию. Высокое качество сварных соединений и использование современных материалов позволяют значительно увеличить срок службы автомобилей, что в свою очередь снижает частоту ремонтов и связанные с ними расходы.
Таким образом, внедрение современных технологий в процесс сварки и восстановления рам грузовых автомобилей не только улучшает качество выполняемых работ, но и способствует повышению общей эффективности и надежности автопарка.
Обучение и квалификация сварщиков
Обучение и квалификация сварщиков являются ключевыми аспектами, определяющими качество и безопасность сварочных работ при восстановлении рам грузовых автомобилей. Поскольку сварка рам требует высокой точности и навыков, важно, чтобы сварщики проходили соответствующее обучение и получали необходимые сертификаты.
Сварщики должны обладать знаниями о различных методах сварки, таких как MIG, TIG и дуговая сварка. Каждый из этих методов имеет свои особенности и применяется в зависимости от типа металла, толщины и условий эксплуатации. Например, MIG-сварка часто используется для сварки алюминиевых и стальных рам благодаря своей скорости и простоте, в то время как TIG-сварка обеспечивает более высокое качество соединений, что особенно важно для ответственных элементов конструкции.
Обучение сварщиков обычно включает теоретические и практические занятия. На теоретических занятиях обучают основам сварочного процесса, свойствам материалов, технике безопасности и методам контроля качества сварных швов. Практические занятия позволяют сварщикам отработать навыки на реальных или имитированных объектах, что помогает им лучше подготовиться к работе с рамами грузовых автомобилей.
Квалификация сварщиков подтверждается различными сертификатами, которые могут быть выданы как государственными, так и частными организациями. Эти сертификаты подтверждают, что сварщик прошел обучение и успешно сдал экзамены, что позволяет ему выполнять сварочные работы на профессиональном уровне. Важно отметить, что требования к квалификации могут варьироваться в зависимости от страны и специфики работы, поэтому сварщики должны быть в курсе актуальных стандартов и норм.
Кроме того, сварщики должны регулярно проходить курсы повышения квалификации, чтобы оставаться в курсе новых технологий и методов сварки. Это особенно актуально в условиях быстро развивающейся автомобильной промышленности, где новые материалы и технологии требуют от специалистов постоянного обновления знаний и навыков.
В заключение, обучение и квалификация сварщиков играют решающую роль в обеспечении качества и безопасности сварочных работ при восстановлении рам грузовых автомобилей. Инвестиции в обучение и развитие сварщиков не только повышают уровень их профессионализма, но и способствуют увеличению надежности и долговечности восстановленных автомобилей.
Стандарты и сертификация в сварочном производстве
В сварочном производстве, особенно в области ремонта и восстановления рам грузовых автомобилей, соблюдение стандартов и сертификация являются ключевыми аспектами, обеспечивающими высокое качество и безопасность выполняемых работ. Стандарты определяют требования к процессам, материалам и квалификации специалистов, что позволяет минимизировать риски и гарантировать надежность сварных соединений.
Существует несколько международных и национальных стандартов, регулирующих сварочные процессы. Одним из самых известных является стандарт ISO 3834, который устанавливает требования к качеству сварки металлических материалов. Он охватывает все этапы сварочного процесса, включая подготовку, выполнение, контроль и документирование. Сертификация по этому стандарту подтверждает, что организация способна выполнять сварочные работы на высоком уровне, соответствующем международным требованиям.
В России важным стандартом является ГОСТ Р 52766-2007, который также охватывает требования к качеству сварки. Этот стандарт применяется к различным видам сварки, включая дуговую, газовую и контактную. Он включает в себя требования к квалификации сварщиков, а также к оборудованию и материалам, используемым в процессе сварки.
Квалификация сварщиков играет важную роль в обеспечении качества сварных соединений. Для этого существуют специальные программы обучения и аттестации, которые позволяют оценить навыки и знания специалистов. Важно, чтобы сварщики имели соответствующие сертификаты, подтверждающие их квалификацию в соответствии с международными стандартами, такими как EN 287-1 для сварщиков и ISO 9606 для сварочных процессов.
Кроме того, сертификация сварочного оборудования и материалов также является важным аспектом. Использование сертифицированных материалов и оборудования гарантирует, что они соответствуют установленным требованиям и способны обеспечить необходимую прочность и долговечность сварных соединений. Например, использование сертифицированных сварочных электродов и проволоки, а также проверенных источников питания, может значительно повысить качество сварки.
Контроль качества сварных соединений осуществляется с помощью различных методов, таких как визуальный осмотр, ультразвуковая дефектоскопия, рентгенографическое исследование и другие. Эти методы позволяют выявлять дефекты, которые могут возникнуть в процессе сварки, такие как трещины, поры или недостаточная проникаемость. Регулярный контроль качества и соблюдение стандартов позволяют минимизировать риски и гарантировать безопасность эксплуатации восстановленных рам грузовых автомобилей.
В заключение, соблюдение стандартов и сертификация в сварочном производстве являются необходимыми условиями для обеспечения качества и надежности сварных соединений. Это не только повышает безопасность эксплуатации грузовых автомобилей, но и способствует увеличению срока их службы, что в конечном итоге приводит к снижению затрат на ремонт и обслуживание.
Экологические аспекты сварочных работ
Сварочные работы, особенно в контексте восстановления рам грузовых автомобилей, имеют значительное влияние на окружающую среду. Этот процесс включает в себя использование различных материалов и технологий, которые могут оказывать как положительное, так и отрицательное воздействие на экосистему.
Во-первых, одним из основных экологических аспектов является выброс вредных веществ в атмосферу. При сварке могут выделяться пары металлов, озона и другие токсичные соединения, которые могут негативно сказаться на здоровье работников и окружающих. Поэтому важно использовать современные технологии, такие как MIG/MAG и TIG-сварка, которые обеспечивают более чистый процесс с минимальными выбросами.
Во-вторых, необходимо учитывать использование электроэнергии. Сварочные процессы требуют значительных энергетических затрат, что может привести к увеличению углеродного следа, особенно если энергия поступает из невозобновляемых источников. Переход на более эффективные и экологически чистые источники энергии, такие как солнечные или ветровые, может значительно снизить негативное воздействие на окружающую среду.
Кроме того, важным аспектом является утилизация отходов, образующихся в процессе сварки. Это могут быть обрезки металла, защитные газовые смеси и другие материалы. Эффективная система утилизации и переработки этих отходов может существенно снизить нагрузку на свалки и уменьшить загрязнение окружающей среды. Например, переработка металлических отходов позволяет повторно использовать материалы, что снижает потребность в добыче новых ресурсов.
Также стоит отметить, что использование современных сварочных технологий и оборудования, таких как автоматизированные сварочные системы, может снизить количество отходов и повысить эффективность процесса. Эти системы обеспечивают более точное и аккуратное выполнение сварочных работ, что в свою очередь уменьшает количество брака и отходов.
Наконец, важным аспектом является обучение и повышение квалификации работников. Понимание экологических последствий сварочных работ и применение лучших практик может значительно снизить негативное воздействие на окружающую среду. Внедрение программ по охране труда и экологии на предприятиях, занимающихся сваркой, способствует формированию ответственного отношения к окружающей среде.
Таким образом, экологические аспекты сварочных работ в процессе восстановления рам грузовых автомобилей требуют комплексного подхода, включающего использование современных технологий, эффективное управление отходами и обучение работников. Это позволит не только снизить негативное воздействие на окружающую среду, но и повысить общую эффективность производственных процессов.