
В данной статье мы рассмотрим технологию затяжки болтов головки блока цилиндров (ГБЦ) двигателя Камаз 740, включая точные нормы и схему затяжки для различных модификаций, таких как Евро-2, 3 и 4. Правильная затяжка болтов ГБЦ является критически важной для обеспечения герметичности и надежности работы двигателя, а также предотвращения его перегрева и повреждений. Мы предоставим пошаговую инструкцию и спецификации, которые помогут вам выполнить эту процедуру с максимальной точностью и минимальными рисками.
Особенности конструкции и классификация крепежа
Двигатели серии КАМАЗ 740 оснащены головками блока цилиндров, которые крепятся к блоку с помощью шпилек или болтов, в зависимости от модификации и года выпуска.
В ранних версиях, таких как КАМАЗ 740.10 и 740.11, использовались шпильки с гайками. В более современных моделях, включая Евро-2 и Евро-3, применяются высокопрочные болты с головкой под ключ.
Элементы крепежа должны выдерживать значительные термические и механические нагрузки, возникающие при сгорании топливно-воздушной смеси в камере сгорания.
Для надежного соединения используются болты прочностного класса не ниже 10.9, которые часто имеют специальную маркировку на головке для удобства идентификации.
Важно, что использование нестандартного крепежа или элементов с более низким классом прочности недопустимо, так как это может привести к утечкам под давлением.
Требования к материалу болтов и шпилек
Болты для крепления головки блока цилиндров изготавливаются из легированной стали и проходят термообработку, что обеспечивает необходимую упругость.
При повторном использовании старых болтов важно проверить их на дефекты, особенно на наличие вытяжки и микротрещин в резьбовой части.
Если на металлической поверхности есть признаки перегрева или деформации, такие болты следует заменить, чтобы избежать аварийных ситуаций.
| Параметр | Значение | Примечания |
|---|---|---|
| Крутящий момент | 100-120 Нм | Для болтов ГБЦ Камаз 740 |
| Порядок затяжки | 1-2-3-4-5-6-7-8 | Затягивать по диагонали |
| Количество этапов затяжки | 3 | Первый этап - 50%, второй - 75%, третий - 100% |
Интересные факты
Вот несколько интересных фактов о технологии затяжки болтов головки блока цилиндров (ГБЦ) на двигателе КамАЗ 740:
Специфическая последовательность затяжки: Для обеспечения равномерного распределения нагрузки и предотвращения деформации ГБЦ, затяжка болтов осуществляется в определенной последовательности. Обычно это делается в несколько этапов, начиная с центральных болтов и постепенно переходя к крайним. Это позволяет избежать перекосов и гарантирует надежное соединение.
Использование динамометрического ключа: Для точной затяжки болтов ГБЦ на КамАЗ 740 рекомендуется использовать динамометрический ключ. Это позволяет достичь необходимого момента затяжки, который обычно составляет 100-120 Нм для первых этапов и может увеличиваться на последующих. Неправильная затяжка может привести к повреждению как болтов, так и самой головки блока.
Материалы и технологии: Болты, используемые для крепления ГБЦ на КамАЗ 740, часто изготавливаются из высокопрочных сталей, что обеспечивает их долговечность и устойчивость к высоким температурам и давлениям. Современные технологии обработки и покрытия болтов также способствуют улучшению их коррозионной стойкости и снижению риска ослабления соединения со временем.
Эти аспекты подчеркивают важность правильной технологии затяжки для обеспечения надежной работы двигателя и его долговечности.
Типы уплотнительных прокладок
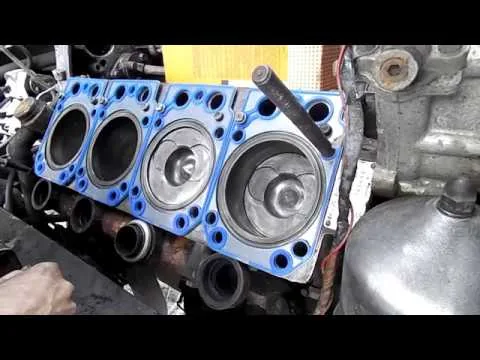
Герметичность соединения обеспечивается многослойной металлической прокладкой с графитовым или полимерным покрытием.
Использование старой прокладки строго запрещено. После первого сжатия материал теряет эластичность и не сможет обеспечить необходимую герметичность.
⚠️ Внимание: Применение прокладок низкого качества или не соответствующих артикулу двигателя может привести к повреждению и смешиванию рабочих жидкостей.
Чистота поверхностей при установке нового уплотнения является важным условием успешного ремонта.
Порядок нумерации и схема затяжки
Достижение равномерного контакта плоскости головки с блоком цилиндров возможно только при точном соблюдении спиральной схемы затяжки крепежных элементов.
Процесс затяжки начинается с центральной части головки и постепенно движется к краям по спирали. Это позволяет удалить оставшийся воздух и равномерно распределить давление по всей поверхности прокладки.
Несоблюдение этой последовательности, например, затяжка болтов по кругу или в произвольном порядке, может привести к перекосу головки и нарушению герметичности в одной из областей.
Нумерация болтов на головке блока
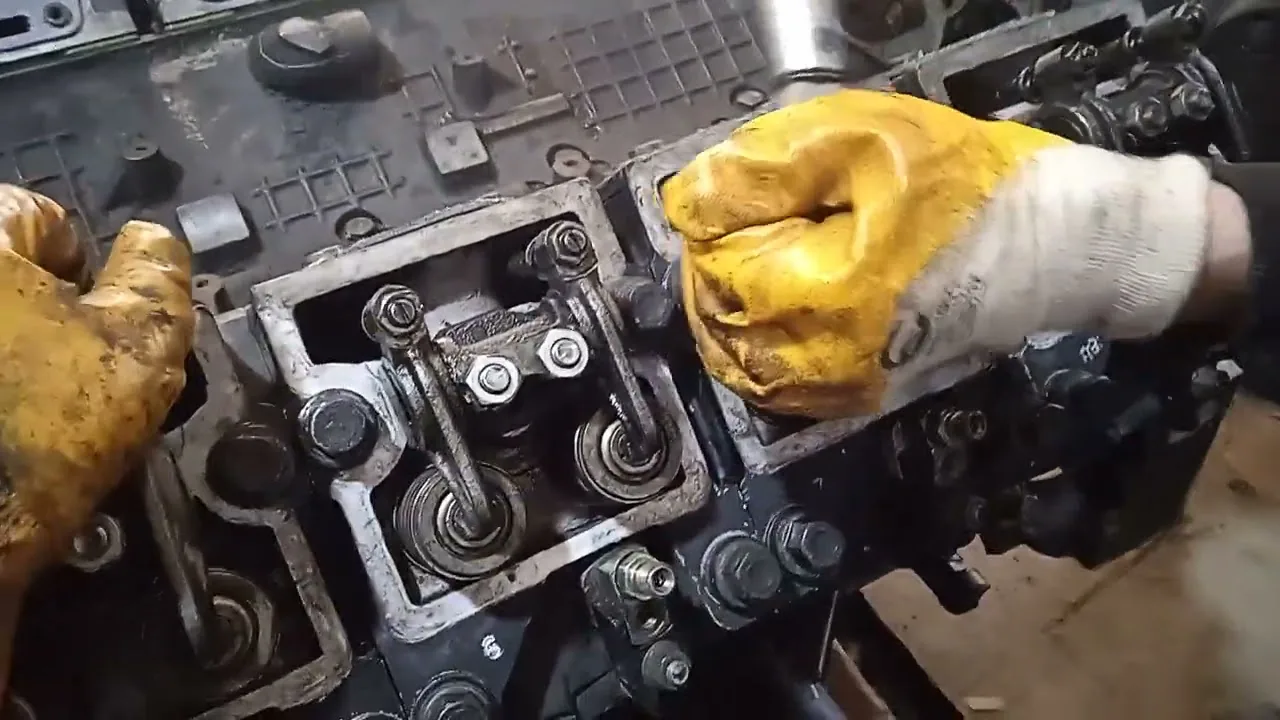
Для двигателей КАМАЗ 740 характерно расположение болтов в два ряда. Нумерация начинается от центра и движется к краям.
Сначала затягиваются болты центральной группы, обозначаемые позициями с 1 по 4, в зависимости от версии головки.
Затем усилие распределяется на среднюю группу, и только в последнюю очередь фиксируются крайние болты, удерживающие углы головки.
Такой порядок затяжки снижает вероятность появления микротрещин в чугунной головке блока цилиндров.
Особенности схемы для разных модификаций
На двигателях с V-образным расположением цилиндров затяжка осуществляется отдельно для каждой головки блока — левой и правой.
Важно внимательно следить за нумерацией при работе с правым и левым рядами, так как симметричное расположение может запутать менее опытного механика.
Перед началом работ полезно провести визуальный осмотр схемы, что поможет избежать ошибок и сэкономить время на исправление.
| Группа болтов | Порядок затяжки | Зона воздействия |
|---|---|---|
| Центральная | 1-4 | Центр камеры сгорания |
| Средняя | 5-12 | Периферийная часть головки |
| Крайняя | 13-20 (или 22) | Угловые области |
Эта таблица демонстрирует общий принцип группировки, однако точное количество болтов может варьироваться в зависимости от конкретной модели двигателя.
Технология затяжки: этапы и моменты
Затяжка болтов головки блока цилиндров на двигателе КАМАЗ 740 — это многоступенчатая процедура, требующая динамометрического ключа с подходящим диапазоном измерений.
Одновременная затяжка до максимального значения недопустима, так как это может вызвать неравномерное сжатие прокладки и деформацию металлических частей.
Процесс включает несколько этапов, каждый из которых имеет свои установленные значения крутящего момента.
Первичная затяжка (предварительная)
На начальном этапе все болты затягиваются с умеренным усилием, обычно в пределах 20-30 Нм. Это позволяет надежно зафиксировать головку на месте.
Такой подход обеспечивает правильное положение прокладки и устраняет зазоры между соединяемыми поверхностями, не создавая избыточных напряжений.
После первого этапа важно еще раз проверить последовательность нумерации и убедиться, что ни один из болтов не пропущен.
Основная затяжка и доводка
Второй этап включает увеличение усилия до 60-80 Нм, что составляет примерно 60-70% от конечного значения.
Третий этап завершает процесс, доводя момент затяжки до значений, указанных производителем для конкретной модели двигателя.
Для двигателей КАМАЗ 740 финальный момент затяжки обычно составляет 190-210 Нм, но точные значения могут варьироваться в зависимости от диаметра резьбы и класса прочности болта.
При использовании метода затяжки с доворотом, после достижения заданного момента болт дополнительно доворачивается на 90 или 180 градусов.
Этот подход позволяет более точно контролировать натяжение шпильки, минимизируя влияние трения в резьбе на итоговое усилие.
- Удалите масло и загрязнения из резьбовых отверстий в блоке цилиндров.
- Нанесите чистое моторное масло на резьбу болтов и опорную поверхность головок.
- Затяните все болты с моментом 20-30 Нм согласно схеме.
- Затяните все болты с моментом 60-80 Нм по схеме.
- Завершите затяжку всех болтов финальным моментом (190-210 Нм) по схеме.
Контрольные замеры и повторная протяжка
После первого запуска двигателя и его прогрева до рабочей температуры завершается усадка прокладки и компонентов.
Руководство по техническому обслуживанию КАМАЗ 740 рекомендует проверять момент затяжки после пробега в 1000-2000 км или по истечении 50 моточасов.
Игнорирование этой процедуры может ослабить крепления и привести к утечкам антифриза или газов в процессе эксплуатации.
Параметры для повторной проверки
Во время контрольной проверки динамометрический ключ должен фиксировать значение, соответствующее окончательному моменту затяжки, без дополнительного проворота болта.
Если ключ срабатывает до достижения установленного значения, это указывает на просадку, и болт следует затянуть до необходимого уровня.
Если болт не поддается движению при приложении усилия, близкого к номинальному, дополнительная затяжка не требуется.
Периодичность обслуживания
Регламентные мероприятия по проверке крепления головки блока цилиндров (ГБЦ) должны входить в перечень обязательных процедур при сезонном техническом обслуживании грузовиков.
Особое внимание следует уделить этой проверке после длительных поездок с высокими нагрузками или в случаях, когда двигатель работал в режимах, близких к максимальным.
| Этап работ | Момент (Нм) | Условие |
|---|---|---|
| Первичный | 20-30 | Холодный двигатель |
| Финальный | 190-210 | По схеме |
| Контрольный | 190-210 | После 2000 км |
Данные в таблице являются усредненными для стандартных модификаций. Для получения точных значений рекомендуется обращаться к руководству по эксплуатации конкретного двигателя.
Типичные ошибки при монтаже ГБЦ
Статистика по ремонту показывает, что большинство проблем с герметичностью головки блока цилиндров возникает из-за несоблюдения технологии сборки.
Представляем вашему вниманию список наиболее частых ошибок при замене прокладки головки блока цилиндров.
- Применение герметика на прокладке — современные металлические прокладки имеют специальное покрытие, и использование герметика может нарушить их функциональность, что приводит к смещению и утечкам.
- Затяжка "на глаз" без динамометрического ключа — отсутствие точного инструмента приводит к неравномерному усилию, что может вызвать деформацию головки или повреждение прокладки.
- Повторное использование болтов — болты головки блока цилиндров работают при высоких температурах и подвержены пластической деформации. Их повторная установка может привести к обрыву.
- Нарушение чистоты поверхностей — грязь, масло или влага на плоскостях блока и головки перед установкой прокладки ухудшают качество прилегания.
⚠️ Важно: Попытка затянуть болты на горячем двигателе может привести к деформации резьбы и повреждению блока цилиндров из-за различий в коэффициентах теплового расширения металлов.
Соблюдение технологии и использование качественного инструмента — залог успешного ремонта и долговечной работы двигателя КАМАЗ 740.
Финальные рекомендации по сборке
Завершение работ включает установку навесного оборудования и заправку двигателя маслом и охлаждающей жидкостью.
Первый запуск после сборки должен проходить под внимательным визуальным контролем, чтобы убедиться в отсутствии утечек в области соединения блока и головки.
Важно дать двигателю прогреться, проверить наличие воздушных пробок в системе охлаждения и убедиться в стабильной работе на холостом ходу.
Регулярная контрольная протяжка после определенного пробега поможет выявить возможные проблемы до их критического проявления.
Качественный ремонт головки блока цилиндров восстанавливает компрессию и мощность двигателя, возвращая автомобилю заводские характеристики.
Влияние температуры на затяжку болтов
Температура играет ключевую роль в процессе затяжки болтов головки блока цилиндров (ГБЦ) двигателя Камаз 740. При изменении температуры изменяются физические свойства материалов, из которых изготовлены как болты, так и головка блока цилиндров. Это может привести к изменению усилия затяжки и, как следствие, к нарушению герметичности соединения.
Во время работы двигателя температура в области ГБЦ может значительно колебаться, что приводит к расширению и сжатию материалов. При нагреве болты могут увеличиваться в длине, а при охлаждении — сокращаться. Если затяжка болтов была выполнена при одной температуре, а затем двигатель нагрелся, это может привести к ослаблению соединения, так как болты могут не обеспечивать необходимое усилие при высоких температурах.
Согласно рекомендациям производителей, затяжка болтов должна производиться при определенной температуре, которая обычно соответствует температуре окружающей среды или температуре, достигнутой после прогрева двигателя. Это позволяет избежать проблем, связанных с термическими деформациями. Например, если затяжка была выполнена при низкой температуре, а затем двигатель был запущен и нагрет, болты могут ослабнуть, что приведет к утечкам масла или охлаждающей жидкости, а также к возможному повреждению головки блока цилиндров.
Для обеспечения надежной затяжки болтов ГБЦ необходимо следить за температурным режимом во время работы двигателя. Рекомендуется проводить затяжку в несколько этапов, начиная с предварительной затяжки при низкой температуре и заканчивая окончательной затяжкой после прогрева двигателя до рабочей температуры. Это позволит обеспечить равномерное распределение усилия и минимизировать риск возникновения проблем в будущем.
Также стоит отметить, что использование термостойких смазок может помочь снизить трение между болтом и гайкой, что в свою очередь позволит более точно контролировать усилие затяжки. Однако при этом необходимо учитывать, что такие смазки могут изменить коэффициент трения, что также следует учитывать при расчете необходимого усилия затяжки.
В заключение, правильная затяжка болтов ГБЦ Камаз 740 требует учета температурных факторов, что является важным аспектом для обеспечения долговечности и надежности работы двигателя. Рекомендуется следовать инструкциям производителя и использовать соответствующие методы контроля температуры во время процесса затяжки.
Рекомендации по подготовке к работе в различных условиях
Перед началом затяжки болтов головки блока цилиндров (ГБЦ) двигателя КамАЗ 740 важно учесть ряд факторов, которые могут повлиять на качество и надежность выполненной работы. Подготовка к работе должна быть тщательной, особенно в зависимости от условий, в которых будет производиться затяжка.
Во-первых, необходимо обеспечить чистоту рабочего места. Загрязнения, такие как пыль, масло или другие посторонние вещества, могут негативно сказаться на процессе затяжки и привести к неправильному распределению усилия. Рекомендуется использовать чистые инструменты и рабочие поверхности, чтобы избежать попадания загрязнений в резьбовые соединения.
Во-вторых, стоит обратить внимание на температурные условия. Затяжка болтов ГБЦ должна проводиться при температуре, близкой к рабочей, так как изменение температуры может привести к изменению размеров деталей и, как следствие, к неправильному затягиванию. Если работа выполняется в холодное время года, рекомендуется предварительно прогреть двигатель до рабочей температуры, чтобы избежать проблем с затяжкой.
Также важно учитывать уровень влажности. В условиях повышенной влажности может образовываться конденсат, который негативно влияет на резьбовые соединения. В таких случаях рекомендуется использовать специальные антикоррозийные составы для защиты резьбы и предотвращения коррозии.
Не менее важным аспектом является выбор инструмента. Для затяжки болтов ГБЦ КамАЗ 740 необходимо использовать динамометрический ключ, который позволяет точно контролировать усилие затяжки. Это особенно важно, так как недостаточная или чрезмерная затяжка может привести к повреждению как болтов, так и самой головки блока цилиндров.
Кроме того, перед началом работы следует ознакомиться с технической документацией, в которой указаны рекомендуемые моменты затяжки и последовательность. Это поможет избежать ошибок и обеспечит надежное соединение. Также стоит проверить состояние болтов: они не должны иметь видимых повреждений, таких как трещины или коррозия.
В заключение, подготовка к затяжке болтов ГБЦ КамАЗ 740 требует внимательности и учета различных факторов. Соблюдение рекомендаций по подготовке позволит обеспечить надежность и долговечность работы двигателя, а также избежать возможных проблем в будущем.
Использование специального инструмента для затяжки
Для качественной и надежной затяжки болтов головки блока цилиндров (ГБЦ) двигателя КамАЗ 740 необходимо использовать специальный инструмент, который обеспечивает точность и равномерность приложения усилия. Основным инструментом для этой процедуры является динамометрический ключ, который позволяет контролировать момент затяжки, что критически важно для предотвращения повреждений как самой головки, так и блока цилиндров.
Динамометрические ключи бывают различных типов: механические и электронные. Механические ключи работают по принципу пружинного механизма, который показывает момент затяжки на шкале. Электронные ключи, в свою очередь, обеспечивают более высокую точность и могут иметь функции звукового и светового оповещения о достижении заданного момента затяжки.
При выборе динамометрического ключа для затяжки болтов ГБЦ КамАЗ 740 важно учитывать диапазон моментных значений, который должен соответствовать требованиям производителя. Для данного двигателя, как правило, требуется момент затяжки в диапазоне от 100 до 120 Нм. Поэтому ключ должен быть способен точно измерять и фиксировать значения в этом диапазоне.
Кроме динамометрического ключа, для выполнения работы могут понадобиться и другие инструменты, такие как торцевые головки, удлинители и трещотки. Они помогут обеспечить доступ к болтам в ограниченном пространстве и упростят процесс затяжки. Также стоит обратить внимание на качество используемых инструментов, так как низкокачественные изделия могут привести к неправильной затяжке и, как следствие, к серьезным поломкам двигателя.
Перед началом работы рекомендуется ознакомиться с технической документацией, в которой указаны не только нормы затяжки, но и последовательность, в которой необходимо затягивать болты. Это важно, так как неправильная последовательность может привести к деформации головки блока и утечкам масла или охлаждающей жидкости.
В процессе затяжки болтов следует соблюдать следующие рекомендации:
- Убедитесь, что все болты и резьбовые отверстия чистые и свободные от загрязнений.
- При необходимости используйте специальную смазку для резьбы, чтобы обеспечить равномерное распределение усилия.
- Затягивайте болты в несколько этапов, начиная с меньшего момента и постепенно увеличивая его до требуемого значения.
- Проверяйте момент затяжки каждого болта после завершения всех этапов, чтобы убедиться в их надежности.
Использование специального инструмента и соблюдение всех рекомендаций по затяжке болтов ГБЦ КамАЗ 740 позволит обеспечить долговечность и надежность работы двигателя, а также предотвратить возможные поломки в будущем.