
В данной статье мы рассмотрим типоразмеры и стандарты резьбы на камерах грузовых автомобилей, что является ключевым аспектом для обеспечения надежной работы тормозной системы. Правильный выбор резьбы и соответствие стандартам ГОСТ гарантируют безопасность эксплуатации транспортных средств, а также упрощают процесс замены и ремонта деталей. Мы предоставим технический справочник, включающий диаметры золотников, таблицы совместимости и рекомендации по монтажу, что поможет специалистам и владельцам грузовых автомобилей избежать ошибок и повысить эффективность обслуживания.
Стандартизация резьбовых соединений вентилей
В производстве грузовых шин и камер существует четкая классификация резьбовых соединений, основанная на диаметре посадочного отверстия в диске и шаге резьбы золотника. Основным стандартом, регулирующим параметры вентилей для пневматических шин на постсоветском пространстве, является ГОСТ. Однако глобализация поставок привела к тому, что на одной оси могут находиться колеса с различной арматурой, что требует от обслуживающего персонала повышенной внимательности.
Наиболее распространенным вариантом для тяжелых грузовиков и автобусов является вентиль с наружным диаметром резьбы 11,3 мм. Этот размер часто путают с метрической резьбой М12, однако шаг резьбы составляет 1,054 мм, что соответствует дюймовой системе 1/2-27 UNF. Этот параметр ключевой при выборе золотника, так как установка метрической резьбы М12 (шаг 1,5 или 1,75 мм) в дюймовое отверстие может повредить витки и, как следствие, испортить дорогостоящую камеру или диск.
Для легкого коммерческого транспорта и некоторых типов прицепных тележек меньшего тоннажа могут использоваться вентили меньшего диаметра, соответствующие легковому стандарту TR413 или TR414, но с усиленной конструкцией. В таких случаях резьба имеет диаметр 8 мм и шаг 0,7 мм (M8x0.7). Важно отметить, что универсальных переходников «из коробки» не существует, и каждый типоразмер требует строгого соблюдения соответствия.
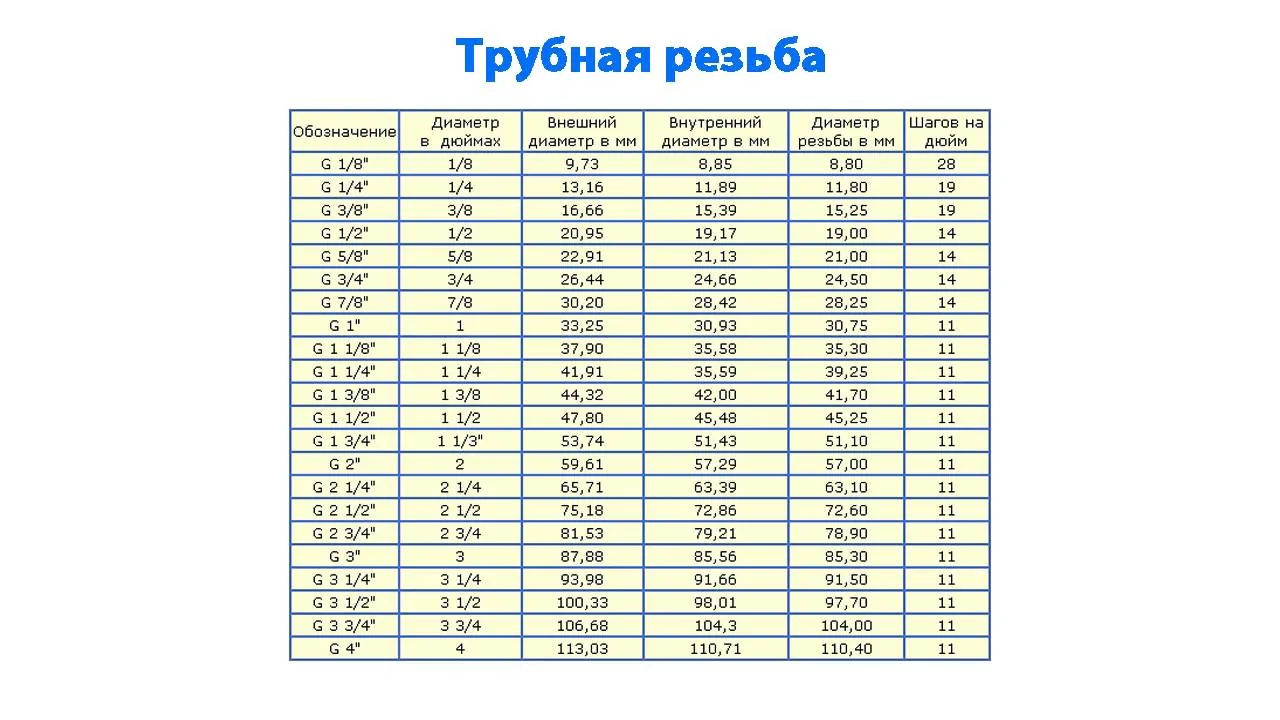
Параметры резьбы по ГОСТ и ISO
Российские производители вентилей и камер строго соблюдают государственные стандарты, согласованные с международными нормами ISO. В соответствии с актуальными техническими условиями, резьба на штоке вентиля, предназначенная для установки колпачка или переходника для подкачки, должна соответствовать определённым допускам. Для грузовых камер стандартом является как конусная, так и цилиндрическая резьба, обеспечивающая герметичность прижатия золотникового клапана.
В технической документации часто встречается обозначение резьбы 1/2"-27 UNF. Это указывает на диаметр условного отверстия в полдюйма и количество витков на один дюйм длины, равное 27. Угол профиля резьбы составляет 60 градусов. Такая форма выбрана не случайно: она обеспечивает высокую прочность соединения при вибрационных нагрузках, возникающих во время движения груженого автомобиля.
Особое внимание следует уделить материалу, из которого изготовлена резьбовая часть. В качественных изделиях шток вентиля изготавливается из латуни, устойчива к коррозии и обладающая достаточной пластичностью, чтобы не ломаться при температурных изменениях. Стальные хромированные вентили встречаются реже и требуют более осторожного обращения, так как сталь менее эластична и может треснуть при чрезмерной затяжке.
⚠️ Внимание: Использование самодельных переходников или изменение отверстия в диске под другой тип резьбы строго запрещено. Это может нарушить целостность конструкции колеса и привести к взрывному разгерметизации при накачке.
При приемке новой партии камер или вентилей на склад необходимо проводить выборочный контроль резьбовой части. Визуально витки должны быть четкими, без заусенцев и следов коррозии. Проход резьбы проверяется с помощью контрольной гайки или калибра. Если золотник вкручивается с чрезмерным усилием или, наоборот, имеет люфт, такую партию следует отклонить, так как герметичность системы не будет обеспечена.
⚠️ Внимание: При покупке вентилей обращайте внимание на наличие резиновой уплотнительной манжеты. Резьба отвечает за фиксацию, но герметизацию соединения камеры и диска обеспечивает именно эластичный элемент.
Интересные факты
Вот несколько интересных фактов о типоразмерах и стандартах резьбы на камерах грузовых автомобилей:
Стандарты резьбы: В грузовых автомобилях часто используются резьбы, соответствующие международным стандартам, таким как ISO (Международная организация по стандартизации) и DIN (Немецкий институт стандартов). Эти стандарты обеспечивают совместимость и взаимозаменяемость деталей, что особенно важно для ремонта и обслуживания автомобилей.
Типоразмеры камер: Камеры грузовых автомобилей имеют различные типоразмеры, которые зависят от нагрузки, которую они должны выдерживать. Например, камеры для легких грузовиков могут иметь размеры 7.50-16, в то время как для тяжелых грузовиков используются размеры 11.00-20 или даже больше. Правильный выбор типоразмера камеры критически важен для безопасности и эффективности эксплуатации транспортного средства.
Резьба и давление: Резьба на камерах грузовых автомобилей также играет важную роль в обеспечении герметичности и устойчивости к высоким давлениям. Например, резьбовые соединения должны быть рассчитаны на давление, которое может достигать 8-10 бар, что требует использования высококачественных материалов и точной обработки резьбы для предотвращения утечек и повреждений.
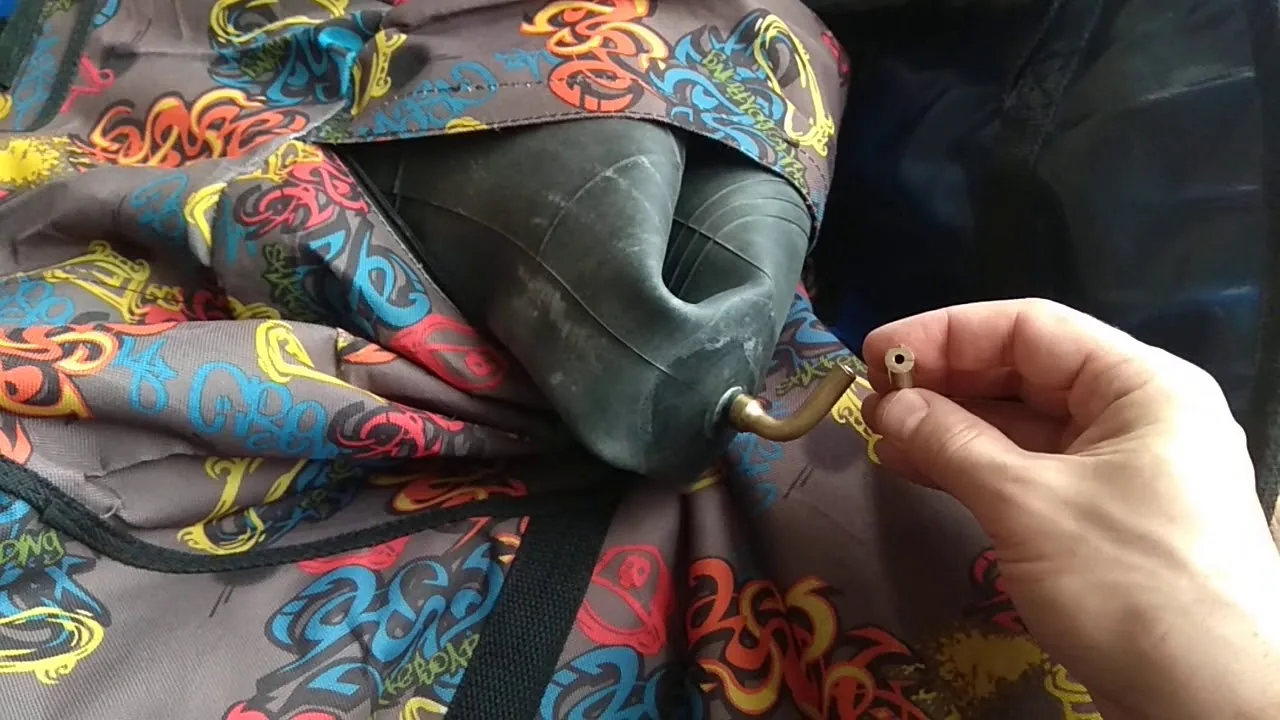
Конструктивные особенности золотников и штоков
Золотник, или ниппель, является ключевым элементом системы накачки и поддержания давления в камере. Это устройство состоит из корпуса, подвижного клапана, пружины и уплотнительных компонентов. Резьба в конструкции золотника выполняет две важные функции: фиксирует клапан внутри корпуса вентиля и служит местом для подключения внешнего оборудования для подачи воздуха.
Корпус золотника обычно имеет наружную резьбу, которая вкручивается в трубку вентиля. Этот узел должен выдерживать давление в несколько атмосфер и быть устойчивым к самопроизвольному выкручиванию из-за вибрации. Для этого в конструкции предусмотрены контрящие элементы или применяется натяжение резьбы. Внутренняя резьба золотника соединяется с наконечником шланга компрессора или манометра.
Внутренние детали золотника изготавливаются из латуни или коррозионностойких сплавов. Пружина клапана сделана из нержавеющей стали, что исключает ржавление и заклинивание. Уплотнители, выполненные из резины или полимеров, должны сохранять эластичность в широком диапазоне температур — от зимних холодов до нагрева колеса при торможении.
Типоразмеры и совместимость
Совместимость золотников и вентилей зависит не только от диаметра резьбы, но и от длины штока, угла наклона и типа посадочного конуса. Для дисковых колес грузовых автомобилей используются вентили с прямым штоком длиной от 40 до 60 мм, в зависимости от толщины обода. Для бездисковых колес подходят угловые вентили, которые облегчают доступ к золотнику.
Существует несколько ключевых типоразмеров, охватывающих 95% всего парка грузового транспорта. К ним относятся вентили с резьбой 11,3 мм (основной стандарт для грузовиков) и 8 мм (для легких грузовиков). Также имеются специальные варианты для специализированной техники или колес большого диаметра, где длина штока может превышать 100 мм.
При выборе аналогов важно учитывать не только размеры, но и пропускную способность клапана. Для камер с большим объемом, где необходима быстрая подкачка, применяются золотники с увеличенным проходным сечением. Установка стандартного легкового золотника в грузовую камеру может значительно увеличить время обслуживания и привести к перегреву клапана.
В таблице ниже представлены основные характеристики наиболее распространенных вентилей для грузового транспорта, что поможет быстро сориентироваться при выборе запчастей.
| Типоразмер | Диаметр резьбы (мм) | Шаг резьбы | Применяемость |
|---|---|---|---|
| Грузовой стандарт | 11,3 | 1,054 (1/2"-27) | КАМАЗ, МАЗ, КрАЗ, прицепы |
| Легкий грузовик | 8,0 | 0,7 (M8x0.7) | ГАЗель, УАЗ, легкие фургоны |
| Спецтехника | 12,0 | 1,5 (M12x1.5) | Некоторые модели погрузчиков |
Процесс монтажа и демонтажа вентиля
Замена вентиля или золотника требует соблюдения определенных шагов для предотвращения повреждений камеры и обеспечения надежной герметизации. Процесс начинается с полного удаления воздуха из камеры. Попытка заменить вентиль под давлением может быть опасной и угрожает жизни исполнителя. После дефляции камеру извлекают из покрышки и выполняют визуальный осмотр посадочного отверстия в диске.
Если в отверстии диска обнаружены коррозия или деформация, его необходимо очистить и выровнять. Установка нового вентиля в поврежденное или окисленное отверстие не обеспечит герметичности, и воздух будет уходить через микрощели между резиной и металлом. В некоторых случаях может потребоваться замена диска или использование ремонтных втулок.
Монтаж нового вентиля осуществляется с применением смазывающего вещества. Резиновую ножку вентиля и края отверстия в диске следует обильно смазать мыльным раствором или специальной монтажной пастой. Это уменьшает трение и позволяет установить вентиль без повреждений резины. Втягивание вентиля производится с помощью специального инструмента или воротка, избегая перекосов.
- Снимите колесо с автомобиля и разбортуйте его, полностью извлекая камеру из покрышки.
- Выкрутите старый вентиль или срежьте его, если он поврежден и не подлежит демонтажу.
- Очистите внутреннюю поверхность диска в районе отверстия, удалив ржавчину и остатки старой резины.
- Смажьте резиновую ножку нового вентиля и края отверстия в диске мыльным раствором.
- Вставьте вентиль в отверстие и с помощью монтажного инструмента втяните его до плотного прилегания уплотнительной манжеты к диску.
- Накачайте камеру до рабочего давления и проверьте место стыка мыльным раствором на предмет утечек.
После установки вентиля и первичной накачки обязательно проверьте герметичность соединения. Для этого место контакта резиновой манжеты с диском обильно смачивают мыльным раствором. Появление пузырьков указывает на утечку. В таком случае следует спустить воздух, поправить вентиль или заменить уплотнительную шайбу. Игнорирование этого этапа может привести к снижению давления во время движения.
Инструменты для обслуживания
Для эффективной замены вентилей необходим специализированный инструмент. Главным инструментом является вентильный ключ или клещи для вытягивания вентилей. С их помощью можно захватить металлическую часть вентиля изнутри камеры и, приложив усилие, протянуть резиновую ножку через отверстие в диске.
Полезен также набор метчиков и плашек для восстановления резьбы, хотя в полевых условиях это встречается редко. Необходим манометр с удлиненным шлангом и зажимом для контроля давления во время накачки. В зимний период стоит позаботиться о наличии теплой воды или помещения для отогрева резины.
Не забывайте о малой механизации. Пневматические гайковерты значительно ускоряют процесс разбортовки, а высокопроизводительные компрессоры позволяют быстро накачать крупные грузовые камеры. Использование качественного инструмента сокращает время простоя автомобиля и уменьшает физическую нагрузку на механика.
- Клещи для вытягивания вентилей (ручные или пневматические).
- Набор гаечных ключей для снятия колес.
- Манометр с длинным шлангом и зажимом.
- Емкость с мыльным раствором и кисть.
- Монтажная паста или техническое мыло.
- Запасные золотники и колпачки разных размеров.
Диагностика неисправностей и обслуживание
Регулярная проверка состояния вентилей и золотников помогает избежать аварий на дороге. Основным сигналом о неисправности является постоянное снижение давления в шине. Если вам приходится подкачивать колесо чаще одного раза в две недели, стоит внимательно осмотреть вентиль, даже если он выглядит целым.
Одной из распространенных проблем является окисление или загрязнение золотника. Пыль, влага и дорожные реагенты могут попасть внутрь вентиля, если колпачок потерян или плохо закручен. Это может привести к тому, что клапан перестает герметично закрываться, и воздух начинает медленно выходить. Чистка золотника или его замена может решить эту проблему всего за несколько минут.
Механические повреждения вентиля также встречаются довольно часто. Удары о бордюры, попадание камней или неосторожное обращение с инструментами при подкачке могут привести к изгибу штока или нарушению герметичности основания. Изогнутый вентиль создает неравномерную нагрузку на камеру во время движения, что может вызвать ее разрыв в области отверстия.
Ключевым аспектом обслуживания является наличие и состояние колпачков. Колпачок выполняет не только эстетическую функцию, но и защищает резьбу золотника от грязи и влаги, а также служит дополнительным барьером для удержания воздуха в случае неисправности основного клапана. Отсутствие колпачка значительно уменьшает срок службы золотника.
⚠️ Важно: Металлические колпачки с резиновыми уплотнителями обеспечивают лучшую герметичность, но могут прикипать. Пластиковые колпачки легче откручиваются, но менее долговечны. Рекомендуется использовать металлические колпачки с графитовой смазкой на резьбе для улучшения их работы.
Типичные ошибки при эксплуатации
- Игнорирование колпачков – отсутствие колпачков приводит к загрязнению золотника и коррозии, что может вызвать утечку воздуха. Всегда используйте колпачки.
- Перетяжка золотника – чрезмерное усилие при закручивании золотника в вентиль может повредить уплотнительную прокладку или сорвать резьбу. Закручивайте его до упора вручную.
- Использование неподходящих переходников – попытка адаптировать резьбу с помощью самодельных переходников создает напряжение и риск разгерметизации. Выбирайте вентили правильного типоразмера.
- Отсутствие проверки после монтажа – установка камеры без проверки мыльным раствором может оставить незамеченными мелкие утечки. Всегда проверяйте герметичность перед установкой колеса на автомобиль.
Для увеличения срока службы вентилей рекомендуется проводить профилактическую чистку при каждой сезонной замене шин. Золотник следует выкрутить, промыть в бензине или растворителе, затем продувать и смазывать перед повторной установкой. Эта простая процедура занимает немного времени, но обеспечивает надежную работу системы накачки на весь сезон.
Технические параметры и справочные данные
Для инженеров и специалистов по снабжению важны точные характеристики резьбы и вентилей. В этом разделе представлены данные, которые помогут идентифицировать компоненты даже при стертой маркировке. Ключевым параметром является шаг резьбы, который для грузового стандарта составляет 1,054 мм. Это значение вычисляется делением дюйма (25,4 мм) на количество ниток (27).
Диаметр отверстия в диске для вентиля также стандартизирован. Для большинства грузовых вентилей он равен 11,5 мм с допустимым отклонением +0,2 мм. Увеличение этого отверстия может привести к утечкам, а уменьшение затруднит установку или повредит резиновую прокладку. Контроль данного размера осуществляется с помощью сверл или калибров-пробок.
Давление, которое должен выдерживать вентиль, как правило, в 2-3 раза превышает рабочее давление в шине. Стандартные вентили рассчитаны на давление до 16 атмосфер, что удовлетворяет потребности даже перегруженных грузовиков. Однако при использовании азота или в условиях высоких температур давление может увеличиваться, поэтому запас прочности обязателен.
| Параметр | Значение | Допуск / Примечание |
|---|---|---|
| Рабочее давление | до 12 атм | Кратковременно до 16 атм |
| Температурный режим | -40...+100 °C | Зависит от материала резины |
| Материал штока | Латунь Л63 | Возможна никелировка |
При заказе запчастей для автопарка необходимо указывать не только модель автомобиля, но и тип установленных дисков и камер. Разнообразие в комплектации колесной базы — распространенное явление для техники с большим пробегом. Наличие на складе вентилей обоих основных типоразмеров (8 мм и 11,3 мм) позволит быстро решить проблему с любым колесом.
Обеспечение безопасности и надежности колесной системы
Вопрос о типе резьбы на автомобильной камере напрямую связан с надежностью транспортного средства. Колесо — это единственный элемент, соединяющий грузовик с дорогой, и любая неисправность в его конструкции может привести к серьезным последствиям. Герметичность камеры, обеспечиваемая правильным резьбовым соединением вентиля, влияет на устойчивость автомобиля, расход топлива и износ протектора.
Соблюдение стандартов при замене вентилей и золотников помогает избежать неожиданных ситуаций в пути. Использование качественных комплектующих и строгое следование технологии монтажа гарантируют, что колесо сможет выдержать многотысячные пробеги по дорогам различного качества. Механикам следует помнить, что экономия на таких деталях, как вентиль или колпачок, может привести к дорогостоящему ремонту или даже аварии.
Регулярная проверка состояния вентилей должна стать частью графика технического обслуживания каждого грузовика. Простая процедура проверки давления и визуального осмотра занимает не более минуты на колесо, но ее значение для безопасности невозможно переоценить. Профессиональный подход к обслуживанию колесной арматуры выделяет качественный автопарк среди остальных.
Влияние материалов на прочность резьбы
При выборе резьбы для камер грузовых автомобилей важным аспектом является материал, из которого изготовлены резьбовые элементы. Прочность резьбы напрямую зависит от свойств материала, что в свою очередь влияет на надежность и долговечность всей конструкции.
Наиболее распространенными материалами для изготовления резьбовых соединений являются сталь, алюминий и различные сплавы. Каждый из этих материалов имеет свои характеристики, которые определяют их применение в грузовых автомобилях.
Сталь является наиболее распространенным материалом для резьбы благодаря своей высокой прочности и устойчивости к механическим нагрузкам. Стальные резьбы могут быть выполнены из различных марок стали, что позволяет выбирать оптимальные варианты в зависимости от условий эксплуатации. Например, углеродная сталь часто используется для стандартных резьбовых соединений, в то время как легированные стали применяются в более ответственных узлах, где требуется повышенная прочность и устойчивость к коррозии.
Алюминий и его сплавы также находят применение в производстве резьбовых соединений, особенно в тех случаях, когда важна легкость конструкции. Алюминиевые резьбы обладают хорошей коррозионной стойкостью, однако их прочность значительно ниже, чем у стальных. Поэтому алюминий чаще используется в менее нагруженных узлах или в сочетании с другими материалами для уменьшения веса конструкции.
Кроме того, пластиковые и композитные материалы также начинают использоваться для резьбовых соединений, особенно в современных грузовых автомобилях, где важна не только прочность, но и снижение веса. Пластиковые резьбы могут быть устойчивыми к коррозии и обладают хорошими диэлектрическими свойствами, однако их прочность ограничена, что делает их применение более специфичным.
Важно отметить, что не только материал, но и его обработка влияют на прочность резьбы. Например, термообработка стальных резьб может значительно повысить их прочностные характеристики. Также стоит учитывать, что резьба должна быть правильно спроектирована и изготовлена с учетом всех нагрузок, которые будут действовать на соединение в процессе эксплуатации.
В заключение, выбор материала для резьбы на камерах грузовых автомобилей является критически важным аспектом, который определяет не только прочность и надежность соединений, но и общую эффективность работы автомобиля. Правильный выбор и использование современных материалов позволяют значительно повысить эксплуатационные характеристики грузовых автомобилей, что в свою очередь сказывается на их экономичности и безопасности.
Сравнение различных сплавов и их характеристик
При выборе материала для резьбы на камерах грузовых автомобилей важным аспектом является понимание характеристик различных сплавов, используемых в производстве. Каждый сплав обладает уникальными свойствами, которые могут существенно влиять на долговечность, прочность и устойчивость к коррозии резьбовых соединений.
Одним из наиболее распространенных сплавов является алюминий. Алюминиевые сплавы легкие и обладают хорошей коррозионной стойкостью, что делает их идеальными для использования в условиях повышенной влажности и агрессивной среды. Однако алюминий имеет относительно низкую прочность на сжатие и может быть менее устойчив к механическим повреждениям по сравнению с другими материалами.
Сталь, в свою очередь, является более прочным материалом, что делает ее предпочтительным выбором для резьбы, подверженной высоким нагрузкам. Стальные сплавы могут быть легированными, что улучшает их характеристики, такие как прочность, твердость и устойчивость к износу. Однако сталь подвержена коррозии, поэтому для повышения ее долговечности часто применяется оцинковка или другие методы защиты.
Нержавеющая сталь представляет собой еще один вариант, который сочетает в себе прочность стали и коррозионную стойкость. Она идеально подходит для использования в условиях, где резьбовые соединения могут подвергаться воздействию влаги и химических веществ. Однако нержавеющая сталь может быть дороже в производстве и обработке, что стоит учитывать при выборе материала.
Медные сплавы, такие как бронза и латунь, также находят применение в производстве резьбы. Они обладают хорошими антикоррозийными свойствами и высокой пластичностью, что позволяет легко обрабатывать их. Однако медные сплавы могут быть менее прочными, чем сталь, и их использование может быть ограничено в условиях высоких механических нагрузок.
При сравнении различных сплавов важно учитывать не только их механические свойства, но и условия эксплуатации, в которых будет использоваться резьба. Например, в условиях высокой температуры и давления могут потребоваться специальные сплавы, способные выдерживать такие нагрузки без потери своих характеристик.
В заключение, выбор сплава для резьбы на камерах грузовых автомобилей должен основываться на комплексной оценке всех факторов, включая механические свойства, коррозионную стойкость, стоимость и условия эксплуатации. Правильный выбор материала обеспечит надежность и долговечность резьбовых соединений, что в свою очередь повысит общую эффективность работы грузового автомобиля.
Тестирование и контроль качества резьбы
Тестирование и контроль качества резьбы являются важными этапами в производственном процессе, особенно для компонентов, используемых в грузовых автомобилях. Резьба, как один из ключевых элементов соединений, должна соответствовать строгим стандартам, чтобы обеспечить надежность и безопасность эксплуатации транспортных средств.
Процесс тестирования резьбы включает в себя несколько методов, направленных на оценку ее геометрических параметров, прочности и устойчивости к нагрузкам. Одним из основных методов является визуальный осмотр, который позволяет выявить видимые дефекты, такие как трещины, заусенцы или неправильные размеры. Однако визуальный осмотр не всегда достаточен, и для более детального анализа применяются специальные инструменты и оборудование.
Одним из таких инструментов является резьбомер, который позволяет точно измерить шаг, диаметр и профиль резьбы. Эти параметры должны соответствовать установленным стандартам, таким как ISO, DIN или ANSI, в зависимости от региона и типа грузового автомобиля. Неправильные размеры могут привести к ослаблению соединений и, как следствие, к аварийным ситуациям на дороге.
Кроме того, для оценки прочности резьбы часто проводятся испытания на сжатие и растяжение. Эти тесты помогают определить, насколько хорошо резьба выдерживает нагрузки в условиях эксплуатации. Например, при тестировании на растяжение резьба должна демонстрировать высокую прочность и не поддаваться деформации при приложении силы. Это особенно важно для грузовых автомобилей, которые часто работают в тяжелых условиях и подвержены значительным нагрузкам.
Контроль качества резьбы также включает в себя проверку на коррозионную стойкость, что особенно актуально для грузовых автомобилей, эксплуатируемых в условиях повышенной влажности или в агрессивных средах. Для этого могут использоваться специальные методы, такие как испытания на коррозию в солевом тумане, которые позволяют оценить, насколько быстро резьба подвержена разрушению под воздействием коррозионных факторов.
Важным аспектом контроля качества является также соблюдение технологических процессов при производстве резьбы. Неправильные условия обработки, такие как температура и скорость резьбонарезного станка, могут привести к ухудшению механических свойств резьбы. Поэтому на производственных предприятиях внедряются системы управления качеством, которые позволяют отслеживать все этапы производства и обеспечивать соответствие продукции установленным стандартам.
Таким образом, тестирование и контроль качества резьбы на камерах грузовых автомобилей являются неотъемлемой частью производственного процесса, обеспечивая надежность и безопасность эксплуатации транспортных средств. Соблюдение всех стандартов и проведение регулярных проверок позволяют минимизировать риски и повысить долговечность компонентов, что, в свою очередь, способствует повышению общей эффективности работы грузовых автомобилей.
Методы проверки и сертификации
Проверка и сертификация типоразмеров и стандартов резьбы на камерах грузовых автомобилей являются важными этапами в обеспечении безопасности и надежности транспортных средств. Эти процессы позволяют гарантировать, что используемые компоненты соответствуют установленным требованиям и стандартам, что, в свою очередь, снижает риск аварий и поломок.
Существует несколько методов проверки резьбы, которые могут быть применены в зависимости от конкретных требований и условий эксплуатации. Один из основных методов — это визуальный осмотр, который позволяет выявить явные дефекты, такие как трещины, коррозия или неправильная геометрия резьбы. Однако визуальный осмотр не всегда достаточен для полной оценки состояния резьбы.
Для более точной проверки часто используются специальные инструменты, такие как шаблоны и микрометры, которые позволяют измерять параметры резьбы, включая шаг, диаметр и профиль. Эти измерения помогают определить, соответствует ли резьба установленным стандартам, таким как ISO, DIN или ANSI. Например, резьба может быть проверена на соответствие стандарту ISO 965, который описывает параметры метрической резьбы.
Кроме того, для сертификации резьбы могут применяться методы неразрушающего контроля, такие как ультразвуковая или магнитно-порошковая дефектоскопия. Эти методы позволяют обнаружить скрытые дефекты, которые могут негативно сказаться на прочности и долговечности резьбы. Неразрушающий контроль особенно важен для критически важных компонентов, где даже незначительные дефекты могут привести к серьезным последствиям.
Сертификация резьбы включает в себя не только проверку ее параметров, но и оценку производственного процесса. Производители должны соблюдать строгие стандарты качества, которые могут включать в себя контроль за материалами, используемыми для изготовления резьбы, а также за процессами обработки и сборки. Сертификация может проводиться как внутренними, так и внешними органами, и обычно включает в себя аудит производственных мощностей и проверку документации.
Важно отметить, что сертификация резьбы на камерах грузовых автомобилей не является разовым мероприятием. Регулярные проверки и повторная сертификация необходимы для поддержания высокого уровня качества и безопасности. Это особенно актуально для грузовых автомобилей, которые подвергаются высоким нагрузкам и условиям эксплуатации, что может привести к быстрому износу компонентов.
В заключение, методы проверки и сертификации резьбы на камерах грузовых автомобилей играют ключевую роль в обеспечении надежности и безопасности транспортных средств. Комплексный подход к проверке, включающий визуальный осмотр, измерения и неразрушающий контроль, а также строгие стандарты сертификации, позволяет минимизировать риски и гарантировать высокое качество продукции.
Будущее стандартов резьбы в автомобильной промышленности
Будущее стандартов резьбы в автомобильной промышленности будет определяться рядом факторов, включая технологические инновации, требования к безопасности, а также экологические аспекты. С каждым годом требования к грузовым автомобилям становятся все более строгими, что в свою очередь влияет на стандарты резьбы, используемые в их конструкции.
Одним из ключевых направлений является переход на более легкие и прочные материалы, такие как алюминий и композиты. Это требует пересмотра существующих стандартов резьбы, так как новые материалы могут иметь различные механические свойства, что влияет на выбор типа резьбы и ее параметров. Например, резьбы с мелким шагом могут обеспечить лучшее распределение нагрузки и уменьшить риск повреждения материала.
Также стоит отметить, что с развитием технологий производства, таких как 3D-печать, появляются новые возможности для создания нестандартных резьбовых соединений. Это может привести к необходимости разработки новых стандартов, которые будут учитывать особенности этих технологий. Например, резьбы, созданные с помощью аддитивного производства, могут иметь уникальные геометрические формы, что потребует адаптации существующих стандартов для обеспечения совместимости и надежности соединений.
Важным аспектом будущего стандартов резьбы является также интеграция систем автоматизации и цифровизации в производственные процессы. Системы мониторинга и управления могут обеспечить более точное соблюдение стандартов, а также позволить проводить анализ данных для оптимизации процессов. Это может привести к созданию более строгих и детализированных стандартов, которые будут учитывать не только размеры и шаг резьбы, но и условия эксплуатации, такие как температура, влажность и вибрации.
Кроме того, с учетом глобализации и международной торговли, стандарты резьбы должны быть унифицированы на международном уровне. Это позволит упростить процесс производства и ремонта грузовых автомобилей, а также снизить затраты на логистику. Важно, чтобы новые стандарты учитывали специфику различных регионов и стран, а также требования местных рынков.
Наконец, экологические аспекты также будут играть важную роль в будущем стандартов резьбы. С учетом глобальных тенденций к устойчивому развитию и снижению углеродного следа, производители будут стремиться к использованию более экологически чистых материалов и технологий. Это может привести к необходимости пересмотра стандартов резьбы, чтобы они соответствовали новым требованиям по экологии и безопасности.
Таким образом, будущее стандартов резьбы в автомобильной промышленности будет определяться множеством факторов, включая технологические инновации, требования к безопасности, экологические аспекты и глобализацию. Адаптация к этим изменениям станет ключевым моментом для обеспечения надежности и безопасности грузовых автомобилей в будущем.