
Сборка двигателя КАМАЗ 740 — это ответственный процесс, требующий точности и внимательности на каждом этапе. В данной статье представлена пошаговая инструкция, которая поможет как опытным механикам, так и новичкам в правильной сборке данного двигателя. Мы подробно рассмотрим ключевые моменты затяжки, регулировку клапанов и ТНВД, а также типичные ошибки, которые могут возникнуть при монтаже головки блока цилиндров. Эта информация будет полезна для обеспечения надежной работы двигателя и продления его срока службы.
Подготовка блока цилиндров и монтаж кривошипно-шатунного механизма
Работы начинаются с детальной дефектовки и подготовки блока цилиндров, который является основой агрегата.
Поверхность блока, контактирующая с головками, должна быть чистой, обезжиренной и свободной от механических повреждений и остатков старых прокладок. Даже микроскопические неровности могут привести к утечке газов.
В места установки коренных подшипников необходимо поместить вкладыши, предварительно смазав их чистым моторным маслом для создания масляного клина при первом запуске.
Установка коленчатого вала и маховика
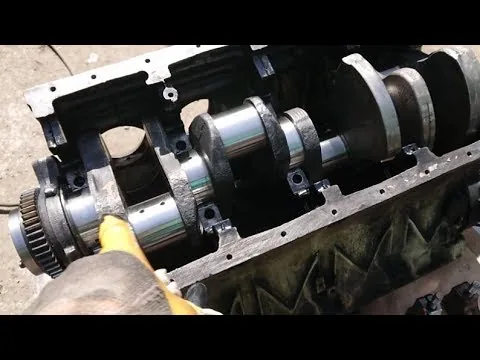
Коленчатый вал устанавливается в блок, где уже находятся вкладыши. Затем монтируются крышки коренных подшипников. Важно соблюдать маркировку и следить за направлением стрелок, указывающих на переднюю часть двигателя.
Затяжка болтов крышек выполняется с помощью динамометрического ключа в несколько этапов, согласно схеме из технической документации. Это поможет избежать перекоса и заклинивания вала.
На задний конец коленчатого вала устанавливается маховик, который фиксируется болтами с моментом затяжки от 20 до 25 кгс·м. Для этого потребуется мощный вороток или пневматический инструмент.
Затем на вал надевается шестерня, отвечающая за привод распределительного вала и масляного насоса. Она фиксируется шпонкой или фланцем, в зависимости от модификации двигателя.
Необходимо проверить осевой люфт коленчатого вала с помощью щупов или индикатора. Слишком большой зазор может привести к утечке масла и снижению давления в системе смазки.
Смазка всех трущихся поверхностей перед сборкой является обязательным этапом, предотвращающим сухое трение при запуске двигателя.
| Этап сборки | Допуски | Регулировки |
|---|---|---|
| Подготовка деталей | Размеры по чертежам | Проверка зазоров в подшипниках |
| Установка блока | Параллельность плоскостей | Регулировка клапанов |
| Установка коленвала | Диаметр отверстий | Установка момента затяжки |
| Установка поршней | Диаметр поршней | Зазор между поршнем и цилиндром |
| Сборка головки | Плоскостность поверхности | Регулировка зазоров клапанов |
| Установка системы смазки | Давление масла | Проверка работы масляного насоса |
| Проверка системы охлаждения | Температура охлаждающей жидкости | Регулировка термостата |
| Финальная проверка | Общие размеры | Проверка на утечки |
Интересные факты
Вот несколько интересных фактов о технологии сборки двигателя КАМАЗ 740:
Модульная сборка: Двигатели КАМАЗ 740 собираются по модульной технологии, что позволяет значительно сократить время на сборку и повысить качество. Каждый модуль (например, блок цилиндров, головка блока, система смазки) проходит предварительную проверку и тестирование, что минимизирует вероятность ошибок на финальном этапе.
Точные допуски: В процессе сборки двигателя КАМАЗ 740 используются строгие допуски, которые обеспечивают высокую надежность и долговечность работы двигателя. Например, зазоры между поршнем и цилиндром должны быть в пределах 0,05-0,1 мм, что позволяет избежать излишнего трения и износа.
Регулировка клапанов: На этапе сборки особое внимание уделяется регулировке клапанов. Неправильная регулировка может привести к снижению мощности и увеличению расхода топлива. Для достижения оптимальных характеристик используется специальный инструмент, который позволяет точно установить зазоры между клапанами и толкателями, что критически важно для работы двигателя в различных режимах.
Монтаж поршневой группы и установка головок блока
Монтаж поршней с шатунами требует внимательного подхода к их расположению относительно коленчатого вала и блока цилиндров.
На нижней части поршня обычно есть стрелка или отметка, которая должна быть направлена в сторону маховика или передней части двигателя, в зависимости от модели двигателя КАМАЗ 740.
Поршневые кольца устанавливаются в канавки с учетом разворота замков на 120 или 180 градусов относительно друг друга, чтобы избежать прямого прорыва газов в картер.
Технология затяжки болтов ГБЦ
Головки блока цилиндров устанавливаются на шпильки с новыми прокладками, которые не требуют герметика, если металлическая поверхность чистая и ровная.
Затяжка болтов головок выполняется в строгой последовательности: от центра к краям, в три этапа. Финальный момент затяжки должен составлять 19-21 кгс·м для двигателей старого образца.
После первой протяжки необходимо провернуть коленчатый вал на несколько оборотов и повторно проверить моменты затяжки, так как прокладка может «усесть».
Штанги толкателей устанавливаются в направляющие втулки. Важно не перепутать штанги впускных и выпускных клапанов, если они отличаются по конструкции.
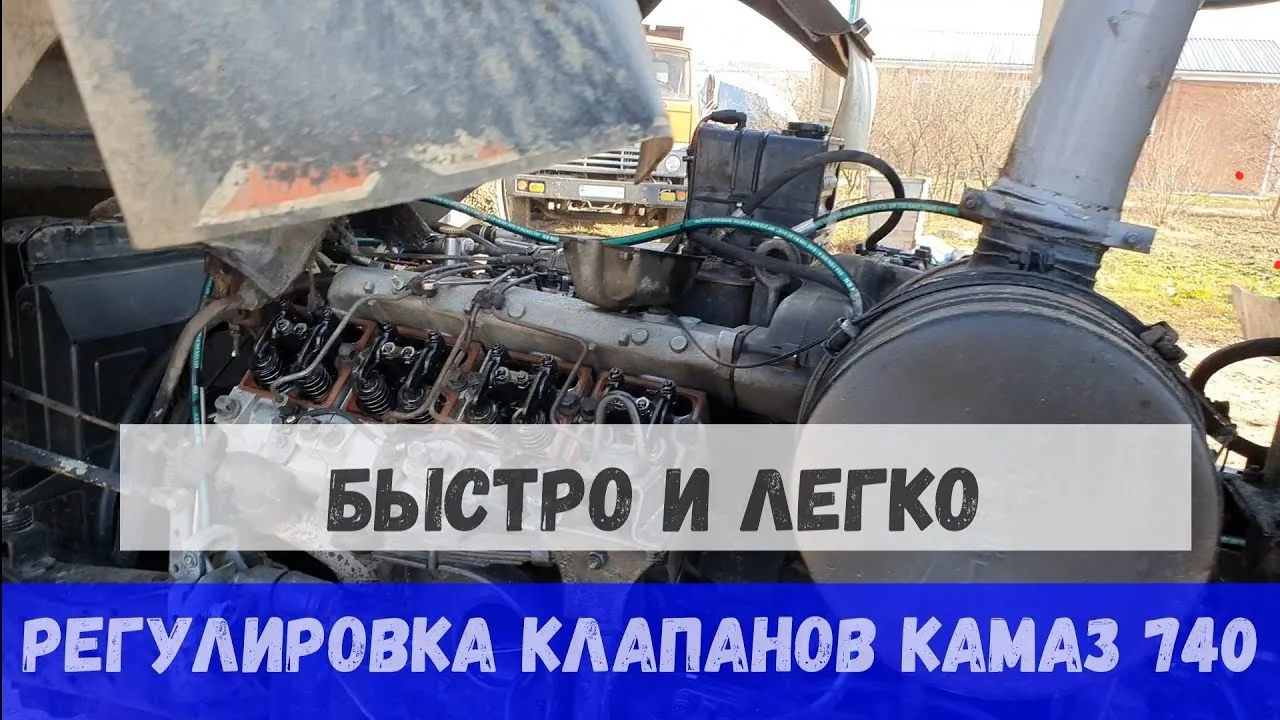
Коромысла и стойки устанавливаются на головки, после чего выполняется предварительная регулировка тепловых зазоров клапанов на холодном двигателе.
| Параметр | Значение для КАМАЗ 740 | Значение для КАМАЗ 740.30 (Евро-2) |
|---|---|---|
| Момент затяжки ГБЦ | 19-21 кгс·м | 19-21 кгс·м |
| Тепловой зазор (впуск) | 0,3 мм | 0,3 мм |
| Тепловой зазор (выпуск) | 0,4 мм | 0,4 мм |
Качественная сборка поршневой группы обеспечивает отсутствие расхода масла на угар и стабильную компрессию во всех цилиндрах.
Сборка газораспределительного механизма и привода ТНВД
Установка распределительного вала требует внимательности, чтобы не повредить подшипники скольжения в блоке цилиндров.
Перед установкой вал нужно смазать маслом и аккуратно ввести в блок до упора. Затем он фиксируется упорным фланцем, который предотвращает осевое смещение.
Важно, чтобы шестерня распредвала правильно зацепилась с шестерней коленчатого вала по меткам. Это гарантирует синхронизацию работы двигателя.
Регулировка клапанов
Регулировка тепловых зазоров выполняется на холодном двигателе, при температуре не выше 20-30 градусов Цельсия.
Работу начинают с первого цилиндра. Затем коленчатый вал поворачивается на 60 градусов (1/6 оборота) для перехода к следующему цилиндру в порядке 1-5-4-2-6-3-7-8.
Проверка зазоров осуществляется с помощью щупа между коромыслом и концом стержня клапана. При необходимости регулировка выполняется путем поворота регулировочного винта и закрепления контргайкой.
Привод топливного насоса высокого давления (ТНВД) соединяется с шестерней распредвала через муфту опережения впрыска.
Важно правильно установить угол опережения впрыска, используя фиксатор момента впрыска, который помещается в специальное отверстие на корпусе ТНВД.
При сборке привода необходимо совместить метку на ведущей полумуфте с меткой на фланце ТНВД, чтобы обеспечить запуск двигателя без длительной прокрутки стартером.
⚠️ Внимание: Неверная установка меток ГРМ или ТНВД может привести к столкновению клапанов с поршнями или к неравномерной работе двигателя, что может вызвать серьезные повреждения.
После установки всех элементов газораспределения рекомендуется еще раз визуально проверить правильность сборки и убедиться в отсутствии забытых инструментов в поддоне.
Установка навесного оборудования и пусковая отладка
На финальном этапе на двигатель устанавливаются турбокомпрессор, водяной насос, генератор и стартер.
Трубопроводы для охлаждения и смазки соединяются с новыми прокладками и герметиками, устойчивыми к высоким температурам и агрессивным веществам.
Система подачи топлива заполняется топливом, а воздух из фильтров грубой и тонкой очистки удаляется через специальные штуцеры для прокачки.
Первый запуск и контроль параметров
Первый запуск двигателя после сборки нужно проводить с отключенной подачей топлива для прокрутки или с кратковременными включениями стартера, чтобы заполнить масляные каналы.
Давление масла должно появиться на манометре в течение первых 5-10 секунд работы стартера. Если этого не произошло, двигатель следует немедленно остановить.
После запуска двигатель должен работать ровно, без посторонних звуков и вибраций, а температура охлаждающей жидкости должна постепенно повышаться.
В процессе обкатки, которая длится примерно 2000-3000 км, рекомендуется избегать работы двигателя на полную мощность и высоких оборотах.
Важно следить за уровнем масла и антифриза, так как новые прокладки и сальники могут первоначально усаживаться.
Раннее выявление неисправностей в период обкатки позволяет устранить их с минимальными затратами времени и средств.
Типичные ошибки при сборке и их последствия
- Недостаточная очистка поверхностей соединения — может привести к утечке газов, перегреву мотора и быстрому выходу из строя прокладки головки блока цилиндров, что потребует повторной разборки.
- Нарушение последовательности и момента затяжки крепежных элементов — может вызвать деформацию головки блока, утрату герметичности и вероятность попадания антифриза в цилиндры.
- Игнорирование меток газораспределительного механизма и топливного насоса высокого давления — приводит к неправильной настройке фаз газораспределения, затрудненному запуску, образованию дыма и снижению мощности.
- Отсутствие смазки при первоначальной установке — вызывает мгновенный износ вкладышей и поршневых колец в первые секунды работы до поступления масла под давлением.
⚠️ Важно: Использование старых болтов головки блока цилиндров, которые уже были в эксплуатации и вытянулись, строго запрещено. Они могут сломаться при затяжке или в процессе работы.
Соблюдение всех технических норм и применение качественных запчастей — залог долговечности восстановленного двигателя.
Профессиональный подход к сборке позволяет вернуть ресурс двигателя до 80-90% от заводских характеристик.
Финальная проверка и обкаточный режим
Заключительным этапом процесса является всесторонняя проверка всех систем двигателя как под нагрузкой, так и в режиме холостого хода.
Важно убедиться, что отсутствуют посторонние звуки, стуки и вибрации, указывающие на возможные дефекты в сборке.
Корректно собранный двигатель КАМАЗ работает плавно, без дымления и потери мощности, что гарантирует надежность автомобиля.
Контроль качества сборки и тестирование компонентов
Контроль качества сборки двигателя КАМАЗ 740 является одним из ключевых этапов, обеспечивающих надежность и долговечность работы двигателя. На этом этапе осуществляется проверка всех собранных компонентов, а также их соответствие установленным стандартам и допускам.
Первым шагом в контроле качества является визуальный осмотр всех деталей и узлов. Специалисты проверяют наличие механических повреждений, коррозии, а также соответствие деталей техническим условиям. Важно убедиться, что все компоненты имеют необходимые маркировки и соответствуют спецификациям, установленным производителем.
Следующим этапом является измерение геометрических параметров деталей. Для этого используются высокоточные измерительные инструменты, такие как микрометры, штангенциркули и координатно-измерительные машины. Основные параметры, подлежащие контролю, включают диаметр цилиндров, зазоры между поршнями и стенками цилиндров, а также размеры шатуна и коленчатого вала. Все измерения должны соответствовать установленным допускам, которые определяются технической документацией на двигатель.
После проверки геометрических параметров осуществляется контроль зазоров в подшипниках. Для этого применяются специальные щупы и индикаторы. Зазоры между коленчатым валом и подшипниками должны находиться в пределах, указанных в технических условиях, чтобы избежать излишнего трения и перегрева во время работы двигателя.
Тестирование компонентов включает в себя проверку работоспособности систем смазки и охлаждения. На этом этапе проверяется давление масла, а также эффективность работы системы охлаждения. Для этого могут использоваться стенды, на которых имитируются условия работы двигателя. Важно убедиться, что система смазки обеспечивает достаточное давление и объем масла для всех движущихся частей, а система охлаждения эффективно отводит тепло.
Кроме того, проводится тестирование системы впуска и выпуска. Проверяется герметичность соединений, а также состояние клапанов и поршней. Неправильная работа этих систем может привести к снижению мощности двигателя и увеличению расхода топлива.
Завершающим этапом контроля качества является испытание собранного двигателя на стенде. На этом этапе проверяются все параметры работы двигателя: мощность, крутящий момент, расход топлива и выбросы вредных веществ. Испытания проводятся в различных режимах работы, что позволяет выявить возможные недостатки и внести необходимые коррективы до начала серийной эксплуатации.
Таким образом, контроль качества сборки и тестирование компонентов двигателя КАМАЗ 740 являются неотъемлемой частью производственного процесса, обеспечивая высокую надежность и эффективность работы двигателя в условиях эксплуатации.
Испытания на стенде
Испытания на стенде являются завершающим этапом сборки двигателя КАМАЗ 740 и играют ключевую роль в обеспечении его надежности и работоспособности. На этом этапе проверяются все основные параметры двигателя, включая его мощность, крутящий момент, уровень выбросов и расход топлива. Испытания проводятся на специализированных стендах, которые позволяют имитировать реальные условия эксплуатации.
Перед началом испытаний двигатель проходит предварительную проверку на наличие видимых дефектов и утечек. Все соединения, включая топливные и масляные, должны быть герметичными. Также проверяется правильность установки всех систем, таких как система охлаждения, система смазки и система впуска и выпуска.
На стенде двигатель подвергается различным режимам работы, включая холостой ход, максимальные обороты и нагрузки, соответствующие реальным условиям эксплуатации. В процессе испытаний используются специальные датчики и измерительные приборы, которые фиксируют параметры работы двигателя. Это позволяет выявить возможные неисправности и отклонения от заданных характеристик.
Одним из ключевых аспектов испытаний является проверка мощности и крутящего момента. Эти параметры измеряются с помощью динамометрического стенда, который позволяет точно определить, соответствует ли двигатель заявленным характеристикам. Важно, чтобы мощность двигателя находилась в пределах допустимых значений, так как это напрямую влияет на его производительность и экономичность.
Кроме того, на стенде проводится анализ выбросов, что особенно актуально в условиях ужесточения экологических норм. Специальные устройства фиксируют уровень выбросов вредных веществ, таких как угарный газ, оксиды азота и углеводороды. Если показатели превышают допустимые нормы, необходимо провести дополнительные регулировки и настройки системы впуска и выпуска.
После завершения испытаний составляется протокол, в котором фиксируются все результаты и выявленные недостатки. На основании этого протокола принимается решение о возможности дальнейшей эксплуатации двигателя или необходимости доработки. В случае успешного прохождения испытаний двигатель считается готовым к установке на автомобиль и дальнейшей эксплуатации.
Таким образом, испытания на стенде являются важным этапом в процессе сборки двигателя КАМАЗ 740, который обеспечивает его надежность, эффективность и соответствие современным требованиям. Тщательное тестирование позволяет минимизировать риски возникновения неисправностей в процессе эксплуатации и гарантирует высокую производительность автомобиля.
Документация и учет выполненных работ
Документация и учет выполненных работ являются важными аспектами процесса сборки двигателя КАМАЗ 740. Правильное ведение документации позволяет не только контролировать качество выполняемых операций, но и обеспечивает возможность последующего анализа и улучшения производственных процессов.
На начальном этапе сборки необходимо подготовить все необходимые документы, включая технические условия, схемы сборки и инструкции по эксплуатации. Эти документы должны быть актуальными и соответствовать последним изменениям в конструкции двигателя. Важно, чтобы каждый работник, участвующий в сборке, имел доступ к этим материалам и понимал их содержание.
В процессе сборки необходимо вести журнал учета выполненных работ. В этом журнале фиксируются все этапы сборки, включая дату выполнения, фамилию ответственного работника, а также результаты проверок и испытаний. Это позволяет отслеживать прогресс сборки и выявлять возможные проблемы на ранних стадиях. Кроме того, журнал служит основой для составления отчетов о выполненных работах и анализа производительности.
Каждый этап сборки должен быть задокументирован с указанием использованных материалов и деталей, а также их серийных номеров. Это особенно важно для обеспечения качества и надежности двигателя, так как в случае возникновения неисправностей можно быстро определить, какие компоненты были использованы и на каком этапе сборки они были установлены.
Регулярные проверки и контроль качества на каждом этапе сборки также должны фиксироваться в документации. Это включает в себя измерения допусков, проверку на наличие дефектов и тестирование функциональности собранного узла. Все результаты проверок должны быть задокументированы и подписаны ответственными лицами, что обеспечивает прозрачность процесса и возможность его аудита.
После завершения сборки двигателя необходимо составить итоговый отчет, который включает в себя все данные о выполненных работах, а также результаты финальных испытаний. Этот отчет служит основой для дальнейшего обслуживания и ремонта двигателя, а также может быть использован для анализа производительности и выявления узких мест в процессе сборки.
Таким образом, правильное ведение документации и учет выполненных работ являются ключевыми факторами, обеспечивающими высокое качество сборки двигателя КАМАЗ 740 и его надежную эксплуатацию в дальнейшем.
Составление отчетов и контроль за соблюдением стандартов
Составление отчетов и контроль за соблюдением стандартов являются важными этапами в процессе сборки двигателя КАМАЗ 740. Эти действия обеспечивают высокое качество продукции и соответствие установленным требованиям. В данном разделе рассмотрим, как осуществляется контроль на каждом этапе сборки и какие документы необходимы для фиксации результатов.
Первым шагом в процессе контроля является разработка системы отчетности, которая включает в себя как количественные, так и качественные показатели. Каждый этап сборки двигателя должен быть задокументирован, начиная от приемки комплектующих и заканчивая финальной проверкой готового изделия. Важно, чтобы все данные были собраны в единую базу, что позволит легко отслеживать изменения и выявлять возможные отклонения от стандартов.
Контроль за соблюдением стандартов начинается с проверки качества входящих материалов и комплектующих. Все детали, используемые в сборке, должны соответствовать техническим условиям и стандартам качества. Для этого проводятся входные контрольные испытания, результаты которых фиксируются в отчетах. В случае выявления несоответствий, детали либо возвращаются поставщику, либо подлежат доработке.
На этапе сборки также осуществляется контроль за соблюдением технологических процессов. Каждый рабочий должен следовать установленным инструкциям и регламентам, что фиксируется в отчетах о выполнении работ. Важно, чтобы все операции выполнялись в соответствии с заданными допусками и регулировками, что гарантирует надежность и долговечность двигателя.
После завершения сборки двигателя проводится финальная проверка, которая включает в себя тестирование всех систем и узлов. Результаты тестирования также документируются, и на их основе составляется итоговый отчет. В этом отчете указываются все параметры, которые были проверены, а также результаты испытаний. Если двигатель прошел все тесты успешно, он получает соответствующий сертификат качества.
Кроме того, контроль за соблюдением стандартов включает в себя регулярные аудиты производственных процессов. Это позволяет выявлять слабые места в системе и вносить необходимые коррективы. Аудиты проводятся как внутренними, так и внешними специалистами, что обеспечивает независимую оценку качества сборки.
Таким образом, составление отчетов и контроль за соблюдением стандартов являются неотъемлемой частью процесса сборки двигателя КАМАЗ 740. Эти действия помогают обеспечить высокое качество продукции и соответствие всем установленным требованиям, что, в свою очередь, способствует повышению конкурентоспособности компании на рынке.