
Сборка двигателя КАМАЗ — это сложный и ответственный процесс, требующий высокой квалификации и точности. В данной статье мы представим пошаговую инструкцию, которая поможет вам разобраться в технологии капитальной сборки двигателя и основных узлов грузовика. Вы узнаете о необходимых допусках, моментах затяжки, а также о типичных ошибках, которые могут возникнуть в процессе работы. Это руководство будет полезно как опытным механикам, так и новичкам, стремящимся освоить тонкости сборки и ремонта двигателей КАМАЗ.
Подготовка блока цилиндров и установка кривошипно-шатунного механизма
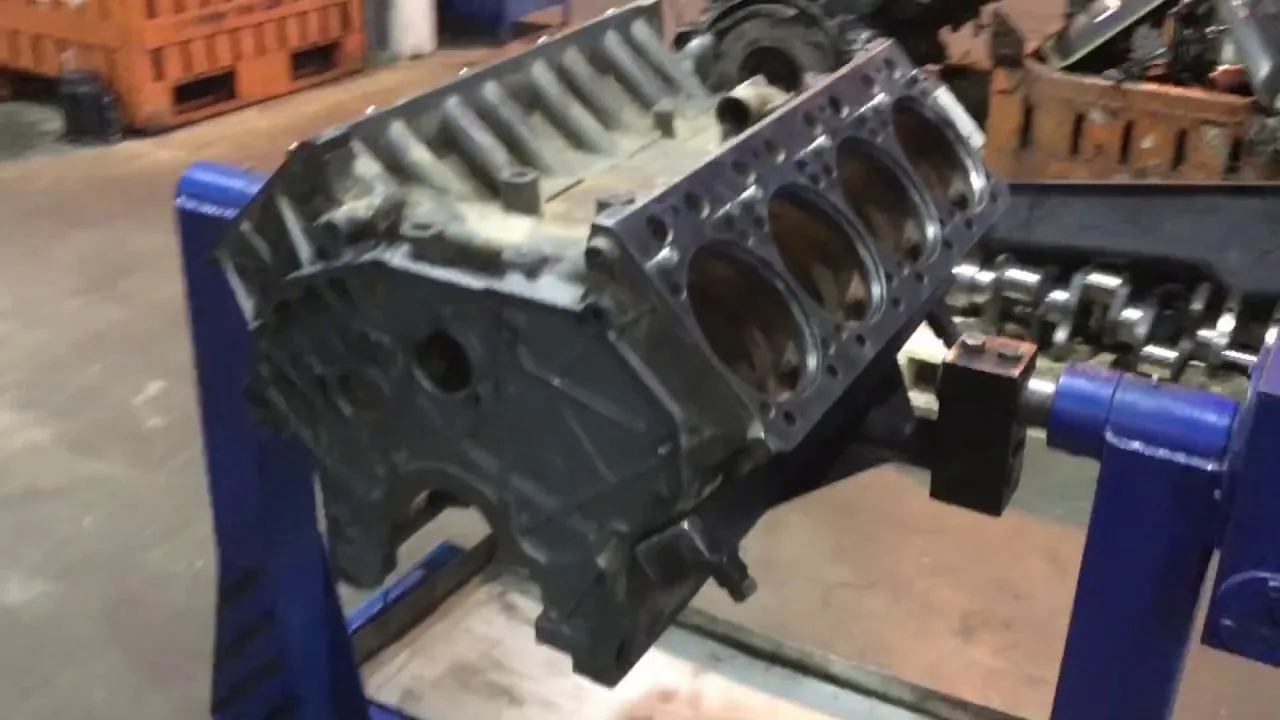
Основой любого двигателя является блок цилиндров. Перед началом сборки его необходимо тщательно очистить от остатков старого герметика, нагара и металлической стружки. Все масляные каналы следует продуть сжатым воздухом под высоким давлением.
Установка коленчатого вала начинается с монтажа опорных вкладышей в постели блока. Важно следить за тем, чтобы усики вкладышей правильно вошли в соответствующие пазы, а смазочные отверстия на вкладышах и блоке совпадали.
Перед установкой коленчатого вала его шейки следует обильно смазать чистым моторным маслом. Затем вал аккуратно опускается на место, и устанавливаются крышки подшипников. Их необходимо затягивать с помощью динамометрического ключа, соблюдая усилие, указанное в технической документации для конкретной модели двигателя.
Монтаж поршневой группы и шатунов
Сборка поршневой группы требует внимательного подхода к расположению поршней. На них есть отметка «П» или стрелка, которая должна быть направлена к маховику при установке в цилиндр. Это связано с тем, что поршневой палец смещен относительно оси симметрии.
При установке колец на поршни используют специальные съемники, чтобы избежать повреждения хрупкого чугуна. Замки колец располагаются по окружности на 120 градусов друг от друга, что улучшает герметичность камеры сгорания.
Шатуны с поршнями вводятся в цилиндры с помощью специальной оправки, которая предотвращает соскальзывание колец и повреждение зеркала цилиндра. Перед затяжкой нижние вкладыши шатунов обильно смазываются маслом.
Затяжка болтов шатунных крышек осуществляется в два этапа с обязательным контролем угла доворота. Эти болты работают в условиях пластических деформаций, и их повторное использование часто не рекомендуется производителями.
Качество сборки кривошипно-шатунного механизма напрямую влияет на срок службы двигателя. Поэтому после установки всех поршней необходимо вручную провернуть коленчатый вал, чтобы убедиться в отсутствии заеданий и посторонних звуков.
На этом этапе также устанавливаются маслозаборник и масляный насос, который перед монтажом рекомендуется заполнить маслом для создания начального давления в системе смазки сразу после запуска.
| Этап сборки | Описание процесса | Используемые технологии |
|---|---|---|
| Подготовка деталей | Очистка и проверка всех компонентов двигателя | Ультразвуковая очистка, контроль качества |
| Сборка блока цилиндров | Установка поршней, коленчатого вала и головки блока | Механическая сборка, использование специализированных инструментов |
| Установка системы питания | Монтаж топливной системы и системы впуска | Автоматизированные системы сборки, гидравлические прессы |
| Сборка системы охлаждения | Установка радиатора, водяного насоса и термостата | Технологии сварки и пайки, контроль герметичности |
| Финальная сборка | Комплектация двигателя, установка всех вспомогательных систем | Компьютеризированные системы контроля, тестирование на стенде |
Интересные факты
Вот несколько интересных фактов о процессе капитальной сборки двигателя КАМАЗ:
Модульный подход: На заводах КАМАЗ используется модульный подход к сборке, что позволяет значительно сократить время на производство. Двигатели собираются из заранее подготовленных модулей, таких как блоки цилиндров, головки и системы впуска/выпуска, что упрощает и ускоряет процесс.
Современные технологии: В процессе сборки двигателей применяются высокоточные станки с числовым программным управлением (ЧПУ), которые обеспечивают необходимую точность обработки деталей. Это позволяет минимизировать погрешности и повысить надежность конечного продукта.
Качество и тестирование: После сборки каждый двигатель проходит строгие испытания на стендах, где проверяются его характеристики, такие как мощность, расход топлива и уровень выбросов. Это гарантирует, что только двигатели, соответствующие высоким стандартам качества, поступают на рынок.
Эти факты подчеркивают как технологические достижения, так и внимание к качеству в процессе сборки двигателей КАМАЗ.
Сборка головки блока цилиндров и газораспределительного механизма
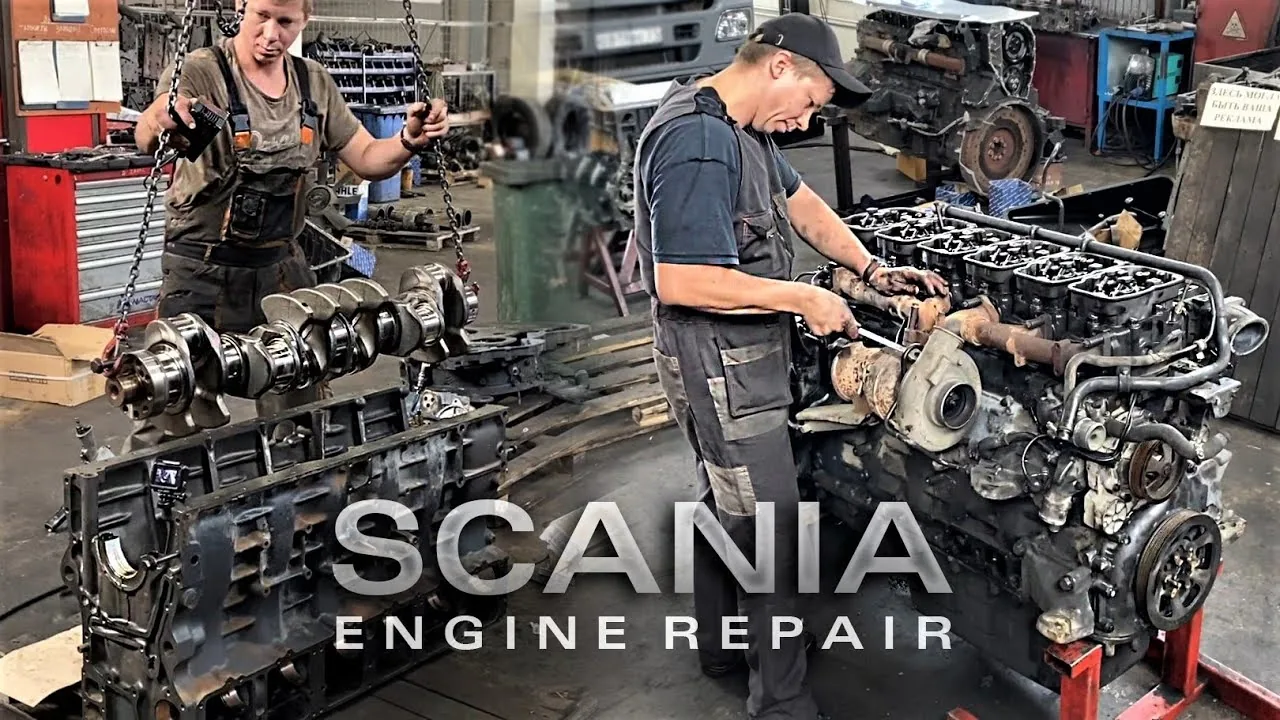
Головка блока цилиндров (ГБЦ) — это узел, который испытывает наибольшие термические нагрузки. Корректная сборка этого элемента играет ключевую роль в обеспечении компрессии и предотвращении утечек газов как в систему охлаждения, так и наружу.
Перед установкой клапанов в направляющие втулки необходимо проверить зазоры между стержнем клапана и втулкой. Эти зазоры не должны превышать допустимые нормы, иначе это может привести к увеличенному расходу масла из-за его сгорания.
Установка пружинных шайб и сухарей клапанов осуществляется с помощью специального инструмента для рассухаривания. Важно убедиться, что сухари надежно закреплены в проточке клапана и не имеют свободного хода.
Прокладка головки блока цилиндров должна укладываться на предварительно очищенную поверхность без применения герметиков, если в инструкции не указано иное. Современные прокладки имеют специальное покрытие, которое может быть повреждено химическими веществами.
Регулировка теплового зазора и установка штанг
После установки головки блока цилиндров (ГБЦ) на блок и её затяжки по указанной схеме и моменту, производится монтаж толкателей и коромысел, которые требуют предварительной смазки.
Регулировка тепловых зазоров клапанов выполняется на холодном двигателе с использованием щупа и регулировочного винта. Порядок регулировки должен соответствовать последовательности работы цилиндров и расположению меток на маховике.
Для двигателей КАМАЗ 740 предусмотрена схема регулировки в два этапа: сначала настраиваются цилиндры 1, 2, 3, 4, 5 и 6, затем, после поворота коленчатого вала на 180 градусов, производится регулировка оставшихся цилиндров. Это обеспечивает точность настройки фаз газораспределения.
Неправильная установка зазора может вызвать проблемы: слишком большой зазор приведет к стуку клапанов и повреждению механизма газораспределения, а слишком малый — к прогару клапанов и снижению мощности.
Установка распределительного вала должна проводиться осторожно, чтобы избежать повреждений шеек и подшипников. Шестерня привода топливного насоса высокого давления (ТНВД) устанавливается по меткам, что гарантирует синхронизацию впрыска и тактов двигателя.
Завершающим этапом сборки ГБЦ является установка клапанной крышки с новой уплотнительной прокладкой. Рекомендуется не смазывать прокладку герметиком, чтобы избежать попадания его частиц в масло.
| Параметр | Двигатель КАМАЗ 740.10 | Двигатель КАМАЗ 740.30 (Евро-2) |
|---|---|---|
| Момент затяжки ГБЦ | 19-21 кгс·м (ослабление до 0, затем 3 этапа) | 190-210 Н·м (с контролем угла доворота) |
| Тепловой зазор клапанов | 0,25-0,30 мм (впуск/выпуск) | 0,3-0,35 мм (в зависимости от модификации) |
Установка топливной аппаратуры и систем жизнеобеспечения
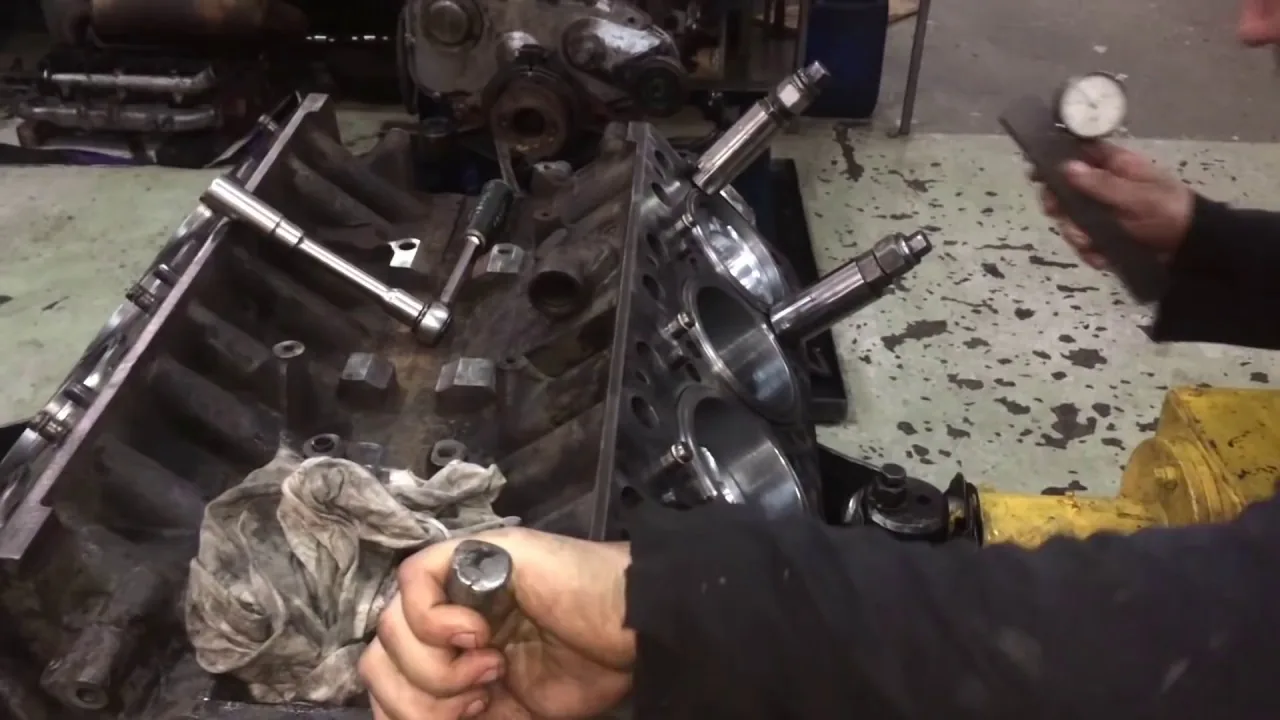
Топливный насос высокого давления (ТНВД) — один из самых критичных компонентов двигателя. Его установка требует безупречной чистоты и точного соблюдения всех меток.
Перед установкой ТНВД на двигатель необходимо совместить метку на фланце насоса с меткой на ведущей шестерне привода. Также важно убедиться, что поршень первого цилиндра находится в положении начала впрыска.
Перед вкручиванием форсунок в головку блока их следует протестировать на стенде для проверки качества распыла и давления начала впрыска. Даже мельчайшая частица грязи может негативно сказаться на работе распылителя.
Трубки высокого давления устанавливаются в последнюю очередь. Их нельзя изгибать или скручивать, так как любое изменение внутреннего сечения может нарушить гидродинамику впрыска.
Монтаж навесного оборудования и систем охлаждения
Компрессор пневматической системы, водяной насос и генератор устанавливаются на свои места с новыми прокладками и правильным натяжением приводных ремней.
Натяжение ремней проверяется с помощью тензометрического устройства или методом измерения прогиба под нагрузкой. Слишком сильное натяжение может привести к быстрому износу подшипников, а недостаточное — к пробуксовке и перегреву.
Система охлаждения заполняется антифризом только после открытия всех сливных кранов и удаления воздушных пробок. Это особенно важно для двигателей с V-образной компоновкой.
Впускной коллектор и турбокомпрессоры (в случае турбированного двигателя) устанавливаются с обязательной смазкой подшипников турбины маслом перед первым запуском, чтобы избежать сухого трения.
Электрическая проводка укладывается в жгуты и фиксируется хомутами, чтобы предотвратить вибрацию и повреждение изоляции о горячие или острые элементы двигателя.
Датчики давления масла и температуры охлаждающей жидкости устанавливаются с использованием герметика для резьбовых соединений, устойчивого к высоким температурам.
Типичные ошибки при сборке и методы их предотвращения
Статистика ремонтов показывает, что большинство проблем, возникающих после сборки, не связаны с износом компонентов, а обусловлены нарушением технологии монтажа и пренебрежением простыми правилами производственной гигиены.
Одной из наиболее распространенных проблем является загрязнение масляной системы, что происходит из-за недостаточной промывки блока или использования ветоши, оставляющей ворсинки.
Часто наблюдается неправильная затяжка резьбовых соединений, когда механики полагаются на свои ощущения вместо применения динамометрического ключа. Это может привести к деформации деталей.
- Игнорирование замены одноразового крепежа — многие болты (особенно шатунные и головки блока цилиндров) предназначены для работы в условиях пластической деформации. Их повторное использование может привести к обрыву или потере зажимного усилия, поэтому их следует заменять новыми.
- Отсутствие смазки при первом запуске — сборка «на сухую» без предварительного смазывания трущихся пар (поршни, валы, подшипники) вызывает мгновенный износ в первые секунды работы двигателя до появления давления масла.
- Неправильная установка деталей — монтаж поршней, колец или шестерен не по меткам приводит к сбоям в фазах газораспределения, увеличенному расходу масла и снижению компрессии, что требует повторной разборки.
- Использование неподходящих герметиков — применение агрессивных герметиков, которые растворяются в дизельном топливе или масле, приводит к их размыванию и попаданию продуктов распада в масляные каналы и форсунки.
Обкатка и первичный запуск собранного двигателя
Первый запуск двигателя после сборки — важный этап, от которого зависит правильный приработок всех сопрягаемых деталей и удаление загрязнений из системы смазки.
Перед запуском двигателя необходимо несколько раз прокрутить его стартером без подачи топлива (или отключив подачу топлива на насосе), чтобы создать давление масла в системе и заполнить все магистрали.
После запуска двигатель должен работать на холостых оборотах в течение 10-15 минут. В этот период важно проводить визуальный осмотр на наличие утечек масла, топлива и охлаждающей жидкости.
Также необходимо проверить давление масла на прогретом двигателе, которое должно соответствовать значениям, указанным в руководстве по эксплуатации для конкретной модели.
Во время обкатки запрещается нагружать двигатель на полную мощность, так как поршневые кольца и цилиндры должны постепенно приработаться, избегая локальных перегревов.
После первых 2000-3000 км пробега рекомендуется повторно затянуть болты головки блока цилиндров (если это предусмотрено конструкцией) и заменить масло, так как в нем будет наибольшее количество продуктов приработки.
| Параметр | Нормальное значение | Критическое значение |
|---|---|---|
| Давление масла (прогретый) | 0,4 - 0,6 МПа (4-6 кгс/см²) | Менее 0,05 МПа на холостых |
| Температура ОЖ | 80 - 95 °C | Более 105 °C |
Соблюдение всех технологических норм при сборке двигателя КАМАЗ восстанавливает заводские характеристики грузовика и обеспечивает его долговечность.
Качественно собранный двигатель работает плавно, без посторонних звуков и вибраций, обеспечивая необходимую тягу для транспортировки грузов.
Не забывайте, что экономия на деталях или инструментах при сборке может привести к значительным затратам на повторный ремонт в будущем.
Контроль качества сборки и тестирование компонентов
Контроль качества сборки и тестирование компонентов являются неотъемлемой частью процесса капитальной сборки двигателя КАМАЗ. Эти этапы обеспечивают надежность и долговечность двигателя, что критически важно для его эксплуатации в тяжелых условиях. В данном разделе мы рассмотрим основные методы контроля качества и тестирования, применяемые на различных стадиях сборки.
Первым шагом в контроле качества является проверка поступающих комплектующих. Все детали, такие как поршни, коленчатые валы, головки цилиндров и другие элементы, проходят входной контроль. Этот процесс включает визуальный осмотр на наличие дефектов, а также измерение геометрических параметров с использованием высокоточных инструментов. Важно, чтобы все детали соответствовали установленным стандартам и спецификациям, так как это напрямую влияет на работу двигателя.
После завершения сборки отдельных узлов, таких как блок цилиндров и головка блока, проводится их сборка в единое целое. На этом этапе осуществляется контроль за правильностью установки всех компонентов, включая прокладки, болты и другие крепежные элементы. Используются специальные инструменты для контроля момента затяжки, что позволяет избежать повреждений и обеспечить герметичность соединений.
Следующим этапом является динамическое тестирование собранного двигателя. Это тестирование проводится на стенде, где двигатель запускается и работает в различных режимах. Во время тестирования контролируются параметры, такие как давление масла, температура охлаждающей жидкости, уровень вибраций и шумов. Эти данные позволяют выявить возможные неисправности и отклонения от норм, что критически важно для обеспечения надежной работы двигателя в дальнейшем.
Кроме того, проводятся испытания на долговечность, которые включают в себя многократные циклы работы двигателя под нагрузкой. Это позволяет оценить его устойчивость к износу и выявить потенциальные слабые места конструкции. В случае выявления дефектов на этом этапе, производится доработка или замена проблемных компонентов.
Не менее важным является контроль за соблюдением технологических процессов во время сборки. Для этого на каждом этапе используются контрольные листы, где фиксируются все операции и результаты проверок. Это позволяет обеспечить прозрачность процесса и быстро реагировать на возможные отклонения от нормы.
В заключение, контроль качества сборки и тестирование компонентов являются ключевыми этапами в производстве двигателей КАМАЗ. Они обеспечивают высокие стандарты надежности и долговечности, что, в свою очередь, способствует успешной эксплуатации автомобилей в самых различных условиях. Применение современных технологий и методов контроля позволяет минимизировать риски и повысить общую эффективность производственного процесса.
Документация и сертификация собранного двигателя
Документация и сертификация собранного двигателя являются важными этапами, которые обеспечивают соответствие продукции установленным стандартам и требованиям безопасности. На этом этапе необходимо подготовить полный пакет документов, который включает в себя технические паспорта, сертификаты соответствия, а также результаты испытаний и проверок.
Первым шагом в процессе документации является составление технического паспорта двигателя. Этот документ содержит информацию о характеристиках двигателя, таких как мощность, крутящий момент, расход топлива и другие параметры. Технический паспорт также включает в себя данные о применяемых материалах и технологиях, что позволяет обеспечить прозрачность и прослеживаемость на всех этапах производства.
Следующим важным аспектом является сертификация собранного двигателя. Для этого необходимо пройти процедуру испытаний, которая включает в себя как стендовые, так и дорожные испытания. Стендовые испытания позволяют проверить работу двигателя в различных режимах, выявить возможные дефекты и оценить его производительность. Дорожные испытания, в свою очередь, помогают оценить поведение двигателя в реальных условиях эксплуатации.
По результатам испытаний составляется отчет, который фиксирует все выявленные параметры и отклонения. Этот отчет является основой для получения сертификата соответствия, который подтверждает, что двигатель соответствует установленным стандартам качества и безопасности. Сертификаты могут быть выданы как внутренними, так и внешними органами сертификации, в зависимости от требований законодательства и рынка.
Кроме того, важно учитывать, что документация и сертификация должны соответствовать международным стандартам, таким как ISO и другие. Это особенно актуально для экспорта продукции, так как многие страны требуют наличие международных сертификатов для допуска на свой рынок.
В заключение, правильная организация процесса документации и сертификации собранного двигателя не только обеспечивает его соответствие стандартам, но и повышает доверие со стороны потребителей, что в свою очередь способствует успешной реализации продукции на рынке.
Обслуживание и профилактика после сборки
После завершения капитальной сборки двигателя КАМАЗ крайне важно провести комплексное обслуживание и профилактику, чтобы обеспечить его надежную и долгосрочную эксплуатацию. Этот этап включает в себя несколько ключевых мероприятий, которые помогут выявить возможные проблемы и предотвратить их в будущем.
1. Первоначальная проверка
Сразу после сборки необходимо провести визуальный осмотр двигателя. Проверяются все соединения, крепления и уплотнения на наличие утечек масла или охлаждающей жидкости. Особое внимание следует уделить местам, где устанавливаются прокладки и сальники, так как именно здесь чаще всего возникают проблемы.
2. Пробный запуск
Перед тем как запустить двигатель, важно убедиться, что все системы подключены правильно. После этого можно приступать к пробному запуску. Важно следить за показателями давления масла и температуры охлаждающей жидкости. Если показатели выходят за пределы нормы, необходимо немедленно остановить двигатель и провести диагностику.
3. Прогрев двигателя
После успешного запуска двигатель должен пройти этап прогрева. Это позволяет всем компонентам достичь рабочей температуры и обеспечить правильную смазку. Прогрев также помогает выявить возможные шумы или вибрации, которые могут указывать на неправильную сборку или неисправности.
4. Проверка систем
После прогрева следует проверить работу всех систем двигателя: систему охлаждения, систему смазки, систему впуска и выпуска. Необходимо убедиться, что все датчики работают корректно, а также проверить уровень жидкостей и их состояние.
5. Регулировка и настройка
На этом этапе важно провести необходимые регулировки, такие как установка зажигания, настройка системы впрыска и проверка работы турбонаддува (если он установлен). Эти действия помогут оптимизировать работу двигателя и повысить его эффективность.
6. Обкатка
После всех проверок и регулировок двигатель должен пройти обкатку. Этот процесс включает в себя работу двигателя на различных режимах, что позволяет выявить возможные недостатки и обеспечить правильное приработку всех деталей. Обкатка обычно длится от 500 до 1000 километров, в течение которых важно следить за поведением двигателя и уровнем расхода топлива.
7. Регулярное обслуживание
После завершения обкатки необходимо установить график регулярного обслуживания. Это включает в себя замену масла, фильтров, проверку состояния ремней и шлангов, а также диагностику всех систем. Регулярное обслуживание поможет предотвратить серьезные поломки и продлить срок службы двигателя.
Таким образом, обслуживание и профилактика после сборки двигателя КАМАЗ являются неотъемлемой частью процесса, которая требует внимательности и тщательности. Следуя всем рекомендациям, можно обеспечить надежную и эффективную работу двигателя на протяжении многих лет.