
Сборка среднего редуктора КамАЗ — это ключевой процесс, который требует внимательности и точности для обеспечения надежной работы автомобиля. В данной статье представлено техническое руководство, в котором подробно описаны все этапы сборки, включая моменты затяжки, регулировку зазоров и типичные ошибки, которые могут возникнуть в процессе. Это руководство будет полезно как опытным механикам, так и новичкам, стремящимся освоить тонкости работы с редукторами, что в конечном итоге повысит эффективность и долговечность транспортного средства.
Подготовка деталей и дефектовка узлов
Перед сборкой важно тщательно проверить все детали, извлеченные из картера, на наличие дефектов. Использование компонентов с микротрещинами или измененной формой строго запрещено.
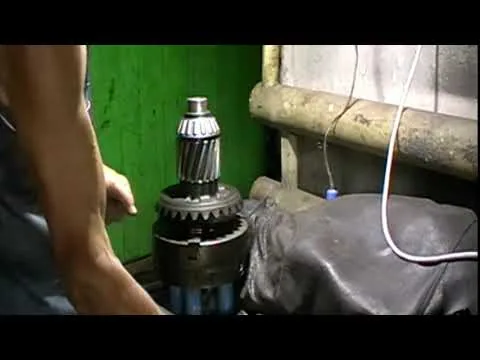
Особое внимание следует уделить состоянию мест установки подшипников на валу-шестерне и в корпусе дифференциала. На этих участках не должно быть признаков проворота или выкрашивания металла.
Проверка геометрии и состояния поверхностей
Вал-шестерня должен быть проверен на биение, которое не должно превышать предельные значения, указанные в технической документации производителя.
Все уплотнительные поверхности картера и крышек должны быть гладкими, без вмятин и глубоких царапин, которые могут нарушить герметичность соединений.
Если на зубьях шестерен главной передачи обнаружен питтинг, занимающий более 25% площади зуба, или наблюдается выкрашивание металла, такая пара должна быть заменена без исключений.
Сальники и прокладки должны быть новыми; повторное использование старых уплотнителей строго запрещено, чтобы избежать утечек трансмиссионного масла.
Чистота сборки играет ключевую роль в долговечности редуктора, поэтому все компоненты перед установкой необходимо тщательно промыть в дизельном топливе и продуть сжатым воздухом.
На поверхности деталей не должно оставаться ворса от тряпок или абразивных частиц, так как их попадание в зону зацепления шестерен может привести к быстрому разрушению.
| Этап сборки | Описание процесса | Необходимые инструменты |
|---|---|---|
| Подготовка деталей | Очистка и проверка всех компонентов редуктора | Щетка, очиститель, измерительные инструменты |
| Сборка корпуса | Установка подшипников и уплотнений в корпус | Гаечный ключ, молоток, смазка |
| Установка шестерен | Монтаж главной и промежуточной шестерен | Специальные приспособления, динамометрический ключ |
| Проверка зазоров | Измерение зазоров между шестернями и подшипниками | Щупы, микрометр |
| Финальная сборка | Установка крышки редуктора и проверка герметичности | Отвертка, герметик |
Интересные факты
Вот несколько интересных фактов о технологии сборки среднего редуктора КамАЗ:
Комплексная автоматизация: На современных заводах КамАЗ используется высокотехнологичное оборудование и автоматизированные линии для сборки среднего редуктора. Это позволяет значительно повысить точность и скорость сборки, а также снизить вероятность ошибок, что критически важно для надежности автомобилей.
Использование современных материалов: В процессе производства и сборки редукторов применяются современные легированные стали и композитные материалы, которые обеспечивают высокую прочность и долговечность. Это позволяет редукторам выдерживать большие нагрузки и продлевает срок службы автомобилей.
Тестирование и контроль качества: Каждый собранный редуктор проходит строгие испытания на стендах, где проверяются его характеристики, такие как шум, вибрация и тепловые показатели. Это гарантирует, что только качественные и надежные компоненты поступают на сборку автомобилей, что в свою очередь влияет на общую безопасность и эффективность эксплуатации техники.
Эти факты подчеркивают важность технологий и качества в производственном процессе КамАЗ.
Сборка узла активной шестерни
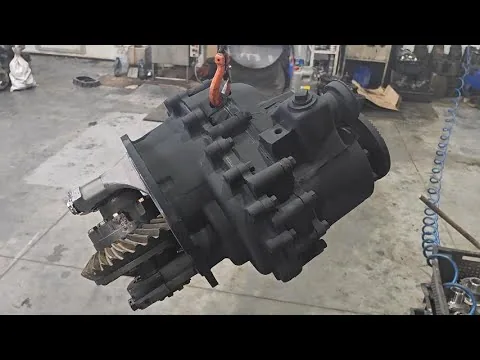
Сборка узла активной шестерни начинается с установки внутреннего подшипника на вал. Для надежной посадки деталь необходимо предварительно нагреть.
Нагрев подшипников рекомендуется проводить в масляной ванне, доводя их до температуры 80-90 градусов Цельсия. При этом следует избегать прямого контакта с открытым огнем и нагревательными элементами.
Установка подшипников и регулировочных шайб
На торцевую часть вала устанавливается регулировочная шайба. Её толщина влияет на положение шестерни относительно ведомой шестерни главной передачи.
Подшипник устанавливается на вал до упора в буртик. После этого узел должен остыть до комнатной температуры, прежде чем продолжить работу.
Затем устанавливаются распорная втулка и внешний подшипник. После этого на вал накручивается гайка фланца для предварительной фиксации узла.
Момент затяжки гайки фланца на этапе сборки не является окончательным, но должен обеспечивать надежное закрепление подшипников для дальнейших измерений.
Важно следить за тем, чтобы при установке подшипника не повредить сепаратор или манжетные уплотнения, если они уже установлены.
Проверка момента проворачивания
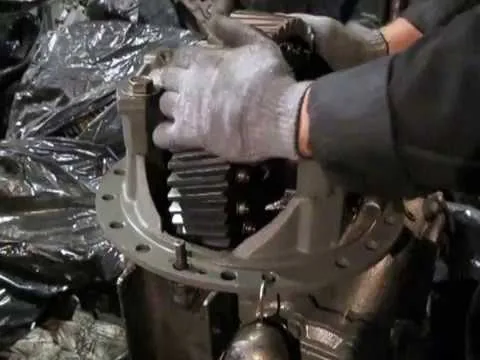
После установки вала в редуктор необходимо проверить момент проворачивания в подшипниках с помощью динамометрического ключа.
Для новых подшипников момент проворачивания должен находиться в диапазоне 0,3–0,4 кгс·м. Это значение обеспечивает правильный преднатяг.
Если момент слишком высокий, замените распорную втулку или отрегулируйте толщину шайбы под шестерней.
Недостаточный преднатяг может привести к осевому люфту, что вызовет стуки и ускоренное изнашивание подшипников в процессе работы.
| Параметр | Значение для новых подшипников | Допустимый износ |
|---|---|---|
| Момент проворачивания | 0,3–0,4 кгс·м | Не менее 0,1 кгс·м |
| Осевой люфт | Отсутствует | Не более 0,05 мм |
Монтаж дифференциала и главной передачи
Сборка дифференциала включает установку конических шестерен и сателлитов. Поверхности трения необходимо смазывать специальной притирочной пастой или трансмиссионным маслом.
Оси сателлитов размещаются в отверстиях корпуса так, чтобы обеспечить свободное, но плотное вращение шестерен без заеданий.
Регулировка бокового зазора в зацеплении
После установки дифференциала в картер редуктора и монтажа крышек подшипников необходимо настроить боковой зазор в зацеплении шестерен главной передачи.
Регулировка зазора осуществляется перемещением ведомой шестерни с помощью регулировочных гаек подшипников дифференциала, расположенных по бокам корпуса.
Идеальный боковой зазор должен составлять 0,2–0,3 мм. Это значение можно проверить с помощью индикаторной головки, установленной на картере редуктора.
Поворачивая гайки подшипников, достигают нужного значения зазора, после чего гайки фиксируются стопорными пластинами или замками.
Параллельно с регулировкой зазора выполняется настройка преднатяга подшипников дифференциала, который должен составлять 0,1–0,2 мм.
Преднатяг проверяется измерением расстояния между крышками подшипников или с использованием специального индикатора. Регулировка осуществляется затяжкой боковых гаек.
Контроль пятна контакта
Ключевым этапом сборки является проверка пятна контакта зубьев шестерен. Это осуществляется с помощью нанесения краски на рабочую поверхность.
После вращения валов пятно контакта должно находиться на рабочей поверхности зуба ведомой шестерни и иметь определенные форму и размеры.
Смещение пятна контакта в любую сторону сигнализирует о необходимости корректировки толщины регулировочной шайбы, установленной под активной шестерней.
| Положение пятна | Причина | Способ устранения |
|---|---|---|
| У основания зуба | Недостаточное расстояние между осями | Увеличить толщину шайбы |
| У вершины зуба | Избыточное расстояние между осями | Уменьшить толщину шайбы |
Финальная сборка и установка сальников
Заключительный этап сборки включает монтаж сальников, крышек и фланцев. Этот процесс требует внимательного соблюдения чистоты и аккуратности.
Перед установкой рабочая кромка нового сальника тщательно смазывается трансмиссионным маслом. Это помогает избежать повреждений при первом запуске.
Установка уплотнений и фланцев
Сальник устанавливается в крышку картера с помощью оправки. Важно следить, чтобы он был установлен строго перпендикулярно оси вала. Это предотвратит перекосы и обеспечит надежную герметичность.
Фланец помещается на вал, после чего гайка затягивается динамометрическим ключом с усилием, указанным в инструкции по ремонту, обычно 20–25 кгс·м.
После затяжки гайки необходимо проверить легкость вращения валов и отсутствие заеданий, которые могут возникнуть из-за чрезмерного натяжения подшипников.
Крышки подшипников устанавливаются на свои места, а болты затягиваются равномерно и крест-накрест для плотного прилегания без перекосов.
Перед сборкой рекомендуется обработать поверхности соединения картера и крышек герметиком или установить новые прокладки, чтобы избежать утечек.
Обкатка и проверка герметичности
Рекомендуется проверить герметичность собранного редуктора, подавая сжатый воздух внутрь картера и обрабатывая внешние швы мыльным раствором.
Если пузырьки воздуха не появляются, это свидетельствует о высоком качестве сборки и готовности узла к установке на автомобиль.
Перед установкой редуктора на мост необходимо залить в него трансмиссионное масло до уровня контрольного отверстия.
Типичные ошибки при сборке
- Игнорирование настройки пятна контакта — может привести к локальным перегрузкам зубьев, шуму и быстрому износу металла, даже если боковой зазор установлен правильно.
- Неправильный преднатяг подшипников — чрезмерный преднатяг вызывает перегрев и разрушение подшипников, а недостаточный приводит к люфтам и ударным нагрузкам.
- Использование старых стопорных элементов — повторное применение одноразовых шайб или гаек может привести к их самооткручиванию и утечке масла.
- Загрязнение внутренних полостей — попадание грязи, песка или металлической стружки в редуктор во время сборки неизбежно приведет к его выходу из строя в первые километры эксплуатации.
Соблюдение всех технологических норм при сборке среднего редуктора КамАЗ гарантирует надежную работу трансмиссии в сложных дорожных условиях.
Качественный ремонт восстанавливает заводские характеристики узла и помогает избежать дорогостоящих замен агрегатов в будущем.
Регулярный контроль уровня масла и своевременное обслуживание продлевают срок службы отремонтированного редуктора.
Тестирование редуктора после сборки
Тестирование редуктора после сборки является важным этапом, который позволяет убедиться в его работоспособности и надежности. Этот процесс включает в себя несколько ключевых этапов, каждый из которых направлен на выявление возможных дефектов и оценку производительности редуктора.
Первым шагом в тестировании является визуальный осмотр. На этом этапе проверяется качество сборки, отсутствие видимых повреждений, трещин или других дефектов на корпусе редуктора и его компонентах. Особое внимание уделяется соединениям, уплотнениям и местам крепления, так как именно здесь могут возникнуть утечки масла или другие проблемы.
Следующий этап – это проверка на наличие люфта и заеданий. Для этого редуктор устанавливается на специальный стенд, где осуществляется вращение выходного вала. При этом необходимо внимательно следить за тем, чтобы не было посторонних шумов, стуков или вибраций, которые могут указывать на неправильную установку шестерен или износ подшипников.
После механической проверки редуктора проводится гидравлическое тестирование. Это позволяет проверить герметичность системы и убедиться в отсутствии утечек масла. Для этого редуктор заполняется рабочей жидкостью, и под давлением проверяются все соединения и уплотнения. В случае обнаружения утечек, необходимо провести повторную сборку с заменой поврежденных элементов.
Далее следует испытание на нагрузку. На этом этапе редуктор подвергается испытаниям в условиях, приближенных к реальным. Он подключается к нагрузочному стенду, где имитируются рабочие условия. Важно проверить, как редуктор справляется с максимальными нагрузками, а также оценить его тепловые характеристики. Измеряются температура и давление масла, что позволяет выявить возможные проблемы с перегревом или недостаточной смазкой.
Кроме того, в процессе тестирования необходимо провести анализ вибраций. Для этого используются специальные датчики, которые фиксируют уровень вибраций во время работы редуктора. Избыточные вибрации могут указывать на несоответствие в балансировке или износ деталей, что требует дополнительной диагностики и, возможно, доработки.
Наконец, после завершения всех тестов составляется отчет, в котором фиксируются результаты испытаний, выявленные недостатки и рекомендации по их устранению. Этот документ является важной частью контроля качества и служит основой для дальнейшего обслуживания и эксплуатации редуктора.
Таким образом, тестирование редуктора после сборки – это комплексный процесс, который включает в себя визуальный осмотр, механическую проверку, гидравлическое тестирование, испытания на нагрузку и анализ вибраций. Каждый из этих этапов играет важную роль в обеспечении надежности и долговечности редуктора, что, в свою очередь, влияет на общую производительность и безопасность транспортного средства.
Проверка шумов и вибраций
Проверка шумов и вибраций является важным этапом в процессе сборки среднего редуктора КамАЗ, так как эти параметры напрямую влияют на надежность и долговечность работы редуктора. Для обеспечения качественной сборки необходимо учитывать несколько ключевых аспектов.
Во-первых, перед началом проверки необходимо убедиться, что все компоненты редуктора правильно установлены и зафиксированы. Это включает в себя проверку правильности установки подшипников, шестерен и других элементов, которые могут вызвать дополнительные шумы или вибрации при работе редуктора.
Во-вторых, важно провести визуальный осмотр всех деталей на наличие механических повреждений, таких как трещины, сколы или износ. Даже небольшие дефекты могут привести к значительным проблемам в процессе эксплуатации. Если обнаружены какие-либо дефекты, детали необходимо заменить.
Следующий шаг — это проверка зазоров между шестернями и подшипниками. Неправильные зазоры могут вызвать неравномерное распределение нагрузки и, как следствие, шумы и вибрации. Для этого используются специальные инструменты, такие как щупы и микрометры, которые позволяют точно измерить зазоры и убедиться, что они соответствуют техническим требованиям.
После проверки зазоров следует провести статическую и динамическую балансировку редуктора. Небалансированные детали могут вызывать вибрации, которые негативно сказываются на работе всего агрегата. Для балансировки используются специальные стенды, которые позволяют выявить и устранить дисбаланс.
Затем необходимо провести тестирование редуктора на стенде. Во время тестирования следует внимательно слушать на наличие посторонних шумов и ощущать вибрации. Если во время работы редуктора слышны стуки, гудения или другие ненормальные звуки, это может указывать на наличие проблем, требующих немедленного устранения.
Кроме того, важно обратить внимание на температурный режим работы редуктора. Повышение температуры может свидетельствовать о недостаточной смазке или неправильной сборке. Для контроля температуры используются термометры и датчики, которые позволяют отслеживать изменения в реальном времени.
В заключение, проверка шумов и вибраций — это комплексный процесс, который требует внимательности и тщательности. Правильное выполнение всех этапов проверки позволяет обеспечить надежную и долговечную работу среднего редуктора КамАЗ, что в свою очередь способствует повышению общей эффективности и безопасности эксплуатации транспортного средства.
Обслуживание и уход за редуктором
Обслуживание среднего редуктора КамАЗ является важной частью эксплуатации автомобиля, так как от его состояния зависит надежность и долговечность трансмиссии. Регулярный уход за редуктором включает в себя несколько ключевых аспектов, таких как проверка уровня масла, его замена, а также осмотр на наличие повреждений и утечек.
Проверка уровня масла
Первым шагом в обслуживании редуктора является проверка уровня трансмиссионного масла. Для этого необходимо установить автомобиль на ровную поверхность и дать ему постоять некоторое время, чтобы масло осело. Уровень масла проверяется через специальное отверстие, расположенное на корпусе редуктора. Если уровень масла ниже нормы, необходимо долить масло соответствующей марки, рекомендованной производителем.
Замена масла
Замена масла в среднем редукторе должна проводиться в соответствии с регламентом технического обслуживания, обычно каждые 30-50 тысяч километров пробега. Для замены масла необходимо:
- Подготовить необходимые инструменты и материалы: новое масло, емкость для слива старого масла, ключи и тряпки.
- Слить старое масло через сливное отверстие, предварительно прогрев редуктор для улучшения слива.
- Заменить масляный фильтр, если он предусмотрен конструкцией редуктора.
- Залить новое масло через заливное отверстие, следя за тем, чтобы не переполнить редуктор.
Осмотр на наличие повреждений
Регулярный осмотр редуктора на наличие механических повреждений, трещин или коррозии также является важной частью обслуживания. Необходимо обратить внимание на:
- Состояние корпуса редуктора: отсутствие трещин и вмятин.
- Крепежные элементы: все болты и гайки должны быть затянуты в соответствии с установленными нормами.
- Уплотнительные элементы: проверка сальников и прокладок на наличие утечек масла.
Проверка состояния подшипников
Подшипники редуктора также требуют внимания. Необходимо проверять их на наличие люфта и шумов при вращении. Если обнаружены какие-либо отклонения, подшипники следует заменить, чтобы избежать серьезных поломок.
Устранение утечек
Утечки масла могут привести к серьезным последствиям, поэтому их необходимо устранять незамедлительно. Для этого следует определить источник утечки и заменить поврежденные уплотнители или прокладки. Важно также следить за состоянием шлангов и трубок, которые могут со временем изнашиваться.
Таким образом, регулярное обслуживание и уход за средним редуктором КамАЗ не только продлевают срок службы автомобиля, но и обеспечивают безопасность его эксплуатации. Следуя рекомендациям по уходу, владельцы могут избежать дорогостоящих ремонтов и поддерживать редуктор в исправном состоянии.
Регулярная замена масла и фильтров
Регулярная замена масла и фильтров является одним из ключевых аспектов обслуживания среднего редуктора КамАЗ. Это важная процедура, которая обеспечивает надежную работу трансмиссии и продлевает срок службы редуктора. В процессе эксплуатации редуктора масло подвергается различным воздействиям, включая высокие температуры, механические нагрузки и загрязнения, что приводит к его старению и потере смазывающих свойств.
Первым шагом в процессе замены масла является выбор подходящего масла. Для редуктора КамАЗ рекомендуется использовать трансмиссионные масла, соответствующие спецификациям производителя. Обычно это масла с вязкостью 75W-90 или 80W-90, которые обеспечивают оптимальную защиту при различных температурных режимах. Важно также учитывать климатические условия эксплуатации автомобиля, так как это может повлиять на выбор масла.
Замена масла должна проводиться в соответствии с регламентом технического обслуживания, который обычно составляет 30 000 - 50 000 километров пробега, в зависимости от условий эксплуатации. В условиях тяжелых нагрузок или частых перегрузок этот интервал может быть сокращен. Рекомендуется также проверять уровень масла и его состояние между плановыми заменами, чтобы своевременно выявить возможные проблемы.
Процесс замены масла включает несколько этапов. Сначала необходимо прогреть редуктор, чтобы масло стало более текучим и легче сливалось. Затем следует отключить редуктор от питания и установить автомобиль на ровной поверхности. После этого открывается сливной болт, и масло сливается в подготовленную емкость. Важно следить за тем, чтобы не осталось старого масла в редукторе, так как это может привести к загрязнению нового масла.
После слива старого масла необходимо заменить масляный фильтр. Фильтр играет важную роль в системе смазки, так как он задерживает загрязнения и предотвращает их попадание в редуктор. Замена фильтра должна производиться одновременно с заменой масла, чтобы обеспечить максимальную эффективность работы системы. Установка нового фильтра должна производиться с учетом рекомендаций производителя, чтобы избежать утечек.
После замены фильтра и слива старого масла, редуктор заполняется новым маслом через заливное отверстие. Важно следить за уровнем масла, используя щуп или специальный индикатор, чтобы избежать недостатка или избытка масла. После заполнения редуктора новым маслом, следует проверить его на наличие утечек и убедиться, что все соединения надежно закреплены.
Регулярная замена масла и фильтров не только способствует надежной работе среднего редуктора КамАЗ, но и позволяет избежать дорогостоящих ремонтов в будущем. Правильное обслуживание трансмиссии обеспечивает стабильную работу автомобиля, улучшает его характеристики и повышает безопасность на дороге.
Современные технологии и материалы в производстве редукторов
Современные технологии и материалы, используемые в производстве редукторов, играют ключевую роль в обеспечении надежности и долговечности этих узлов. В последние годы наблюдается значительный прогресс в области материаловедения и механики, что позволяет создавать более эффективные и устойчивые к нагрузкам конструкции.
Одним из основных направлений в разработке редукторов является использование легких и прочных сплавов, таких как алюминиевые и магниевые. Эти материалы не только уменьшают общий вес редуктора, но и обеспечивают высокую прочность на сжатие и растяжение. Кроме того, применение композитных материалов, таких как углеродные волокна, позволяет значительно повысить жесткость конструкции при минимальном увеличении массы.
Важным аспектом является также внедрение новых технологий обработки материалов. Например, методы лазерной обработки и электроэрозионной резки позволяют достигать высокой точности и качества поверхности деталей, что в свою очередь снижает трение и износ, увеличивая срок службы редуктора. Современные технологии 3D-печати также находят свое применение в производстве редукторов, позволяя создавать сложные геометрические формы, которые невозможно изготовить традиционными методами.
Не менее важным является применение современных смазочных материалов, которые обеспечивают надежную защиту от износа и коррозии. Использование синтетических масел с улучшенными эксплуатационными характеристиками позволяет значительно увеличить интервалы замены смазки и улучшить работу редуктора в условиях высоких температур и нагрузок.
Кроме того, автоматизация процессов сборки редукторов с использованием роботизированных систем и технологий контроля качества на каждом этапе производства позволяет минимизировать человеческий фактор и повысить общую эффективность производства. Это включает в себя использование систем компьютерного зрения для проверки геометрии и качества поверхности деталей, а также применение датчиков для мониторинга параметров сборки.
В заключение, современные технологии и материалы в производстве редукторов КамАЗ способствуют созданию высококачественной и надежной продукции, отвечающей требованиям современного рынка. Постоянное совершенствование процессов и внедрение инновационных решений позволяют компании оставаться конкурентоспособной и обеспечивать своих клиентов надежными и долговечными продуктами.