
В данной статье мы подробно рассмотрим момент затяжки головки блока цилиндров (ГБЦ) для двигателя ЯМЗ 238, что является ключевым этапом в процессе сборки и ремонта мотора. Правильная затяжка ГБЦ обеспечивает надежное соединение элементов, предотвращает утечки и способствует долговечности двигателя. Мы предоставим таблицы с необходимыми моментами затяжки, схемы, а также пошаговую инструкцию по обтяжке, что поможет избежать распространенных ошибок и гарантировать качественное выполнение работы. Эта информация будет полезна как профессиональным механикам, так и автолюбителям, стремящимся самостоятельно обслуживать свои автомобили.
Подготовительные операции и контроль состояния крепежа
Перед началом сборки необходимо тщательно проверить резьбовые соединения, так как состояние болтов влияет на качество установки прокладки.
Сначала оцените геометрию болтов, крепящих головки: длина стержня не должна превышать предельно допустимые значения, указанные в технической документации. В противном случае существует риск повреждения резьбы в блоке.
Если на резьбе есть задиры, коррозия или следы вытяжки металла, такие детали нужно заменить. Повторное использование поврежденного крепежа недопустимо.
Поверхности блока и головки очищаются от остатков старой прокладки и нагара с помощью металлического скребка и растворителя. Важно не повредить основной металл.
Резьбовые отверстия в блоке продуваются сжатым воздухом и проверяются на наличие масла или охлаждающей жидкости, которые могут вызвать гидравлический зажим при закручивании болтов.
Для равномерного распределения усилия и защиты от коррозии рекомендуется смазать резьбовую часть болтов и упорные шайбы чистым моторным маслом той же вязкости, что используется в двигателе.
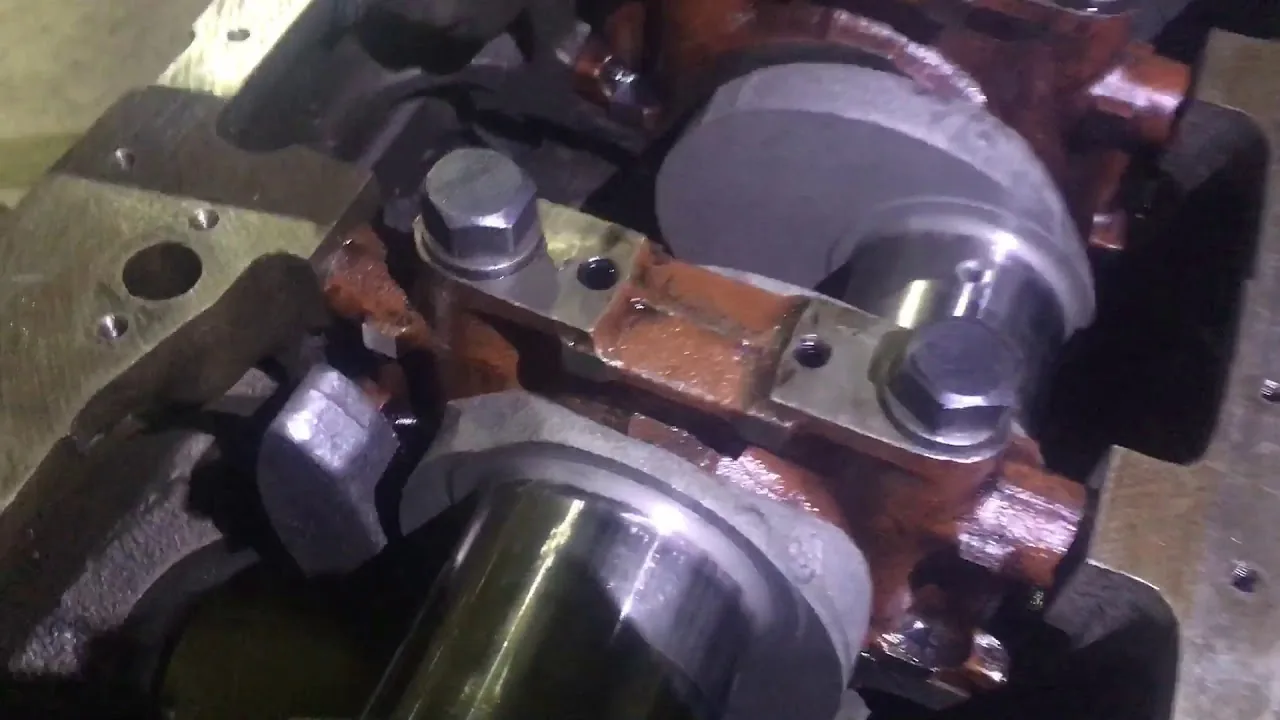
Технология и порядок затяжки болтов ГБЦ
Установка головки на блок цилиндров требует внимательного соблюдения последовательности затяжки болтов. Это необходимо для предотвращения перекоса плоскости и обеспечения равномерного сжатия прокладки.
Процесс затяжки проходит в несколько этапов с использованием динамометрического ключа. Каждый этап включает проверку всех крепежных элементов по заранее установленной схеме.
Схема затяжки начинается с центра головки и движется к краям по спиральной траектории. Это позволяет равномерно распределить излишки материала прокладки.
На первом этапе затяжка выполняется с усилием около 20-30% от конечного значения. Это обеспечивает надежное фиксирование головки на месте без перекосов.
На втором этапе момент затяжки увеличивается до 60-70% от номинального значения, что обеспечивает основное прижатие плоскостей.
| Узел/Деталь | Момент затяжки (Нм) | Примечания |
|---|---|---|
| Головка блока цилиндров | 100-120 | Затягивать в несколько этапов |
| Крышка масляного насоса | 30-40 | Проверка на герметичность |
| Поддон картера | 20-25 | Равномерное распределение |
| Клапанная крышка | 10-15 | Не переусердствовать |
| Крепление генератора | 25-30 | Проверка натяжения ремня |
| Крепление стартерa | 20-25 | Убедиться в надежности крепления |
| Маховик | 100-120 | Использовать фиксатор |
Интересные факты
Вот несколько интересных фактов о моменте затяжки для двигателей ЯМЗ 238, а также о техническом регламенте и схемах:
Спецификации момента затяжки: Для двигателя ЯМЗ 238 момент затяжки различных узлов и деталей строго регламентирован. Например, момент затяжки головки блока цилиндров составляет 100-120 Нм, что обеспечивает надежное уплотнение и предотвращает утечки газа и масла. Неправильный момент затяжки может привести к деформации головки или повреждению прокладки.
Порядок затяжки: Важно соблюдать определенный порядок затяжки болтов, чтобы равномерно распределить нагрузку. Обычно это делается в несколько этапов, начиная с центральных болтов и постепенно переходя к крайним. Такой подход помогает избежать перекосов и гарантирует долговечность соединений.
Использование динамометрического ключа: Для достижения точного момента затяжки рекомендуется использовать динамометрический ключ. Это устройство позволяет избежать ошибок, которые могут возникнуть при использовании обычного инструмента. Правильный момент затяжки критически важен для обеспечения надежной работы двигателя и его долговечности.
Эти аспекты подчеркивают важность соблюдения технических регламентов и схем при работе с двигателями ЯМЗ 238.
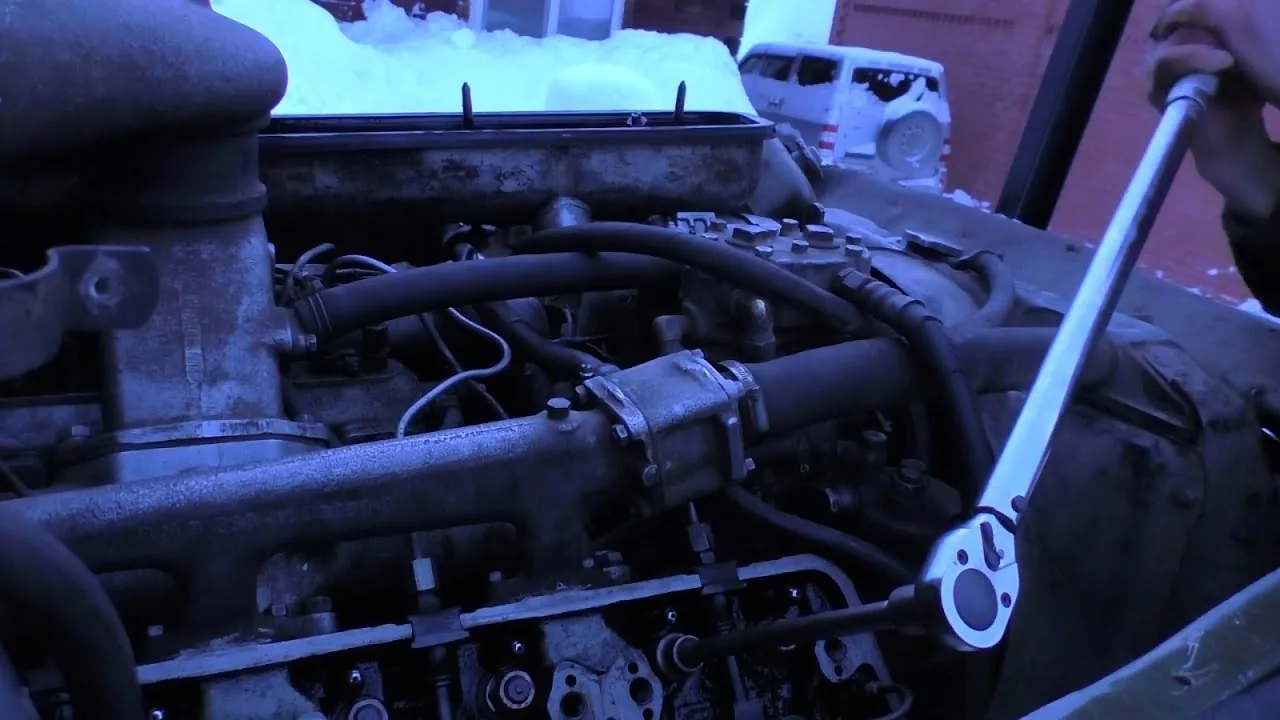
Финальный этап и контроль усилий
Заключительный этап выполняется с использованием полного расчетного усилия. После этого необходимо сделать паузу для стабилизации напряжений в металле.
Для двигателей ЯМЗ-238 требуется повторная протяжка после кратковременной работы на холостом ходу, так как в этот момент происходит первичная усадка прокладки.
Контрольный замер момента выполняется на холодном двигателе. Если обнаруживается ослабление любого из болтов, процедура повторяется.
Нормативные значения и таблицы моментов
Показатели крутящего момента зависят от версии двигателя, размера резьбы болтов и типа прокладки. Поэтому важно обращаться к актуальной технической документации.
Ниже приведены усредненные значения для стандартных конфигураций, которые чаще всего встречаются при ремонте грузовых автомобилей.
| Модель двигателя | Размер резьбы | Момент затяжки (Н·м) |
|---|---|---|
| ЯМЗ-238 (атмосферный) | М20х2,5 | 235 – 255 |
| ЯМЗ-238 (турбо) | М20х2,5 | 245 – 265 |
| ЯМЗ-238НЕ2 | М20х2,5 | 250 – 270 |
Важно помнить, что использование динамометрического ключа с широким диапазоном для малых значений может привести к ошибкам. Поэтому инструмент необходимо правильно откалибровать.
При использовании метода доворота на угол (для некоторых типов болтов с контролируемой вытяжкой) начальный момент может быть ниже, а основным параметром становится угол поворота.
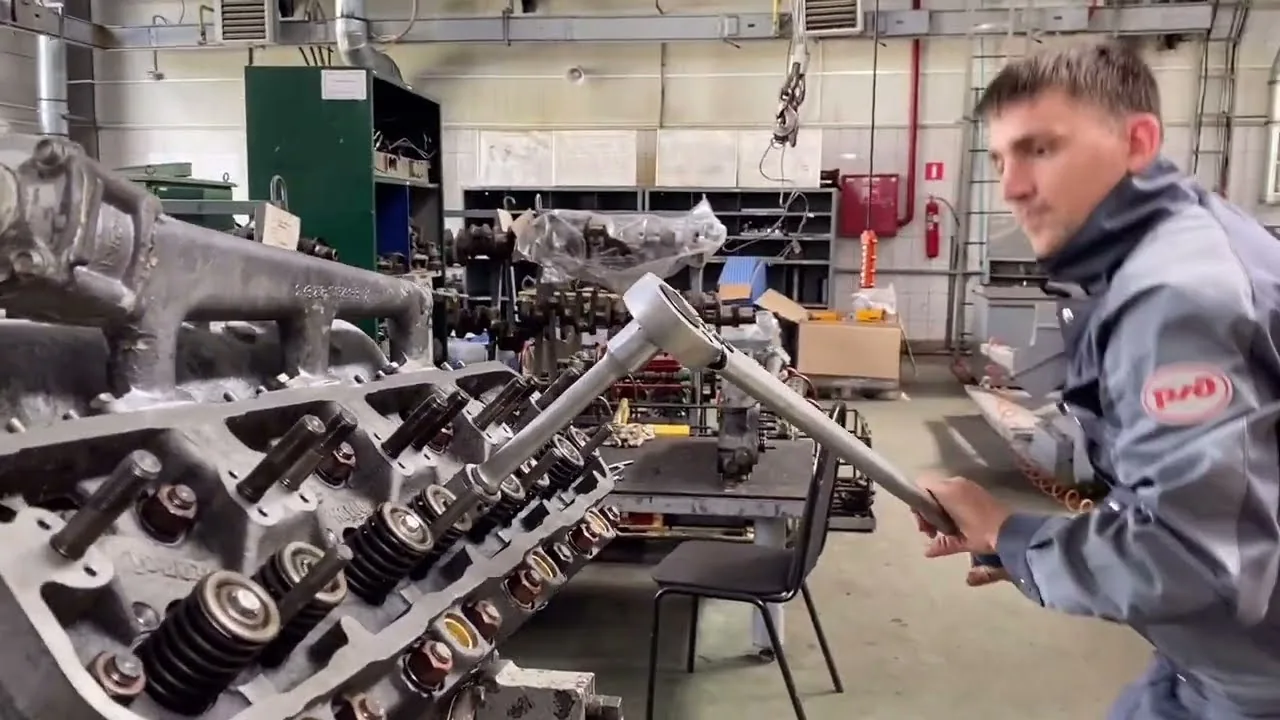
Особенности для разных поколений моторов
Двигатели более поздних моделей с электронным управлением или измененной системой газораспределения могут иметь отличия в конструкции головки блока цилиндров (ГБЦ).
В таких случаях производители рекомендуют использовать новые болты при каждом разборе, так как металл подвергается циклическим нагрузкам и теряет упругие свойства.
Для модификаций с усиленными головками блока цилиндров может быть предусмотрено большее количество крепежных элементов вокруг каждого цилиндра, что требует внимательного соблюдения порядка их затяжки.
| Параметр | Стандартная ГБЦ | Усиленная ГБЦ |
|---|---|---|
| Количество болтов на ряд | 10 шт. | 12 шт. |
| Материал прокладки | Асбест/Металл | Многослойный металл |
При работе с усиленными головками рекомендуется использовать смазку на основе дисульфида молибдена для уменьшения трения в резьбе и обеспечения точных показаний момента затяжки.
Не следует применять графитовую смазку или солидол, так как они могут изменить коэффициент трения и исказить фактическое усилие прижатия.
Типичные ошибки при сборке и их последствия
Нарушение технологии сборки головки блока цилиндров — одна из самых распространенных причин преждевременных поломок двигателя после капитального ремонта.
Трудности чаще всего возникают из-за спешки, использования некалиброванного инструмента или недостаточного внимания к чистоте рабочих поверхностей.
- Затяжка «на глаз» без динамометрического ключа — может привести как к недостаточному прижатию (что вызывает прорыв газов и перегрев), так и к срыву резьбы в блоке цилиндров, что потребует дорогостоящего ремонта.
- Нарушение порядка затяжки — приводит к перекосу головки, в результате чего прокладка в одной части чрезмерно сжимается, а в другой не обеспечивает необходимую герметичность, что может вызвать локальные перегревы.
- Попытка дотянуть болты на прогретом двигателе — металл при нагреве расширяется, и затяжка болтов на горячую приведет к тому, что после остывания усилие прижима станет критически низким.
- Игнорирование повторной протяжки — новые прокладки «усаживаются» в первые часы работы, и без контрольной операции герметичность соединения может быть нарушена.
Распространенной ошибкой также является попадание масла или антифриза в резьбовые отверстия, что создает ложное ощущение достижения момента затяжки из-за гидравлического сопротивления.
Обкатка и контроль герметичности после ремонта
После завершения сборки и установки всех навесных компонентов двигатель запускается и прогревается до рабочей температуры под внимательным наблюдением.
Важно следить за давлением в системе охлаждения и отсутствием пузырьков воздуха в расширительном бачке, так как это может указывать на возможный прорыв газов.
В первые 500 километров пробега следует использовать технику в щадящем режиме, избегая максимальных нагрузок и резких перегазовок для стабилизации соединений.
Повторная проверка момента затяжки проводится после остывания двигателя, обычно через 10-20 моточасов работы или 1000 км пробега.
Если при контрольной протяжке болты не требуют доворота, это свидетельствует о правильной сборке и качественной прокладке.
При значительном ослаблении крепежа необходимо проверить плоскость головки на предмет деформации, так как причиной может быть коробление металла.
Соблюдение всех технических норм при затяжке головки блока ЯМЗ-238 обеспечивает длительный срок службы двигателя и отсутствие проблем с герметичностью камеры сгорания.
Качественно выполненная работа исключает необходимость повторного вмешательства в конструкцию силового агрегата на длительное время.
Регулярный контроль состояния крепежных элементов позволяет своевременно выявлять начинающиеся проблемы и предотвращать серьезные поломки.
Рекомендации по выбору инструмента для затяжки
Выбор правильного инструмента для затяжки является ключевым аспектом при работе с двигателем ЯМЗ 238. Неправильный инструмент может привести к повреждению резьбы, нарушению герметичности соединений и, как следствие, к серьезным поломкам. Рассмотрим основные рекомендации по выбору инструмента для затяжки.
1. Тип инструмента: Для затяжки болтов и гаек на двигателе ЯМЗ 238 рекомендуется использовать динамометрический ключ. Этот инструмент позволяет точно контролировать момент затяжки, что особенно важно для обеспечения надежности соединений. Динамометрические ключи бывают механическими и электронными. Механические ключи более просты в использовании и не требуют источника питания, в то время как электронные обеспечивают более высокую точность и могут запоминать заданные значения.
2. Диапазон момента затяжки: При выборе динамометрического ключа необходимо обратить внимание на его диапазон моментной силы. Для двигателя ЯМЗ 238 диапазон должен соответствовать значениям, указанным в техническом регламенте. Обычно это 20-200 Нм, но для некоторых соединений могут потребоваться и другие значения. Убедитесь, что ваш инструмент охватывает необходимые параметры.
3. Качество инструмента: Не стоит экономить на качестве инструмента. Дешевые динамометрические ключи могут быть неточными и быстро выходить из строя. Рекомендуется выбирать инструменты от известных производителей, которые обеспечивают высокую точность и надежность. Обратите внимание на наличие сертификатов качества и гарантийного обслуживания.
4. Дополнительные аксессуары: Для удобства работы может потребоваться набор головок и переходников, которые подходят к вашему динамометрическому ключу. Убедитесь, что они соответствуют размеру болтов и гаек на двигателе ЯМЗ 238. Также полезно иметь под рукой смазочные материалы для резьбы, которые помогут избежать заедания и обеспечат более равномерное распределение момента затяжки.
5. Инструкции по эксплуатации: Перед использованием инструмента обязательно ознакомьтесь с инструкцией по эксплуатации. Это поможет избежать ошибок при настройке и использовании динамометрического ключа. Следуйте рекомендациям производителя по калибровке и обслуживанию инструмента, чтобы обеспечить его долговечность и точность.
В заключение, правильный выбор инструмента для затяжки является важным шагом в процессе обслуживания и ремонта двигателя ЯМЗ 238. Использование качественного динамометрического ключа и соблюдение всех рекомендаций поможет обеспечить надежность и долговечность соединений, что в свою очередь продлит срок службы двигателя.
Анализ влияния температуры на момент затяжки
Температура окружающей среды и рабочей среды двигателя ЯМЗ 238 оказывает значительное влияние на момент затяжки крепежных элементов. При изменении температуры изменяются физические свойства материалов, из которых изготовлены как болты, так и детали, которые они соединяют. Это, в свою очередь, может привести к изменению необходимого момента затяжки.
При повышении температуры происходит расширение металлов, что может привести к уменьшению силы натяжения болта при фиксированном моменте затяжки. Это означает, что при высоких температурах необходимо применять больший момент затяжки, чтобы обеспечить необходимую преднапряженность болта. В противном случае, при работе двигателя, болт может ослабнуть, что приведет к его повреждению или даже к разрушению соединения.
С другой стороны, при низких температурах металлы сжимаются, и для достижения необходимого уровня натяжения может потребоваться меньший момент затяжки. Однако, если затянуть болт слишком сильно при низкой температуре, это может привести к его повреждению или даже к разрушению резьбы.
Для правильного выбора момента затяжки в зависимости от температуры необходимо учитывать следующие факторы:
- Материал болтов: Разные материалы имеют разные коэффициенты теплового расширения. Например, стальные болты и алюминиевые детали будут вести себя по-разному при изменении температуры.
- Рабочая температура: Важно знать, при какой температуре будет работать двигатель, так как это поможет определить, какой момент затяжки следует применять.
- Условия эксплуатации: Если двигатель будет работать в условиях высоких температур (например, в жарком климате или при высокой нагрузке), это также следует учитывать при выборе момента затяжки.
Рекомендуется использовать специальные таблицы и графики, которые показывают зависимость момента затяжки от температуры для конкретных материалов и условий эксплуатации. Это поможет избежать ошибок при затяжке и обеспечит надежность соединений в двигателе ЯМЗ 238.
Также стоит отметить, что перед проведением работ по затяжке необходимо убедиться, что все детали находятся в одном температурном диапазоне, чтобы избежать дополнительных напряжений и деформаций. В идеале, затяжка должна производиться при рабочей температуре двигателя, что позволит достичь оптимальных результатов.
Обзор современных технологий контроля момента затяжки
Контроль момента затяжки является критически важным процессом в механике и инженерии, особенно в контексте двигателей, таких как ЯМЗ 238. Современные технологии контроля момента затяжки обеспечивают высокую точность и надежность, что в свою очередь влияет на долговечность и производительность двигателя.
Одним из наиболее распространенных методов контроля момента затяжки является использование динамометрических ключей. Эти инструменты позволяют механикам точно измерять момент затяжки, который применяется к болтам и гайкам. Динамометрические ключи могут быть механическими или электронными. Механические ключи используют пружинный механизм, который показывает момент затяжки на шкале, в то время как электронные ключи обеспечивают цифровое отображение и могут иметь дополнительные функции, такие как звуковые сигналы при достижении заданного момента.
Современные динамометрические ключи также могут быть оснащены Bluetooth или другими беспроводными технологиями, что позволяет передавать данные о моменте затяжки на мобильные устройства или компьютеры для дальнейшего анализа. Это особенно полезно в производственных условиях, где важно отслеживать и документировать все этапы сборки.
Другой важной технологией является использование системы контроля момента затяжки на основе датчиков. Эти системы могут включать в себя как статические, так и динамические датчики, которые устанавливаются на болты или гайки. Датчики фиксируют момент затяжки в реальном времени и могут автоматически регулировать его, если он не соответствует заданным параметрам. Это позволяет значительно снизить вероятность человеческой ошибки и повысить качество сборки.
Кроме того, существуют системы, использующие ультразвуковые технологии для контроля момента затяжки. Эти системы работают на основе измерения звуковых волн, которые проходят через материал болта или гайки. Изменения в звуковых волнах могут указывать на изменения в напряжении, что позволяет точно определить момент затяжки. Ультразвуковые технологии особенно полезны в случаях, когда доступ к крепежным элементам ограничен.
Важным аспектом современных технологий контроля момента затяжки является интеграция с системами управления производственными процессами. Это позволяет не только контролировать момент затяжки, но и автоматически вносить данные в базы данных, что упрощает процесс мониторинга и анализа качества сборки. Такие системы могут быть связаны с ERP (Enterprise Resource Planning) и MES (Manufacturing Execution Systems), что обеспечивает полную прозрачность и контроль на всех этапах производства.
В заключение, современные технологии контроля момента затяжки, такие как динамометрические ключи, системы с датчиками и ультразвуковые технологии, значительно повышают точность и надежность процессов сборки. Эти инновации не только способствуют улучшению качества продукции, но и помогают снизить затраты на обслуживание и ремонт, что особенно актуально для двигателей, таких как ЯМЗ 238.