
Опрессовка теплообменников Камаз — это ключевая процедура, обеспечивающая надежность и долговечность работы двигателей и систем охлаждения. В данной статье мы подробно рассмотрим технологию опрессовки, нормы допустимого давления, а также методы выявления трещин и требования к герметичности. Знание этих аспектов поможет специалистам и владельцам техники избежать серьезных поломок, повысить эффективность работы теплообменников и продлить срок службы оборудования.
Подготовка оборудования и требования безопасности
Перед началом работ необходимо подготовить специализированный стенд для опрессовки. Он должен обеспечивать точное регулирование подачи сжатого воздуха и контроль давления. Наличие откалиброванных манометров и исправного компрессорного оборудования крайне важно. Их отсутствие может привести к неверным выводам о состоянии детали или даже к аварийным ситуациям.
Теплообменник, который подлежит проверке, должен быть полностью снят с автомобиля и очищен от загрязнений, масла и накипи. Жировые отложения могут скрывать места утечек, заделывая микротрещины. Внутренние полости необходимо промыть химическими растворами для удаления коррозийных продуктов. После этого деталь следует визуально осмотреть на наличие явных повреждений или значительной коррозии стенок.
Ключевым моментом подготовки является выбор рабочей среды. Для двигателей КАМАЗ можно использовать как воду, так и сжатый воздух, однако воздушный метод более эффективен для выявления микродефектов. При использовании воздуха важно учитывать риск резкого расширения металла и возможного разрыва при превышении критических значений. Это требует установки предохранительных клапанов на стенде.
⚠️ Внимание: Запрещено использовать открытый огонь или искрящие инструменты вблизи места проведения опрессовки сжатым воздухом, чтобы избежать воспламенения паров масла или топлива, которые могут остаться в полостях.
Сотрудник, проводящий испытания, должен использовать средства индивидуальной защиты, такие как защитные очки и перчатки. Струя воздуха или горячей воды под давлением может причинить травмы. Рабочее место должно быть хорошо освещено, а ванна для погружения детали должна быть заполнена водой до уровня, полностью скрывающего проверяемый узел. Это позволяет визуально контролировать появление пузырьков.
Методика проведения гидравлической опрессовки
Гидравлический метод проверки герметичности считается самым безопасным и широко используемым в ремонтных мастерских. Вода практически не поддается сжатию и не накапливает энергию упругой деформации. Для применения этого метода теплообменник закрывается заглушками с одной стороны, а к другому патрубку подключается шланг от водяного насоса высокого давления или ручной гидравлической установки.
Наполнение внутренней полости водой должно происходить постепенно, чтобы избежать образования воздушных пробок. Они могут исказить показания манометра и создать ложное впечатление о герметичности системы. После заполнения полости и удаления воздуха через специальные клапаны, давление в системе аккуратно повышается до рабочего значения, указанного в технической документации для конкретной модели двигателя.
Контроль герметичности осуществляется визуальным осмотром внешней поверхности теплообменника в течение 3–5 минут. Появление капель, струй или легкого запотевания на швах и в местах пайки пластин указывает на нарушение целостности и требует ремонта или замены узла.
Для двигателей КАМАЗ-740.30 и аналогичных модификаций рабочее давление при опрессовке водяного контура не должно превышать 0,2–0,3 МПа. Конструкция радиаторов не предназначена для высоких нагрузок, и превышение этого значения может привести к деформации бачков и отрыву боковых стенок, что сделает деталь непригодной для дальнейшей эксплуатации.
Если в процессе испытания давление снижается, но внешних утечек не наблюдается, необходимо проверить надежность установки заглушек и герметичность соединений шлангов. Проблема может заключаться в оснастке, а не в самом теплообменнике. Повторное испытание проводится после устранения всех внешних утечек и стабилизации давления в системе.
Интересные факты
Вот несколько интересных фактов о технологии и нормах опрессовки теплообменников на КамАЗе:
Тестирование на прочность: Опрессовка теплообменников — это критически важный этап, который позволяет выявить возможные утечки и дефекты. Обычно процесс включает в себя подачу воды под высоким давлением, что позволяет проверить герметичность и прочность конструкции. Нормы опрессовки могут варьироваться в зависимости от типа теплообменника и его назначения.
Использование современных технологий: На КамАЗе применяются современные методы контроля качества, такие как ультразвуковая дефектоскопия и рентгенографическое обследование, которые позволяют более точно выявлять скрытые дефекты в теплообменниках после опрессовки. Это значительно повышает надежность и долговечность продукции.
Экологические аспекты: В процессе опрессовки теплообменников также учитываются экологические нормы. Используемые жидкости для тестирования должны быть безопасными для окружающей среды, что приводит к внедрению более экологически чистых технологий и материалов в производственный процесс.
Пневматическая опрессовка и поиск микротрещин
Пневматический метод отличается высокой чувствительностью и способен выявлять дефекты, которые не обнаруживаются при гидравлическом тестировании, особенно в тонкостенных конструкциях. Суть метода заключается в подаче сжатого воздуха в внутреннюю полость теплообменника и погружении его в водяную ванну, где фиксируется выход воздуха по образованию пузырьков.
При испытаниях давление воздуха обычно ниже давления воды и составляет около 0,15–0,2 МПа. Это достаточно для выявления сквозных дефектов, но безопасно для целостности паяных соединений. Важно соблюдать правильную последовательность действий: сначала деталь помещают в воду, затем подают воздух, чтобы сразу зафиксировать место выхода пузырей, не теряя времени на поиск.
Особое внимание при пневматической опрессовке уделяется местам вальцовки трубок в коллекторах и паяным швам, так как именно эти участки наиболее подвержены вибрационным нагрузкам и термическому расширению. Для лучшей видимости мелких пузырьков воду в ванне можно слегка окрасить или использовать мыльный раствор, который образует устойчивую пену на месте утечки.
Если утечка обнаружена, место дефекта помечается маркером сразу после извлечения детали из воды, пока влага еще заметна, или фиксируется координатно относительно крепежных элементов. Если теплообменник состоит из нескольких секций, можно провести поэтапную опрессовку отдельных частей для точной локализации неисправности без необходимости разборки всего узла.
Необходимо учитывать, что при длительном хранении в сжатом состоянии алюминиевые сплавы могут проявлять эффект «усталости». Поэтому после опрессовки рекомендуется провести повторный визуальный контроль геометрии деталей. Деформация посадочных мест может привести к проблемам с установкой уплотнительных прокладок и возникновению внешних течей после монтажа на двигатель.
Нормативные параметры и допустимые значения
Технические требования к герметичности систем охлаждения двигателей КАМАЗ определяются заводскими инструкциями и отраслевыми стандартами, которые устанавливают допустимые значения давления и времени выдержки. Соблюдение этих норм обеспечивает надежность новых и отремонтированных теплообменников, позволяя им справляться с эксплуатационными нагрузками, включая гидравлические удары при запуске двигателя.
Для различных модификаций силовых агрегатов параметры опрессовки могут варьироваться в зависимости от используемых материалов (латунь, алюминий, сталь) и конструктивных особенностей. Ниже представлена таблица с основными параметрами для популярных моделей двигателей, применяемых на автомобилях Камского автозавода.
| Модель двигателя | Тип теплообменника | Давление опрессовки (МПа) | Время выдержки (мин) |
|---|---|---|---|
| КАМАЗ-740.10/7403 | Водомасляный/Радиатор | 0,20 – 0,25 | 5 |
| КАМАЗ-740.30 (Евро-2) | Водомасляный | 0,25 – 0,30 | 5 |
| КАМАЗ-740.62 (Евро-3) | Пластинчатый/Трубчатый | 0,30 – 0,40 | 7 |
Указанные значения являются минимально необходимыми для проверки. В некоторых случаях, если есть подозрения на скрытые дефекты, давление может быть временно увеличено, но не более чем на 10% от установленного значения. Превышение этого лимита считается нарушением технологии и может привести к отказу в гарантийном обслуживании.
Контроль давления должен осуществляться с помощью манометра класса точности не ниже 1,5, который регулярно проходит поверку в метрологической службе. Использование приборов с истекшим сроком поверки или с поврежденным стеклом и корпусом недопустимо, так как это может привести к ошибкам в измерениях и, как следствие, к браку в работе.
Типичные ошибки при диагностике и ремонте
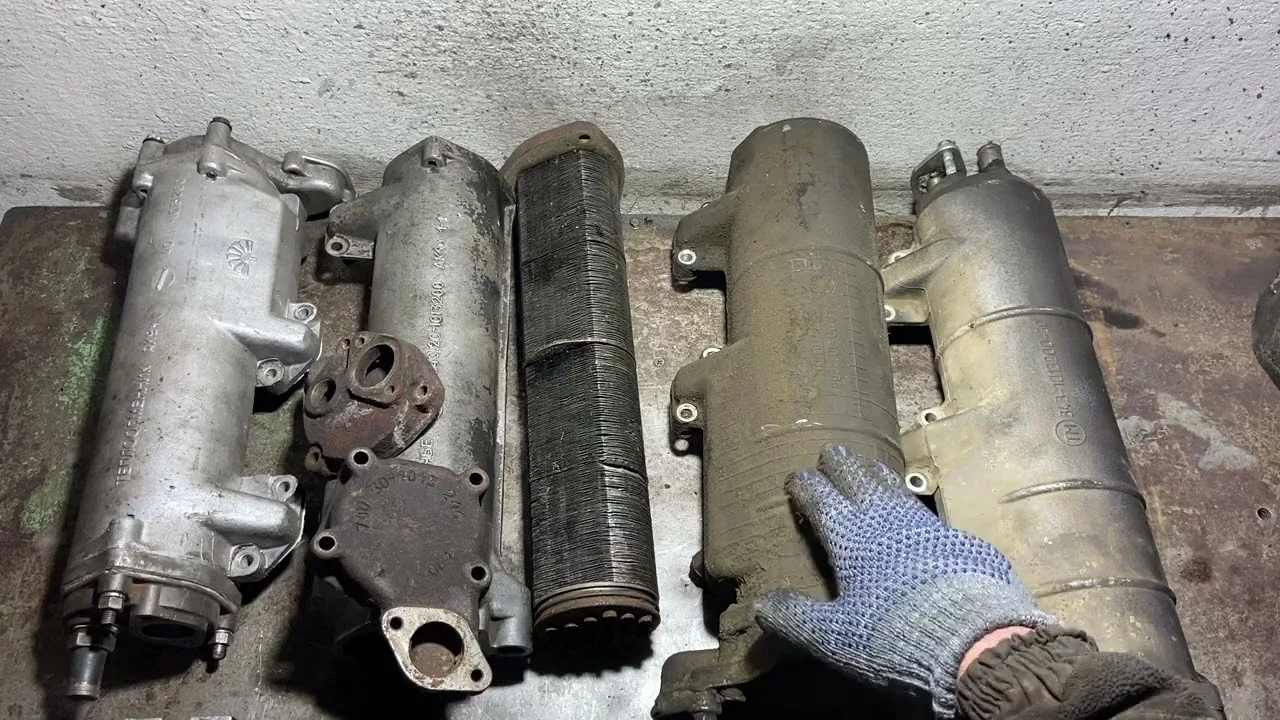
Несоблюдение технологии опрессовки часто приводит к тому, что дефекты остаются незамеченными, и после установки на автомобиль проблема возникает вновь в кратчайшие сроки. Анализ распространенных ошибок помогает составить список действий, которых следует избегать для обеспечения качественного ремонта и долговечности узла.
- Недостаточная очистка поверхности — остатки масла и загрязнений скрывают места выхода пузырьков воздуха, создавая ложное ощущение герметичности. Поэтому необходимо тщательно мыть и обезжиривать детали перед погружением в ванну.
- Игнорирование температурного расширения — проверка холодной детали может не выявить дефекты, которые становятся заметными только при рабочей температуре. Рекомендуется прогревать теплообменник перед тестированием.
- Неправильный выбор давления — подача избыточного давления «на глаз» без использования манометра часто приводит к разрыву тонких перегородок, которые были целы до начала неумелой диагностики.
- Поспешная проверка — микротрещины могут проявляться с задержкой, и если извлечь деталь из воды сразу после подачи давления, можно упустить медленно выходящие пузырьки воздуха.
Еще одной распространенной ошибкой является использование агрессивных сред или горячей воды для опрессовки без учета теплового расширения. Это может привести к заклиниванию заглушек или деформации корпуса. Все процедуры должны выполняться в строгом соответствии с регламентом, а любые отклонения должны быть обоснованы и задокументированы в ремонтной документации.
При обнаружении дефекта не всегда требуется замена всего теплообменника. Во многих случаях возможно выполнить пайку или сварку поврежденного участка, если это позволяет конструкция и материал. Однако решение о ремонте должно приниматься квалифицированным специалистом после оценки степени коррозионного износа окружающих участков.
Сравнение методов и выбор стратегии ремонта
Выбор между гидравлическим и пневматическим методами опрессовки зависит от условий в ремонтной мастерской, типа неисправностей и требований к точности диагностики. Каждый из этих методов имеет свои достоинства и недостатки, которые важно учитывать при планировании работ по восстановлению системы охлаждения.
Гидравлический метод подходит для первичной грубой проверки, а также для деталей с большой внутренней полостью, где сложно создать равномерное давление воздуха. Пневматический метод незаменим для окончательной диагностики и поиска дефектов в сложных узлах, таких как теплообменники системы EGR или маслоохладители турбокомпрессоров.
| Параметр | Гидравлический метод | Пневматический метод |
|---|---|---|
| Чувствительность | Низкая/Средняя | Высокая |
| Безопасность | Высокая | Средняя (риск разрыва) |
| Оборудование | Насос, шланги | Компрессор, ванна |
В современных условиях обслуживания часто используется комбинированный подход: сначала проводится опрессовка водой для выявления крупных утечек, а затем, после просушки, проверка воздухом для контроля качества. Такой метод минимизирует риски и обеспечивает максимальную надежность восстановленного узла.
Восстановление герметичности и контроль качества
После определения места утечки и принятия решения о ремонте необходимо провести восстановительные работы, строго следуя технологическим требованиям пайки или сварки цветных металлов. Для теплообменников из алюминия используется аргонно-дуговая сварка, а медно-латунные конструкции требуют пайки с мягкими или твердыми припоями в зависимости от условий эксплуатации.
Качество ремонта должно быть проверено повторной опрессовкой, так как термическое воздействие во время пайки может вызвать новые напряжения в металле и привести к образованию микротрещин. Контрольное испытание выполняется по той же методике и с теми же параметрами давления, что и первоначальная диагностика.
⚠️ Важно: После завершения пайки или сварки теплообменник необходимо тщательно промыть от остатков флюсов и припоя, так как химически активные вещества могут вызвать ускоренную коррозию при взаимодействии с антифризом.
Заключительным этапом является сушка внутренней полости сжатым воздухом и консервация узлов, если деталь не устанавливается на двигатель сразу. Хранение влажного теплообменника даже на короткий срок может привести к образованию коррозийных очагов, что сведет на нет все усилия, потраченные на ремонт.
В процессе эксплуатации важно не только качественно выполнить ремонт, но и разобраться в причинах возникновения дефекта, чтобы избежать его повторения. Анализ состояния охлаждающей жидкости, проверка работы термостата и клапана в расширительном бачке помогут исключить факторы, приведшие к разгерметизации.
Ресурсная надежность и профилактика неисправностей
Долговечность теплообменника после опрессовки и ремонта зависит от качества используемых материалов и соблюдения графика технического обслуживания системы охлаждения. Регулярная замена охлаждающей жидкости и промывка системы удаляют продукты окисления и предотвращают засорение каналов. Это снижает вероятность локальных перегревов и кавитации.
Владельцам автомобилей и обслуживающему персоналу рекомендуется вести журнал учета выполненных работ. В нем фиксируются даты опрессовок, использованное давление и выявленные дефекты. Анализ статистики отказов позволяет предсказать срок службы узла и заранее планировать замену теплообменников на автомобилях, прошедших определенный пробег, до возникновения критических ситуаций на дороге.
Соблюдение технологии опрессовки — это не просто формальность, а важное условие для обеспечения безопасности и надежности транспортного средства. Качественная диагностика помогает избежать дорогостоящего ремонта двигателя и простоя техники, что особенно актуально в условиях коммерческой эксплуатации грузовых автомобилей.
Документация и отчетность по результатам опрессовки
Опрессовка теплообменников является важным этапом в процессе их проверки и обслуживания. Для обеспечения надежности и безопасности работы теплообменников, необходимо вести тщательную документацию и отчетность по результатам проведенных опрессовок. Это позволяет не только контролировать качество выполненных работ, но и обеспечивает возможность анализа и выявления потенциальных проблем в будущем.
В процессе опрессовки теплообменников, как правило, используются специальные методики и оборудование, что требует наличия соответствующей документации. Основными документами, которые должны быть оформлены в ходе опрессовки, являются:
- Программа опрессовки: Этот документ содержит описание методов и оборудования, которые будут использоваться для проведения опрессовки, а также сроки выполнения работ и ответственных лиц.
- Журнал опрессовки: В этом журнале фиксируются все этапы проведения опрессовки, включая дату, время, использованное оборудование, давление, при котором проводилась опрессовка, и результаты тестирования.
- Протокол испытаний: Протокол содержит результаты опрессовки, включая данные о допустимых и фактических значениях давления, а также информацию о выявленных дефектах или утечках. Протокол должен быть подписан ответственными специалистами.
- Акт выполненных работ: Этот документ подтверждает завершение процесса опрессовки и включает в себя все результаты, а также рекомендации по дальнейшей эксплуатации теплообменника.
Каждый из этих документов играет важную роль в обеспечении прозрачности и надежности процесса опрессовки. Они позволяют не только контролировать качество выполненных работ, но и служат основой для дальнейшего анализа состояния теплообменников.
Кроме того, важно отметить, что вся документация должна храниться в установленном порядке и быть доступной для проверки. Это необходимо для соблюдения норм и стандартов, а также для обеспечения возможности проведения аудитов и инспекций со стороны контролирующих органов.
В заключение, правильное ведение документации и отчетности по результатам опрессовки теплообменников является неотъемлемой частью системы управления качеством на предприятиях, занимающихся производством и обслуживанием теплообменного оборудования. Это не только повышает уровень безопасности, но и способствует повышению общей эффективности работы оборудования.
Обучение персонала и квалификация специалистов
Обучение персонала и квалификация специалистов являются ключевыми аспектами успешной реализации технологии опрессовки теплообменников на предприятиях, таких как Камаз. Процесс опрессовки требует высокой степени точности и понимания как теоретических, так и практических аспектов работы с теплообменниками. Поэтому подготовка специалистов должна включать в себя несколько важных этапов.
Во-первых, необходимо обеспечить базовое образование сотрудников в области теплоэнергетики и механики. Это может быть достигнуто через профессиональные курсы, специализированные учебные заведения или внутренние тренинги. Знания о принципах работы теплообменников, их конструкции и материалах, из которых они изготовлены, являются основой для дальнейшего обучения.
Во-вторых, важным элементом подготовки является практическое обучение. Специалисты должны иметь возможность работать с реальными теплообменниками, участвовать в процессе их опрессовки под руководством опытных наставников. Это позволяет не только закрепить теоретические знания, но и развить навыки, необходимые для выполнения операций по опрессовке, таких как настройка оборудования, контроль за параметрами процесса и диагностика возможных неисправностей.
Третий аспект — это регулярное повышение квалификации. Технологии и оборудование постоянно развиваются, и специалисты должны быть в курсе последних новинок и изменений в области опрессовки теплообменников. Участие в семинарах, конференциях и специализированных выставках позволяет сотрудникам обмениваться опытом и получать новые знания, что в свою очередь повышает общую эффективность работы предприятия.
Кроме того, важно внедрять систему аттестации и сертификации специалистов. Это поможет не только оценить уровень знаний и навыков сотрудников, но и создать мотивацию для их постоянного профессионального роста. Сертификация может включать как теоретические экзамены, так и практические задания, что позволит объективно оценить готовность специалиста к выполнению задач по опрессовке теплообменников.
Наконец, необходимо создать культуру безопасности и ответственности среди работников. Опрессовка теплообменников связана с определенными рисками, и сотрудники должны быть обучены правилам безопасности, а также знать, как действовать в экстренных ситуациях. Это включает в себя не только использование средств индивидуальной защиты, но и понимание технологических процессов, чтобы минимизировать вероятность возникновения аварийных ситуаций.
Таким образом, обучение персонала и квалификация специалистов в области опрессовки теплообменников являются неотъемлемой частью успешной работы предприятия. Инвестирование в образование и развитие сотрудников не только повышает качество выполняемых работ, но и способствует общему росту эффективности и безопасности производственных процессов.
Современные технологии и оборудование для опрессовки
Опрессовка теплообменников является важным этапом в процессе их производства и обслуживания, так как она позволяет выявить возможные утечки и гарантирует надежность работы оборудования. Современные технологии опрессовки теплообменников, используемые на предприятиях, таких как Камаз, основываются на высоких стандартах качества и безопасности.
Одним из ключевых аспектов современных технологий опрессовки является использование автоматизированных систем, которые обеспечивают точность и эффективность процесса. Эти системы позволяют контролировать давление, температуру и другие параметры в реальном времени, что значительно снижает риск человеческой ошибки и повышает надежность результатов.
Для опрессовки теплообменников применяются различные методы, среди которых наиболее распространенными являются гидравлический и пневматический. Гидравлический метод включает в себя заполнение теплообменника жидкостью под высоким давлением, что позволяет выявить утечки через визуальный осмотр или с помощью специальных датчиков. Пневматический метод, в свою очередь, основывается на использовании сжатого воздуха, что позволяет проводить опрессовку в условиях, когда использование жидкости невозможно или нежелательно.
Современное оборудование для опрессовки теплообменников включает в себя специализированные насосы, манометры, системы контроля давления и температуры, а также автоматизированные установки, которые могут выполнять весь процесс опрессовки в автоматическом режиме. Например, насосы с высокой производительностью и точностью позволяют быстро и эффективно проводить опрессовку, а системы мониторинга обеспечивают постоянный контроль за состоянием теплообменника в процессе испытаний.
Кроме того, важным аспектом является использование специализированных программных решений, которые позволяют анализировать данные, полученные в ходе опрессовки. Эти программы могут автоматически генерировать отчеты о проведенных испытаниях, что упрощает процесс документирования и повышает уровень контроля качества.
Внедрение современных технологий и оборудования для опрессовки теплообменников на предприятиях, таких как Камаз, способствует повышению надежности и долговечности продукции, а также снижению затрат на обслуживание и ремонт. Таким образом, использование передовых методов и средств опрессовки становится неотъемлемой частью современного производства, обеспечивая высокие стандарты качества и безопасности.