
Прокладки под головку блока цилиндров (ГБЦ) играют ключевую роль в обеспечении надежной работы двигателя, предотвращая утечки охлаждающей жидкости и масла, а также поддерживая необходимое давление в цилиндрах. В данной статье мы подробно рассмотрим различные виды прокладок, технологии их установки и герметизации, а также проанализируем важные аспекты, такие как выбор материалов и правильные моменты затяжки. Это техническое руководство будет полезно как профессиональным механикам, так и автолюбителям, стремящимся к качественному ремонту и обслуживанию своих автомобилей, помогая избежать распространенных ошибок при сборке и обеспечивая долговечность работы двигателя.
Классификация и конструктивные особенности уплотнителей
Основная задача прокладки головки блока цилиндров (ГБЦ) — обеспечить герметичность между тремя средами: камерами сгорания, системой охлаждения и системой смазки.
Современные уплотнители имеют многослойную композитную конструкцию, где каждый слой выполняет свою уникальную функцию в системе уплотнения.
Наиболее популярным вариантом для современных дизельных и бензиновых двигателей являются многослойные металлические прокладки (MLS), состоящие из нескольких тонких стальных листов, покрытых эластомерным материалом.
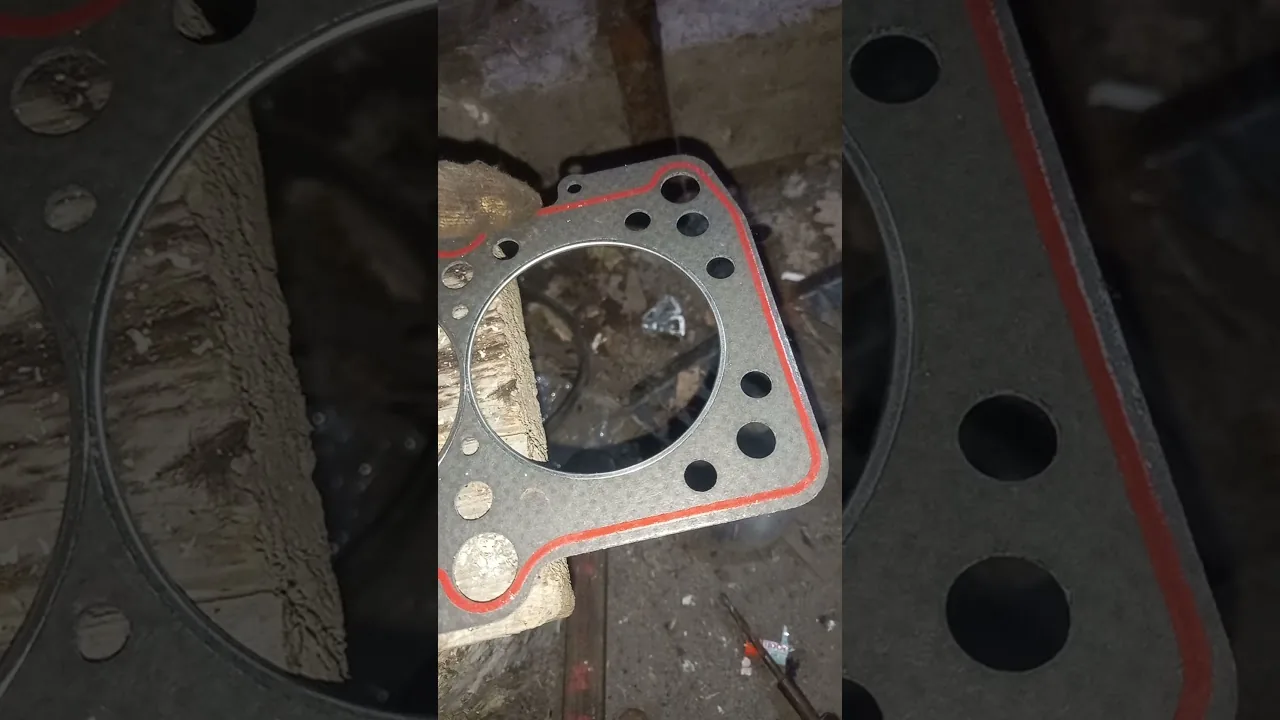
Многослойные металлические прокладки (MLS)
Технология MLS включает от двух до пяти слоев стали. Внешние слои обрабатываются фторкаучуком или графитом для устранения микронеровностей на поверхности.
Внутренние слои часто имеют уникальную перфорацию или рельеф, создающий пружинистый эффект. Это позволяет прокладке сохранять упругость при тепловом расширении металла.
Такое строение обеспечивает отличную стойкость к термическим нагрузкам и позволяет выдерживать давление в цилиндре более 200 атмосфер без потери герметичности.
Важно отметить, что многослойные прокладки практически не нуждаются в повторной затяжке после прогрева двигателя, так как не «текут» и не усаживаются, как асбестовые аналоги.
Применение герметиков с такими уплотнителями, как правило, не требуется и может быть вредным, так как химически активные вещества могут повредить заводское покрытие.
| Технология уплотнения | Материалы прокладок | Рекомендации по монтажу |
|---|---|---|
| Прокладки из металла | Сталь, алюминий | Использовать равномерный момент затяжки |
| Прокладки из композитов | Кевлар, графит | Проверять поверхность на наличие повреждений |
| Прокладки из резины | Нитрил, силикон | Убедиться в чистоте и сухости поверхностей перед установкой |
Интересные факты
Вот несколько интересных фактов о прокладках под головку блока цилиндров, технологиях уплотнения и монтажа:
Материалы и технологии: Современные прокладки под головку блока цилиндров изготавливаются из различных материалов, включая многослойные стальные прокладки (MLS), которые обеспечивают высокую прочность и устойчивость к высоким температурам и давлениям. Эти прокладки могут иметь специальные покрытия, которые улучшают их адгезию и долговечность.
Технология монтажа: Правильный монтаж прокладки под головку блока цилиндров критически важен для предотвращения утечек и обеспечения герметичности. Использование динамометрического ключа для затяжки болтов в определенной последовательности и с заданным моментом позволяет избежать деформации прокладки и гарантирует равномерное распределение давления.
Инновации в уплотнении: В последние годы в разработке прокладок используются новые технологии, такие как 3D-печать и композитные материалы, которые позволяют создавать прокладки с уникальными свойствами, такими как повышенная термостойкость и устойчивость к химическим воздействиям. Это открывает новые горизонты для повышения надежности и эффективности двигателей.
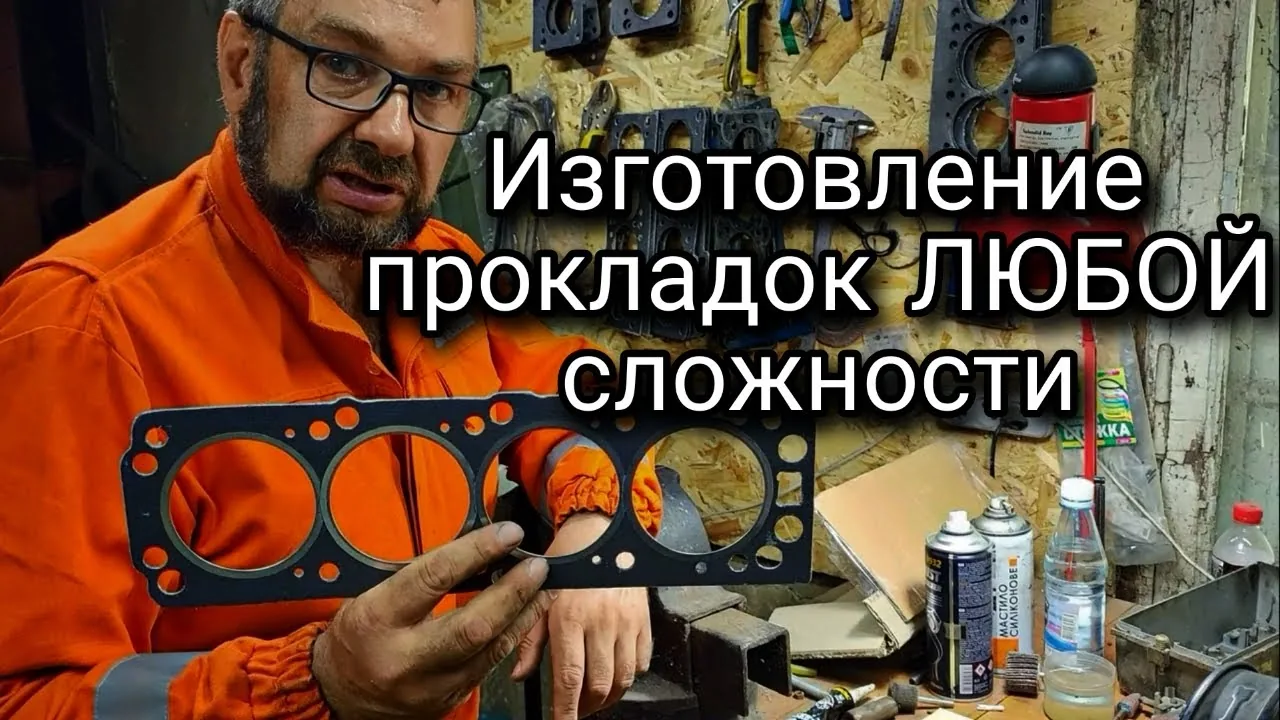
Композиционные и асбестовые материалы
Традиционные прокладки из асбестового волокна с металлической сеткой постепенно устаревают, уступая место более экологически чистым и надежным альтернативам.
Тем не менее, при ремонте двигателей старых моделей или специализированной техники все еще можно встретить уплотнители из прессованного графита или паронита с металлической окантовкой.
Главное достоинство таких материалов — их способность заполнять глубокие трещины и дефекты на соединительных плоскостях, которые невозможно устранить шлифовкой.
Однако стоит отметить, что они требуют повторной протяжки головки после определенного пробега, так как под воздействием высоких температур материал может усаживаться.
При использовании таких уплотнителей часто необходимо применять специальные герметизирующие составы, что добавляет еще один этап в процесс сборки.
Технология подготовки поверхности и диагностики
Качество установки прокладки зависит от состояния сопрягаемых поверхностей блока и головки. Поэтому подготовительному этапу следует уделить особое внимание.
Даже небольшие неровности или остатки старого герметика могут вызвать утечку раскаленных газов или смешивание технических жидкостей.
Перед установкой нового уплотнителя необходимо провести детальную визуальную и инструментальную проверку плоскостей.
Проверка геометрии привалочных плоскостей
Проверка проводится с использованием откалиброванной линейки и набора щупов. Линейка располагается на ребре в разных ориентациях: по диагонали, вдоль и поперек.
Допустимый зазор между линейкой и поверхностью не должен превышать 0,05 мм для алюминиевых головок и 0,10 мм для чугунных блоков. Конкретные значения допусков могут варьироваться в зависимости от модели двигателя.
Если результаты измерений превышают установленные нормы, необходимо провести механическую обработку поверхности с помощью шлифовки или фрезерования.
Важно помнить, что удаление металла с головки блока изменяет объем камеры сгорания и может повлиять на степень сжатия, что особенно критично для дизельных двигателей.
В некоторых случаях, при значительной деформации, может потребоваться установка прокладки с увеличенной толщиной или восстановление плоскости с помощью напыления металла.
Очистка и обезжиривание поверхностей
Процесс очистки начинается с механического удаления остатков старой прокладки. Использование острых металлических инструментов строго запрещено, так как они могут оставить царапины на поверхности.
Лучше применять специализированные химические смывки и пластиковые скребки, которые не повредят основной металл.
После удаления загрязнений поверхности необходимо тщательно обезжирить растворителем или ацетоном, чтобы избавиться от масляной пленки.
Особое внимание следует уделить резьбовым отверстиям в блоке. Их нужно очистить от масла и охлаждающей жидкости, чтобы избежать гидравлического удара при установке болтов.
Идеальная чистота поверхностей обеспечивает равномерное распределение усилия прижима и предотвращает локальные утечки.
Порядок монтажа и моменты затяжки
Установка прокладки под головку двигателя требует внимательного соблюдения последовательности действий и использования динамометрического инструмента.
Несоблюдение порядка затяжки болтов может привести к искривлению головки, что вызовет утечки и повреждение нового уплотнителя.
Все операции следует выполнять на холодном двигателе. Болты, используемые для крепления головки, должны соответствовать спецификациям производителя по классу прочности.
Схема и этапы затяжки болтов
Затяжка болтов, крепящих головку, всегда выполняется от центра к краям по спиральной схеме. Это обеспечивает равномерное прилегание уплотнителя.
Процесс можно разделить на несколько этапов: первая затяжка с небольшим усилием, основная затяжка до установленного момента и финальная доводка, если это предусмотрено технологией.
Для двигателей с болтами типа "yield-to-tighten" (болты на растяжение) после достижения определенного момента необходимо дополнительно повернуть болт на заданный угол, например, на 90 градусов.
Обязательно используйте динамометрический ключ, так как затяжка "на глаз" или с помощью воротка недопустима для данного узла.
Повторное использование болтов возможно только в том случае, если они не были растянуты за пределы упругости. Это можно проверить с помощью штангенциркуля или микрометра.
Контроль качества сборки
После первоначального прогрева двигателя и его остывания до температуры окружающей среды рекомендуется повторно проверить момент затяжки, если это указано в регламенте.
Регулярный визуальный осмотр на наличие подтеков масла или антифриза в области соединения блока и головки следует проводить в первые 100-200 километров пробега.
Проверка уровня охлаждающей жидкости и масла также служит косвенным методом оценки герметичности системы.
Если уровень жидкости снижается без видимых внешних утечек, это может указывать на внутренний пробой прокладки.
Раннее выявление дефекта помогает избежать дорогостоящего ремонта, связанного с перегревом или гидроударом.
Сравнительный анализ материалов и совместимость
Выбор типа прокладки зависит от нескольких факторов: материала блока цилиндров, вида топлива и условий эксплуатации автомобиля.
Понимание особенностей различных материалов помогает выбрать оптимальный вариант для конкретного ремонта.
Параметры выбора и совместимость
Для двигателей с чугунными блоками и головками обычно используют традиционные армированные прокладки. Для алюминиевых систем более подходящими являются многослойные металлические уплотнители (MLS).
Турбированные двигатели создают повышенное давление в системе, что требует применения усиленных многослойных металлических прокладок.
Ниже представлена таблица, иллюстрирующая ключевые различия в характеристиках различных типов прокладок.
| Тип прокладки | Применение | Термостойкость | Требования к плоскости |
|---|---|---|---|
| MLS (Многослойная) | Современные ДВС, турбированные | Высокая | Высокая (требуется шлифовка) |
| Паронит/Асбест | Старые модели, низкие нагрузки | Средняя | Низкая (компенсирует неровности) |
| Медь | Спортивные тюнинг проекты | Очень высокая | Очень высокая |
Герметики и дополнительные материалы
Герметики следует использовать только в тех случаях, когда это рекомендовано производителем или при работе с определенными типами прокладок.
Для прокладок MLS применение герметиков обычно не допускается, так как они работают благодаря сухому трению между металлическими слоями.
В то же время для графитовых или картонных прокладок тонкий слой специализированного высокотемпературного герметика может значительно повысить их герметичность.
Важно выбирать герметики, устойчивые к воздействию антифриза и моторного масла, чтобы избежать их растворения в процессе эксплуатации.
Типичные ошибки при замене уплотнителя
Статистика повторных ремонтов показывает, что большинство проблем возникает не из-за качества запчастей, а из-за нарушений технологии установки.
Анализ распространенных ошибок помогает механикам избежать дорогостоящих промахов и гарантировать надежность выполненной работы.
Ниже представлен список наиболее частых нарушений при замене прокладки головки блока цилиндров.
- Повторное использование болтов крепления — многие болты, особенно классов 10.9 и 12.9, работают на пределе текучести. После единственной затяжки они теряют свои свойства, что может привести к ослаблению прижима.
- Нарушение последовательности затяжки — затягивание болтов в произвольном порядке или по кругу может вызвать перекос головки. Это создает каналы для прорыва газов в одной части и недостаточный прижим в другой.
- Игнорирование чистоты резьбовых отверстий — наличие масла или жидкости в отверстиях блока создает гидравлическую подушку. Это мешает болту обеспечить необходимое усилие прижима и может привести к трещинам в блоке.
- Использование неподходящих герметиков — нанесение толстого слоя герметика на прокладку MLS или применение обычного силикона вместо термостойкого может привести к химическому разрушению уплотнителя.
⚠️ Внимание: Установка прокладки «вверх ногами» (переворот сторон) является критической ошибкой. Стороны часто имеют маркировку (TOP, OB, CYL), и их перепутывание может заблокировать каналы смазки или охлаждения.
⚠️ Внимание: Попытка выровнять деформированную головку с помощью дополнительных прокладок или использования герметика в качестве выравнивателя неэффективна и может негативно сказаться на ресурсе двигателя.
В заключение, замена прокладки головки блока цилиндров — это процесс, требующий высокой точности и строгого соблюдения технологических норм.
Правильный выбор материала уплотнителя, качественная подготовка плоскостей и точная затяжка болтов являются залогом длительной и безотказной работы двигателя.
Пренебрежение любым из этих этапов может свести на нет все усилия и привести к повторному дорогостоящему ремонту в кратчайшие сроки.
Влияние температуры и давления на выбор прокладок
При выборе прокладок под головку блока цилиндров важным фактором являются условия эксплуатации, в частности, температура и давление, которые оказывают значительное влияние на выбор материала и конструкции уплотнительных элементов. Эти параметры определяют не только долговечность прокладки, но и ее способность обеспечивать надежное уплотнение в различных режимах работы двигателя.
Температура в камере сгорания может достигать значительных значений, особенно в высокопроизводительных двигателях. При этом важно учитывать, что разные материалы имеют различные температурные пределы. Например, прокладки из асбеста могут выдерживать температуры до 300°C, в то время как современные композитные и металлические прокладки способны работать при температурах до 600°C и выше. Это делает выбор материала критически важным для обеспечения надежности работы двигателя.
Давление, возникающее в цилиндрах, также играет ключевую роль. Внутреннее давление в двигателе может достигать 20-30 атмосфер, что требует от прокладок высокой прочности и устойчивости к деформациям. Металлические прокладки, такие как прокладки из нержавеющей стали, обеспечивают отличные характеристики при высоких давлениях, в то время как композитные прокладки могут быть менее устойчивыми к механическим нагрузкам, но предлагают хорошую герметичность.
Кроме того, необходимо учитывать, что температура и давление могут изменяться в зависимости от режима работы двигателя. Например, в условиях перегрева или при резком увеличении нагрузки на двигатель, температура и давление могут значительно возрасти, что требует от прокладок способности к адаптации и сохранению своих уплотнительных свойств. Поэтому многие производители разрабатывают прокладки с учетом этих факторов, используя специальные добавки и технологии, которые повышают термостойкость и прочность.
Также стоит отметить, что неправильный выбор прокладки может привести к серьезным последствиям, таким как перегрев двигателя, утечка масла или охлаждающей жидкости, что в конечном итоге может привести к его поломке. Поэтому важно не только учитывать температурные и давленческие характеристики, но и следовать рекомендациям производителей автомобилей и двигателей при выборе прокладок.
В заключение, влияние температуры и давления на выбор прокладок под головку блока цилиндров является одним из ключевых аспектов, который необходимо учитывать для обеспечения надежной и долговечной работы двигателя. Правильный выбор материала и конструкции прокладки, а также соблюдение рекомендаций по монтажу, помогут избежать многих проблем и продлить срок службы двигателя.
Термостойкость и устойчивость к химическим воздействиям
Термостойкость и устойчивость к химическим воздействиям являются ключевыми характеристиками прокладок под головку блока цилиндров, так как они обеспечивают надежное уплотнение в условиях высоких температур и агрессивных сред. В процессе работы двигателя температура в камере сгорания может достигать 2000°C, а температура на поверхности головки блока цилиндров может превышать 150°C. Поэтому материалы, используемые для производства прокладок, должны обладать высокой термостойкостью.
Наиболее распространенными материалами для прокладок под головку являются многослойные стальные прокладки (MLS), которые состоят из нескольких слоев стали, покрытых специальными уплотняющими материалами. Эти прокладки способны выдерживать высокие температуры и давления, что делает их идеальными для современных двигателей с высокими характеристиками. Кроме того, многослойные прокладки обеспечивают отличное уплотнение благодаря своей конструкции, которая позволяет компенсировать неровности поверхности.
Другим распространенным материалом является асбестосодержащий композит, который также обладает хорошей термостойкостью, но в последние годы его использование стало ограничиваться из-за экологических и здравоохранительных норм. Современные композитные прокладки, не содержащие асбест, изготавливаются на основе синтетических волокон и резины, что позволяет им сохранять свои свойства в условиях высоких температур и химических воздействий.
Устойчивость к химическим воздействиям также играет важную роль в долговечности прокладок. В процессе работы двигателя в системе могут находиться различные жидкости, такие как масло, охлаждающая жидкость и топливо, которые могут содержать агрессивные химические вещества. Поэтому прокладки должны быть устойчивыми к воздействию этих жидкостей, чтобы предотвратить их разрушение и утечки.
Для повышения устойчивости к химическим воздействиям производители применяют специальные добавки и покрытия. Например, некоторые прокладки обрабатываются специальными составами, которые защищают их от коррозии и воздействия химических веществ. Также важно учитывать, что неправильный выбор прокладки для конкретного двигателя может привести к ее быстрому разрушению, поэтому необходимо следовать рекомендациям производителей и использовать только сертифицированные компоненты.
В заключение, термостойкость и устойчивость к химическим воздействиям являются основными факторами, определяющими выбор прокладок под головку блока цилиндров. Правильный выбор материала и технологии производства прокладок позволяет обеспечить надежное уплотнение и долговечность работы двигателя, что в свою очередь влияет на его производительность и экономичность.
Расчет нагрузки на прокладку в различных условиях эксплуатации
Расчет нагрузки на прокладку является важным этапом при проектировании и эксплуатации двигателей внутреннего сгорания, а также других механизмов, где используются прокладки под головку. Нагрузка на прокладку зависит от множества факторов, включая тип двигателя, материал прокладки, условия эксплуатации и температурные режимы.
Во-первых, необходимо учитывать механические нагрузки, возникающие в процессе работы двигателя. Эти нагрузки могут быть статическими и динамическими. Статические нагрузки возникают из-за веса головки блока цилиндров и других компонентов, в то время как динамические нагрузки связаны с вибрациями и колебаниями, возникающими во время работы двигателя. Для точного расчета механических нагрузок важно учитывать геометрию прокладки и распределение давления по ее поверхности.
Во-вторых, термические нагрузки также играют значительную роль. При работе двигателя температура может достигать высоких значений, что приводит к расширению материалов и изменению их свойств. Прокладки из различных материалов (например, асбестовые, металлические, композитные) имеют разные коэффициенты теплового расширения, что необходимо учитывать при расчете нагрузки. Важно, чтобы прокладка сохраняла свои уплотнительные свойства при изменении температуры и давления.
Кроме того, условия эксплуатации, такие как наличие агрессивных сред (например, масла, охлаждающие жидкости), также влияют на выбор материала прокладки и ее расчетную нагрузку. Некоторые материалы могут разрушаться или терять свои уплотнительные свойства при контакте с определенными химическими веществами, что также следует учитывать при проектировании.
Для более точного расчета нагрузки на прокладку можно использовать специальные программные комплексы, которые моделируют работу двигателя в различных условиях. Эти программы позволяют учитывать все вышеперечисленные факторы и помогают инженерам оптимизировать конструкцию прокладки для достижения максимальной надежности и долговечности.
В заключение, расчет нагрузки на прокладку под головку является сложным и многогранным процессом, требующим учета множества факторов. Правильный подход к этому вопросу позволяет значительно повысить эффективность работы двигателя и снизить риск возникновения утечек и других проблем, связанных с уплотнением.